
作者在引言中给出两组对照数据:商用直写与生物打印机的价格通常在 1 万至 20 万美元之间,且多为不可修改的封闭生态;而此前实现主动混合与多材料多喷嘴(MM3D)打印的两套方法,所用的定制运动平台成本超过 30 万美元。价格之外,封闭性构成第二重障碍——喷嘴接口、供料通道与控制固件彼此绑定,研究者若要尝试新的打印头构型,往往只能整机替换。
既有的低成本路线多为改造现成的塑料熔融打印机:保留其运动框架,替换挤出机构。这类改造的优点是起点低,缺点是继承原机的结构限制——龙门刚性、可动质量与挤出轴配置都按线材打印设计,改装后往往在供料稳定性与多材料扩展上受限。
作者因此选择自底向上设计:定义运动自由度、供料方式与打印头接口,再据此选配标准件。这一路线的前提是把整机拆解为可采购的通用部件,使装配不依赖专用工装。
Printess 的运动链由六个 NEMA 11 直线执行器构成:两个 100 mm 行程的底座轴驱动打印平台在 x、y 方向平移;两个 100 mm 行程的背部轴分别升降一对自制注射泵,实现 z 向独立定位;两个 50 mm 行程的挤出轴负责体积式供料。构建体积为 80 mm×80 mm×80 mm。
结构件由两部分获得:3D 打印件在 Bambu X1E 上分两个平台打印,累计约 6 h;激光切割件约 15 min。零件齐备后,整机装配可在 3 h 内完成。作者公开了完整物料清单,全部外购件与原材料合计 250 美元。
供料端采用可更换注射器座,适配 1、3、5、10 mL 一次性无菌注射器,通过卡扣几何定位,并可加装自制冷却套实现温控。双挤出轴的独立配置是该平台的关键:两个注射泵可分别升降,因而能在同一路径上按需切换材料,而不必共用一个供料通道。
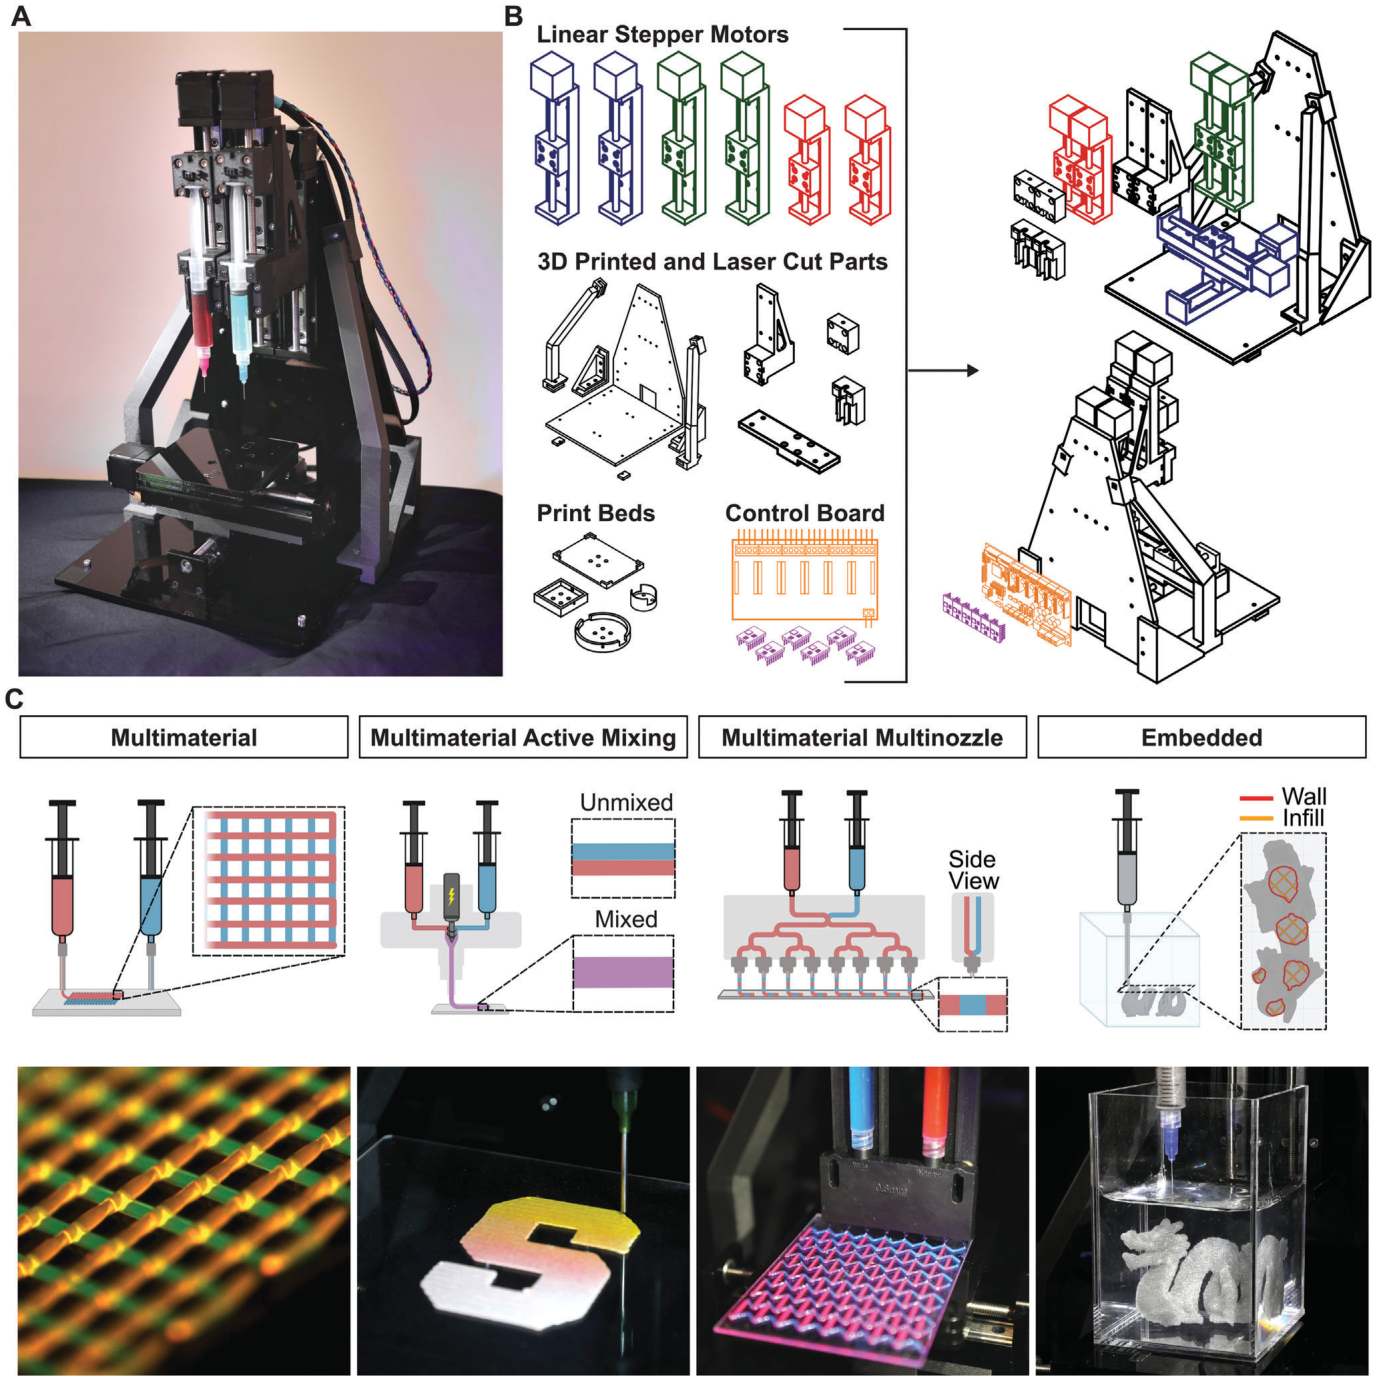
图1|Printess 平台的整体构型与六个直线执行器的运动链布置(对应原文 Fig. 1)
作者用外部光学直线编码器对三轴做了标定:指令 10 mm 往复锯齿运动 10 个循环,连续记录实际位置。结果显示,实际位移与标称位移的偏差主要来自丝杠背隙,x 轴约 ±75 µm、y 轴约 ±150 µm、z 轴约 ±50 µm;运动过程中还可观察到约 50 µm 幅值的周期性振荡,其周期与丝杠 1 mm 导程对应,作者将其归因于丝杠同轴度不足。
重复定位精度(同一目标位置多次到达的一致性)则明显优于绝对精度,各轴平均约 ±5 µm。这一区分对工艺判断很重要:直写成型的层间对齐依赖重复性,而绝对尺寸误差可通过标定补偿。作者在同一段中给出打印节距的实测:指令 500 µm 时,x 向实际 516±9.50 µm、y 向 510±13 µm,两轴平均 513±11.4 µm,系统偏差约 2.6%,可通过切片补偿修正。
注射泵的压力—流量特性同样被量化。1、3、5、10 mL 注射器可达的最大压力分别为 433±8、141±3、75±0、52±2 psi,对应产生的总推力均在 57.5 N 左右。这说明推力上限由驱动机构决定,而可建立的压强随注射器截面积反比下降——小容积注射器适合高黏或细喷嘴工况,大容积注射器适合低黏、大流量工况,选型时需按墨水流变与喷嘴内径权衡。
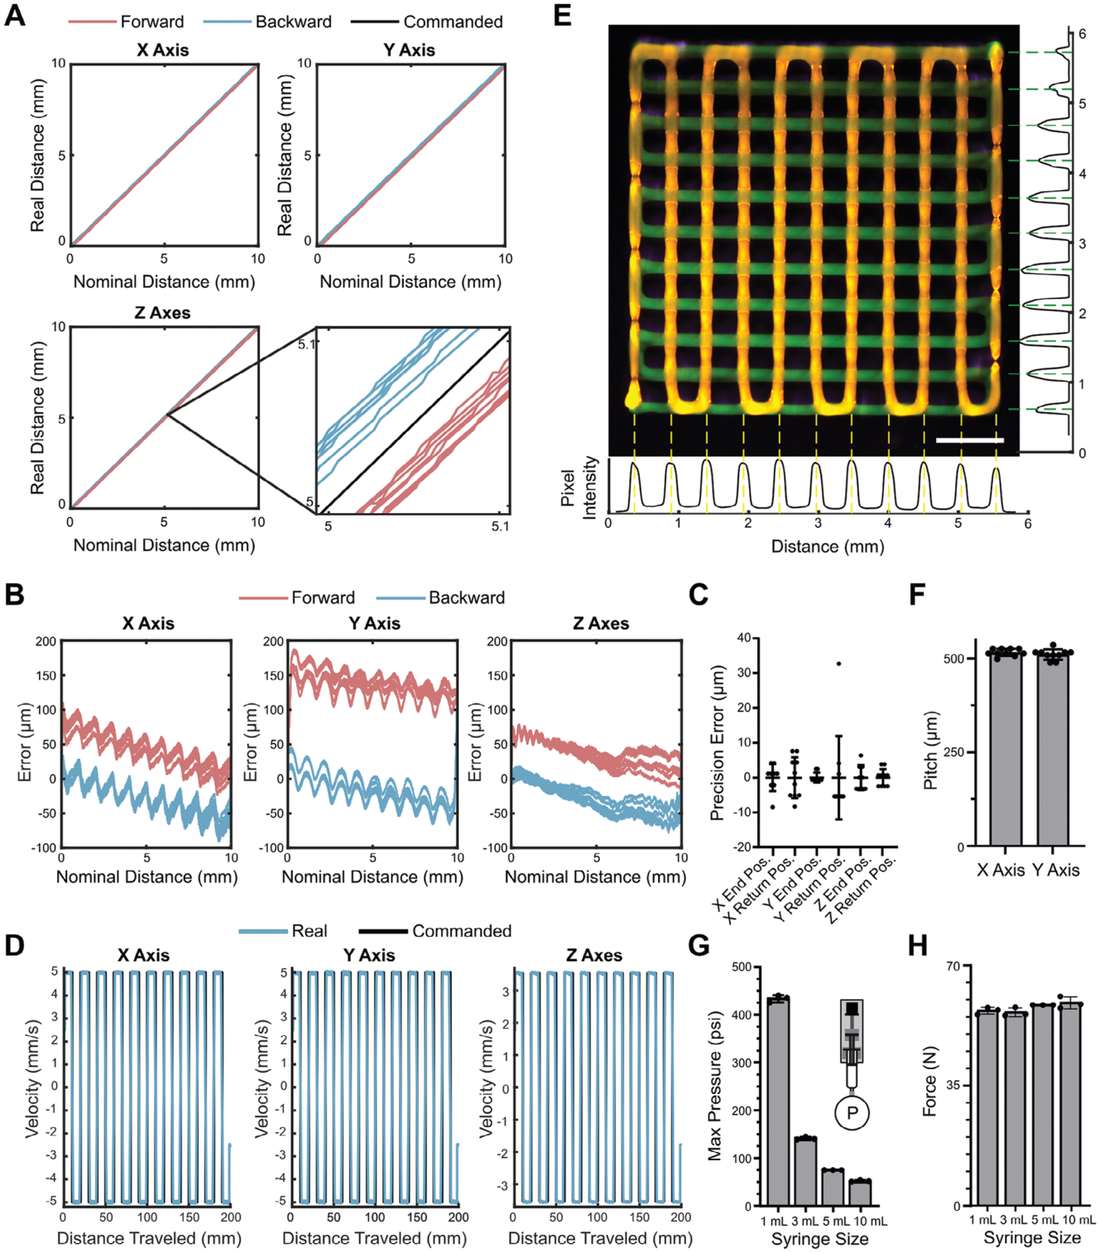
图2|三轴定位精度、背隙误差与注射泵压力—推力特性(对应原文 Fig. 2)
平台配置了主动混合打印头,用于载细胞生物墨水的在线混匀。细胞墨水由纤维蛋白原溶液与明胶溶液按比例配制,最终体系含 12% 明胶与 20 mg/mL 纤维蛋白原;打印前在冰上静置 10 min 使墨水固化,打印后于室温静置 20 min 完成纤维蛋白交联。
混合效果用活性染色评估:200 rpm 混合条件下打印的细胞活性高于 95%,与未打印的浇注对照组相当。作者据此说明,混合剪切对细胞的影响被控制在可接受范围内。
平台还演示了荧光微球的混合打印:将 10 µm 红色与黄绿色聚苯乙烯微球分别混入 Pluronic 墨水,通过混合头打印,用于观察两相在挤出过程中的分布。这类验证不涉及生物学指标,但直接反映混合头的层流打散能力。
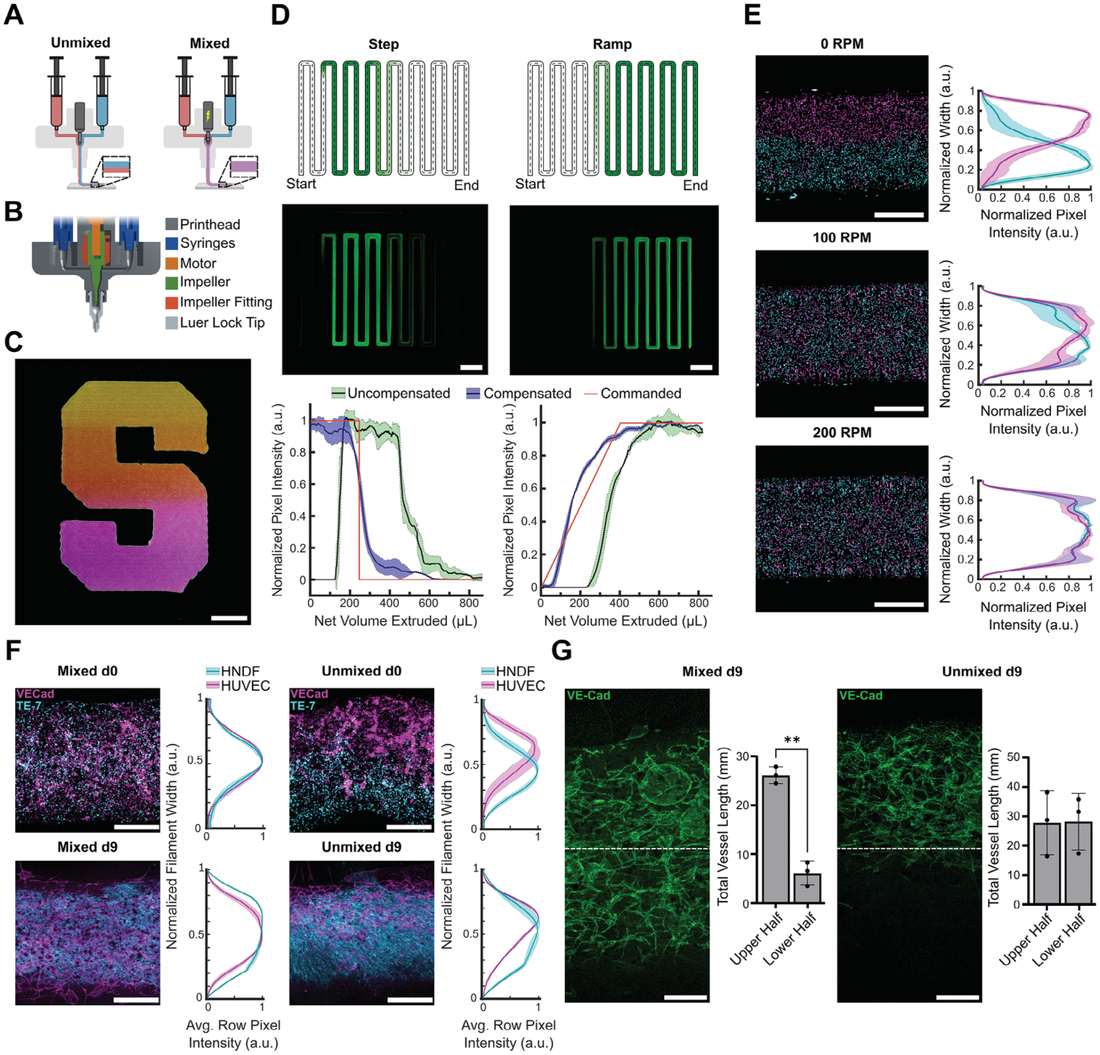
图3|主动混合打印头的载细胞打印与活性评估(对应原文 Fig. 3)
多材料多喷嘴(MM3D)打印头是该平台的高通量核心。作者自制了与该平台兼容的 MM3D 模块并公开可编辑文件,其目标是替代此前依赖精密压力控制与 30 万美元级运动平台的方案。
多喷嘴的流量一致性以挤出质量法测定:各喷嘴对 Pluronic 的挤出质量偏差小于 10%。材料切换分辨率通过交替打印无色与红色墨水测得,最小可达 1 mm;在 5 mm/s 打印速度下,这相当于 5 Hz 的切换频率。作者坦承该频率低于此前用快速切换压力控制器实现的 50 Hz,但强调本方案由一套自制、成本约 30 美元的注射泵实现,二者在成本上不可同日而语。
并行打印的效率提升在两组演示中量化:负泊松比蜂窝点阵由四根并列喷丝一次成型,用时 2 min;32 个树状模型组成的"森林"由高通量喷嘴打印,用时 3.5 min,而单喷嘴方案需约 2 h。作者另做了梯度喷嘴的验证,用于在单次打印中沿厚度方向形成材料梯度。
软硬硅胶的力学对比为这类多材料结构提供了材料基准:硬质硅胶拉伸模量 1.247±0.034 MPa,软质 0.135±0.011 MPa,两者相差近一个数量级,构成点阵中刚度对比的基本单元。
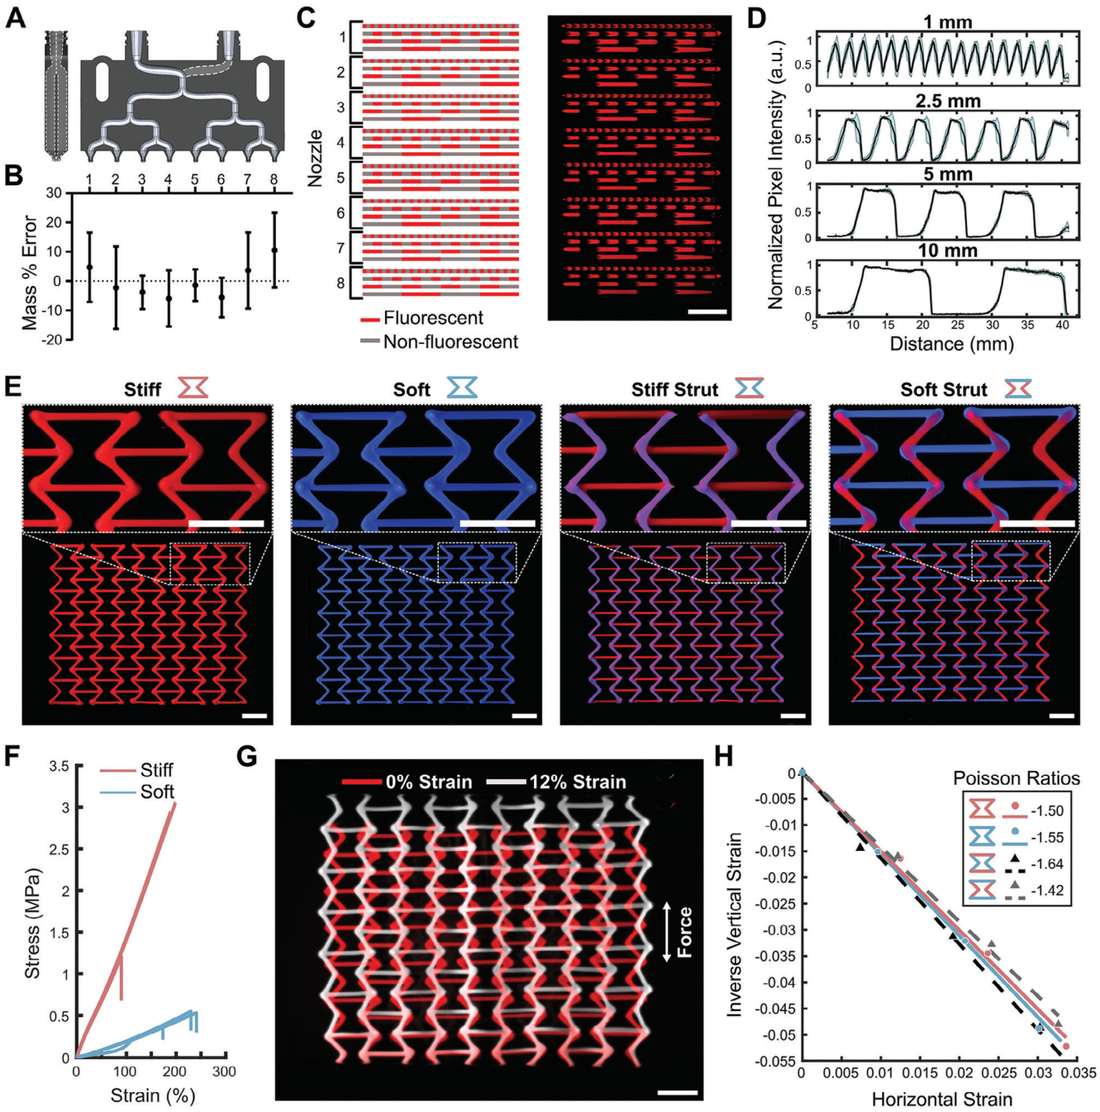
图4|多喷嘴并行打印头的流量一致性与材料切换分辨率(对应原文 Fig. 4)
平台支持嵌入式打印:将墨水直接挤入支撑介质中成型。木堆点阵以己烷为支撑介质获得周期性立方结构;螺旋结构则用质量分数 25% 的 Pluronic F127 水凝胶作为支撑基质,打印后可降温至凝胶—流体转变温度(约 10 °C)以下取出。
成型保真度用微型 CT 评估:打印的斯坦福兔子与用于生成 G 代码的模型之间,豪斯多夫距离为 0.25±0.34 mm。这一指标衡量两形状之间的最大偏差,直接反映设备在三维曲面上的跟随能力。
功能性验证选用三叶心脏瓣膜:内径 25 mm,材料为聚乙二醇二丙烯酸酯(PEGDA,数均分子量 2 万)与 Carbopol Ultrez 20 复合墨水,打印后紫外固化 5 min,再转入磷酸盐缓冲液溶胀 14–18 h,尺寸增大约 10% 后进入血流动力学测试。
测试采用近似右心生理的参数:平均心输出量 2.6 L/min,右心室压峰值 38.4 mmHg。舒张期平均反压 15.4±2.8 mmHg;反流分数 28.5±7.7%,作者将其归因于缝合点周围的瓣周漏,同时观察到瓣叶对合良好;瓣叶关闭速度 22.5±2.9 mm/s,开启速度 40.3±5.8 mm/s,关闭慢于开启,与生理行为一致。
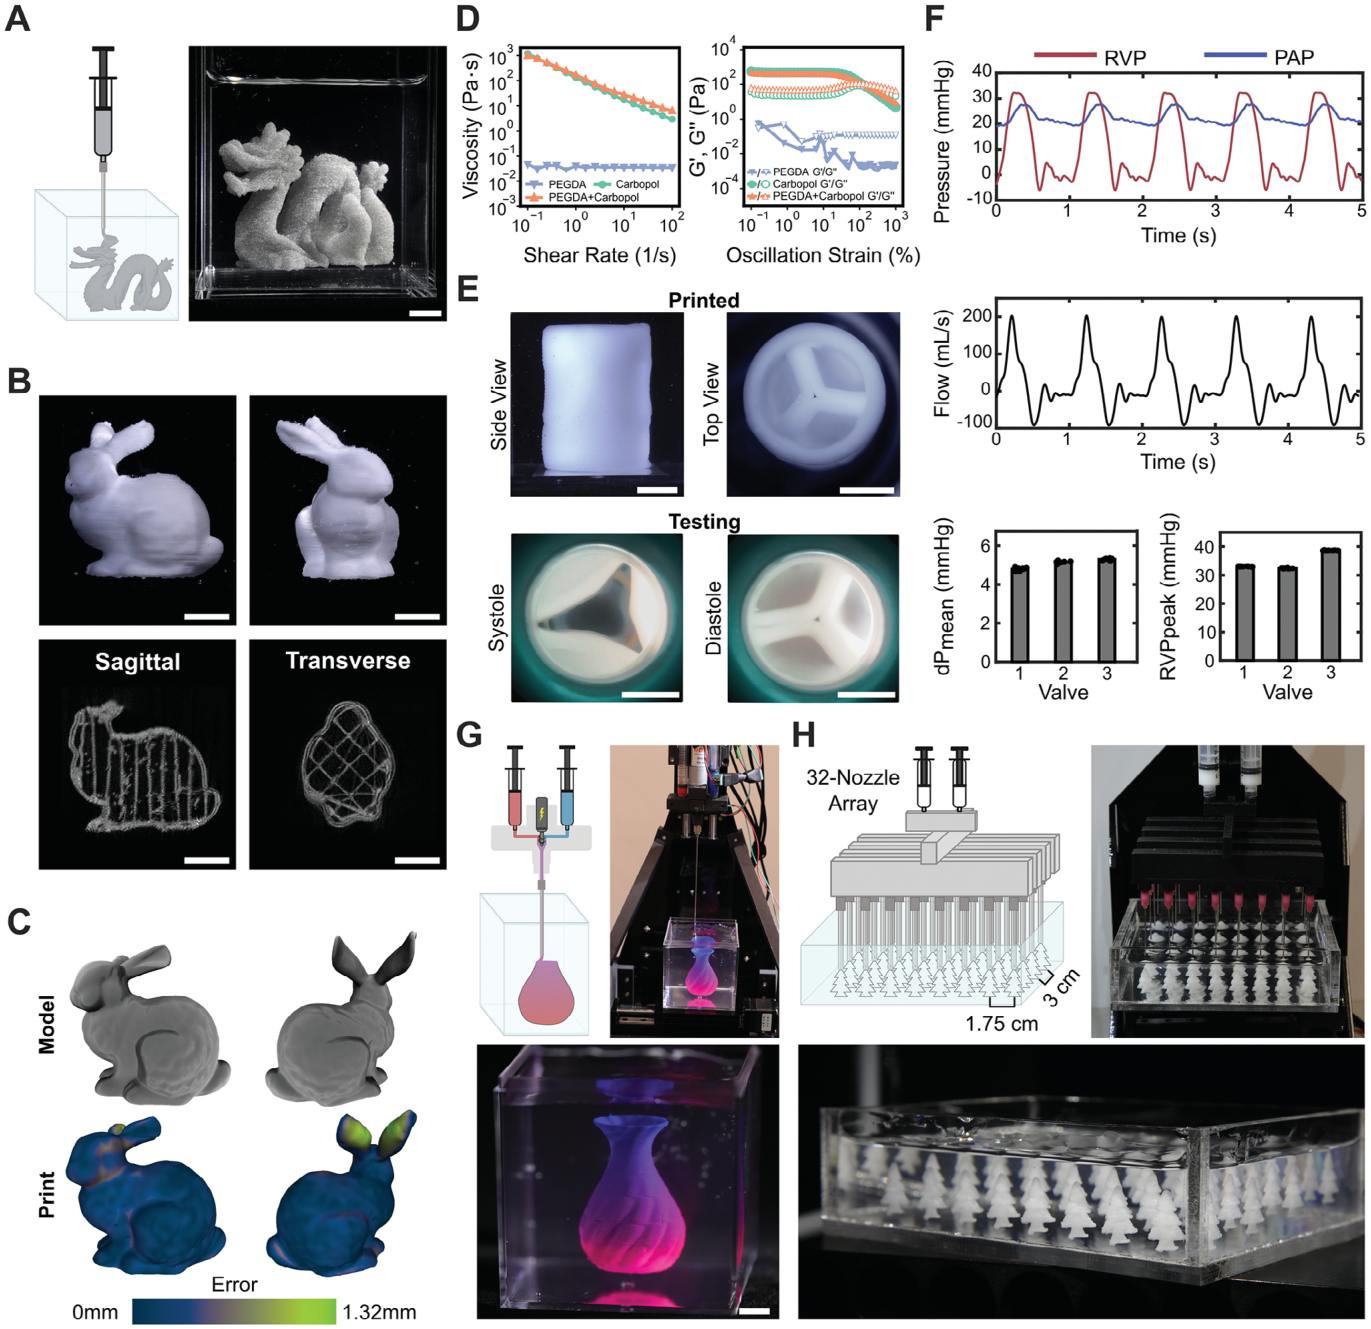
图5|嵌入式打印成型、微型 CT 偏差与三叶瓣血流动力学验证(对应原文 Fig. 5)
作者明确列出三项限制。其一是最高移动速度限于 5 mm/s,以避免步进电机失步;其二是构建体积限于 80 mm 立方,超出范围需分段打印后拼接;其三是材料切换频率低于高压控制方案,对需要高频组分调制的梯度结构构成约束。
这三项限制指向同一个结构原因:整机以低成本步进系统替代伺服与精密压力控制,代价是速度上限与动态响应。作者对此的判断是,该平台面向的是"让更多实验室能够开展多材料直写"这一目标,而非替代高端商用系统;在生物打印、软体机器人与教学演示等对绝对精度要求不高、对材料多样性与成本敏感的场合,其适配性更强。
平台的开放性是另一层价值。作者公开了装配文件、物料清单与打印头模块的可编辑文件,研究者可按自己的墨水体系重做注射器座、冷却套或喷嘴阵列。这种"可重做的完整性"与单纯降低售价不同:前者允许工艺随材料演进而调整,后者只是把同一套封闭方案做得更便宜。
这项工作把多材料直写的门槛从"设备采购"转向"部件装配",其意义不止于价格。当整机被拆解为可替换的标准件与可重做的结构件,工艺参数与打印头构型便能随材料体系同步演进,而不必等待厂商开放接口。对科研场景而言,这种可修改性往往比绝对精度更有价值:墨水配方一旦改变,供料通道、喷嘴阵列与温控方式都需相应调整,封闭系统在此处的代价远高于其性能优势。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……