
多材料陶瓷构件的制造难点不在成型,而在共烧。两种材料的起始烧结温度、体积收缩、最大烧结温度与热膨胀系数各不相同,升温与降温过程中各自积累的应变无法相互抵消,界面处因此产生应力集中,最终表现为分层与开裂。
直写打印之所以适合这一类体系,原因在于多个挤出喷头可以安装在同一个龙门系统上,逐层沉积时按路径切换材料,成型阶段即可获得空间上的组分分布。更关键的是,墨水本身提供了一个额外变量:陶瓷固含量(即坯体密度)、粉体粒径与烧结助剂都可以调整,从而改变烧结动力学。材料的热膨胀系数难以改变,但墨水可以被设计成彼此匹配。
作者据此提出两条并行策略。第一条是墨水优化,通过改变固含量与烧结曲线(升温速率、最高温度、保温时间)把两种材料的烧结行为对齐;第二条是引入组分梯度,在两种材料之间插入若干混合比例的过渡层,让收缩差异分段释放。这两条策略在文中都有实验检验,结论并不一致。
研究对象是 UO₂–Gd₂O₃ 燃料体系。在 UO₂ 芯块中局域掺入钆可以调节反应堆中子学,但钆以 Gd₂O₃ 形式固溶进 UO₂ 晶格后会显著降低热导率,因此把钆限制在特定空间区域、而非全芯块均匀掺杂,成为功能梯度芯块的设想起点。含铀实验受辐射防护限制,作者选择 ZrO₂ 作为 UO₂ 的模拟相:ZrO₂–Gd₂O₃ 相图与 UO₂–Gd₂O₃ 一样形成固溶体,这是共烧行为可比的前提;同时采用 8 mol% Y₂O₃ 稳定氧化锆(8-YSZ),把 ZrO₂ 完全稳定在立方相,避免共烧过程中发生相变。
热膨胀系数与胶体化学也被纳入筛选。文献给出的 8-YSZ 热膨胀系数为 8–10×10⁻⁶/°C,UO₂ 为 10–10.5×10⁻⁶/°C,两者接近;ZrO₂ 的等电点为 4–6,UO₂ 为 5–5.5,意味着适用于 ZrO₂ 水基浆料的阴离子分散剂思路可以迁移到 UO₂。粉体参数为:ZrO₂ 平均粒径 0.59 μm(d₁₀=0.23 μm,d₉₀=8.79 μm)、比表面 8.56 m²·g⁻¹;Gd₂O₃ 平均粒径 0.64 μm(d₁₀=0.33 μm,d₉₀=2.58 μm)、比表面 3.28 m²·g⁻¹。
分散剂选用阴离子型 DARVAN®821-A。ζ 电位测量显示,两种粉体在加入 1 wt%(相对固相)分散剂后,在碱性区间均可获得绝对值大于 30 mV 的电位,达到胶体稳定判据。差异在于所需 pH:ZrO₂ 在 pH≈5.5 即可稳定,Gd₂O₃ 需借助更多 NH₄OH 才能达到 pH≈9.5。由于多材料打印要求两种墨水混合后仍保持稳定,作者统一把体系做在碱性区间。
分散剂的最优用量按比表面归一化后差别明显:Gd₂O₃ 为 3.0 mg·m⁻²(占固相 0.98 wt%),ZrO₂ 为 0.60 mg·m⁻²(占固相 0.51 wt%)。作者把这一差别归因于分散剂在两种颗粒表面的吸附方式不同,导致覆盖效率不一致。同一固含量(40 vol%)下,ZrO₂ 浆料在低剪切区的黏度比 Gd₂O₃ 高一个数量级,但因剪切变稀程度更强,在高剪切区两者的黏度曲线发生交叠。
黏度对分散剂用量的响应可分成两段。用量不足时,随分散剂增加、颗粒表面被逐步覆盖,黏度快速下降;达到最优用量后继续添加,表面已完全覆盖、不再发生絮凝,多余的聚合物溶入液相,黏度转而缓慢上升。这两段的斜率差异为确定最优用量提供了判据。
打印过程的剪切速率决定应该在哪一段评估黏度。作者按本工艺参数估算的最大剪切速率为 17 s⁻¹,因此在 15 s⁻¹ 的恒定剪切速率下比较各用量浆料的黏度,并把横轴归一化为“实际用量/最优用量”。这一处理把两种材料的流变数据放到同一尺度上,使后续的固含量提升有共同起点。
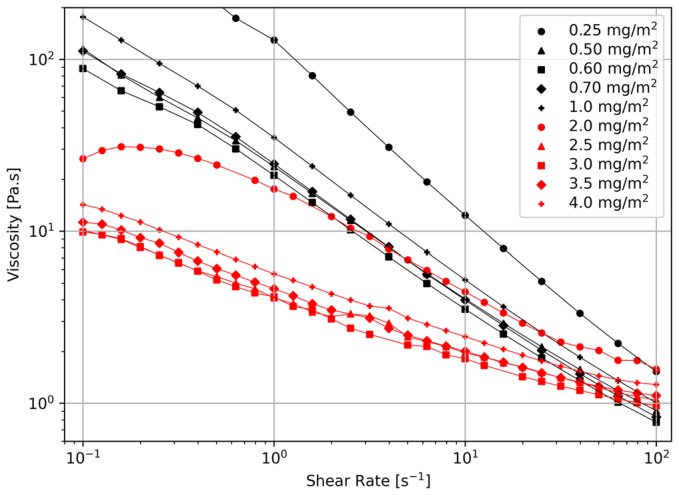
图1|两种氧化物的 ζ 电位与 40 vol% 浆料流动曲线(对应原文 Fig. 1、Fig. 2)
在最优分散剂用量的前提下,作者先把固含量提到可打印的上限,再加入聚乙烯吡咯烷酮(PVP,分子量 40 000 g·mol⁻¹)作为粘结剂与流变调节剂,把屈服应力提高到直写所需水平。最终得到五种墨水:45G 与 49G(Gd₂O₃ 体系,固相 45 vol% 与 49 vol%)、44Z、47Z 与 50Z(ZrO₂ 体系,固相 44、47、50 vol%)。
五种墨水的屈服应力依次为 40.8、59.7、61.5、72.7 与 83.3 Pa。值得注意的是 ZrO₂ 墨水的聚合物用量普遍低于 Gd₂O₃:一方面其最优分散剂用量更低,另一方面在最优用量下浆料黏度本就更高,达到同一屈服强度所需的粘结剂更少。作者有意把两种墨水的屈服应力设计在同一量级,使同一套打印参数可以兼容两种墨水,并在两者混合时保持流变行为可预测。
打印在配备两个直写喷头的 Hyrel3D Engine SR 上完成。墨水装入 30 mL 料筒后经真空离心脱气,喷嘴内径 0.89 mm;层高 0.89 mm、喷头移动速度 2.0 mm/s、挤出速度 2.0 mm/s、填充间距 1.0 mm。打印完成后构件被置于相对湿度 95% 的恒湿环境中缓慢干燥,以抑制干燥阶段的开裂。
这一组参数使构件在 x–y 平面与 z 方向都能实现组分渐变。图 2 给出了两类实例:圆盘形构件沿径向由内向外改变材料,块体构件则沿堆叠方向逐层换料。两种构型都依赖同一套路径规划,区别只在于换料发生在同一层的不同区段还是不同层之间。
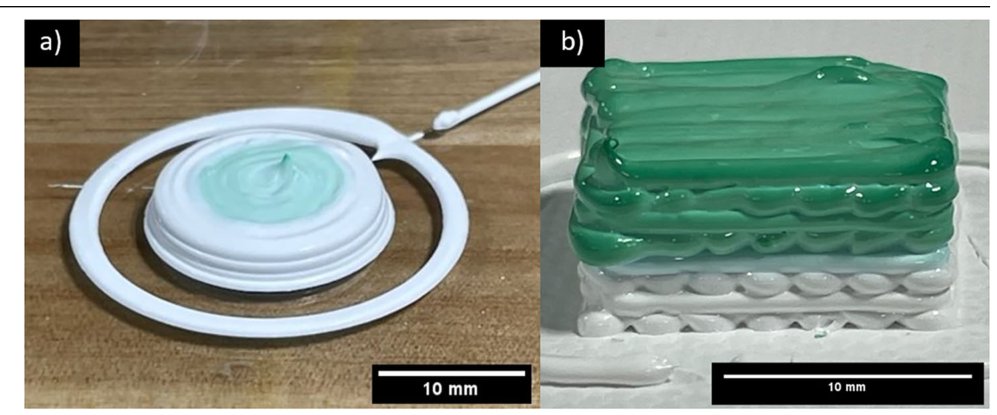
图2|沿面内径向与沿堆叠方向实现组分渐变的多材料直写构件(对应原文 Fig. 18)
首轮共烧直接沿用了 Gd₂O₃ 的最优烧结制度(5 °C/min 升温、1500 °C 保温 2 h),结果构件全部开裂。光热膨胀仪记录了原因:保温阶段 ZrO₂ 立方体不仅没有收缩,反而膨胀,归一化长度上升。原始 8-YSZ 粉体中存在单斜相,在 1400 °C 附近转变为密度更低的立方相,体积随之增大;同一时间 Gd₂O₃ 仍在继续致密化。两者叠加使构件内的失配达到约 15%,足以引发断裂。
把最高温度限制在 1350 °C 即可避开这一相变,两种氧化物的应变差异随之下降。代价是 Gd₂O₃ 无法沿用自身最优的 1500 °C 制度,多材料构件中该相的密度因此降低约 5%。此外,约 300 °C 起还存在约 2.5% 的失配,来源是原始 Gd₂O₃ 粉体中 Gd(OH)₃ 的脱羟基反应。作者曾尝试预煅烧去除该相,但发现水基浆料混合过程中 Gd(OH)₃ 会重新合成,只能接受这一项失配。
在 1350 °C、保温 2 h 的固定制度下,作者系统改变固含量与升温速率。ZrO₂ 墨水的总线收缩对升温速率不敏感,Gd₂O₃ 墨水则明显受其影响;固含量对 ZrO₂ 收缩的影响远大于对 Gd₂O₃ 的影响,作者认为这与 1350 °C 更接近 ZrO₂ 的适宜烧结温度、而对 Gd₂O₃ 偏低有关。
最大烧结速率随升温速率的变化呈现另一种规律:在不同固含量之间基本恒定,但两种材料之间的差值随升温速率升高而扩大。因此降低升温速率是缩小差异的有效手段。升温速率 2 °C/min 时,两种材料的最大烧结速率均约为 3×10⁻⁵ s⁻¹;此时 50 vol% ZrO₂ 墨水与 45 vol% Gd₂O₃ 墨水的总线收缩同为 16.5%。这一对组合被确定为最佳匹配墨水,后续共烧实验均以此为基础。
两种试样在任意温度下的失配可按归一化膨胀曲线之差定义,如式(1)所示。
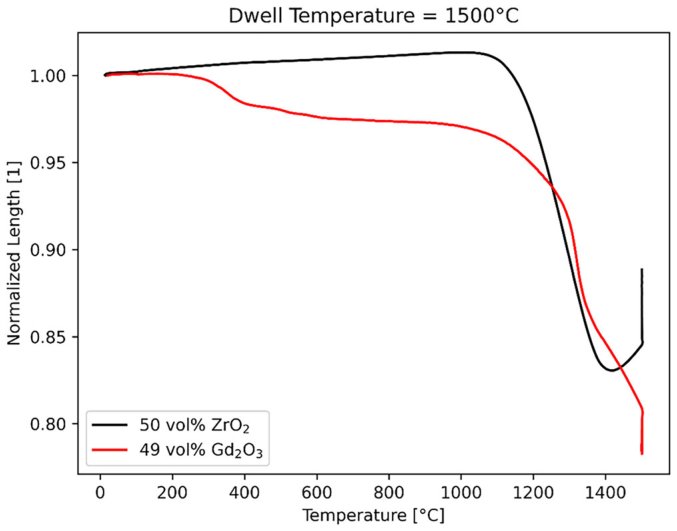
图3|1500 °C 共烧时 ZrO₂ 因单斜—立方相变而膨胀,失配达约 15%(对应原文 Fig. 4)
第二条策略是插入过渡层。作者按体积比配制五种混合墨水(90Z、75Z、50Z、25Z、10Z,数字表示 ZrO₂ 墨水的体积分数),先测各自的烧结曲线。按混合律预期,混合物的曲线应落在两种纯墨水之间;实测并非如此——随着配比接近 50/50,总收缩反而下降,起始烧结温度上升。100G 与 100Z 均收缩 16.5%,而 50Z 只收缩约 0.5%。
X 射线衍射给出了原因。五种混合墨水烧结后均检出 Gd₁₋ᵧZrᵧO₂±ₓ 固溶相,且化学计量比随配比改变:90Z 为 Gd₀.₁₈Zr₀.₈₂O₁.₉₁,75Z 为 Gd₀.₂₆Zr₀.₇₄O₁.₈₇,50Z 为 Gd₂Zr₂O₇,25Z 为 Gd₀.₅Zr₀.₅O₁.₇₅,10Z 为 Gd₀.₆₅Zr₀.₃₅O₁.₆₇₅。固溶相的生成改变了各混合层的烧结行为,也就破坏了“过渡层介于两者之间”的假设。
相变还有一处值得记录的细节:100% ZrO₂ 墨水烧结后完全为立方相,尽管原始粉体中同时存在单斜与立方相;100% Gd₂O₃ 墨水则由立方转为完全单斜,而只要加入 10% 的 ZrO₂ 墨水,立方相就被完全稳定。这一组对照说明少量异质组元即可改写基体的相组成,也解释了为何低 ZrO₂ 含量的混合层行为偏离纯 Gd₂O₃。
由此得到的判断是:在会形成固溶体的体系中,混合过渡层带来的失配可能大于收益。作者用三明治试样验证了这一点——五种混合层夹在 100% 匹配墨水之间,逐一测定各层相对两种纯墨水的失配。结果显示,最小的失配恰好出现在两种 100% 墨水之间,任何混合层的引入都使失配增大。
进一步把混合层彻底去掉,只保留 10 mm×10 mm 的双层结构直接共烧,界面与层内均未出现宏观裂纹,仅在界面处观察到轻微收缩失配。这为“以墨水匹配替代组分梯度”提供了直接支持。
仅仅知道失配有多大还不够,工程上需要的是“允许多大”。作者据此设计了一组存活判据实验:五种三明治试样分别经历脱脂与烧结两个阶段,以界面与层内是否出现宏观裂纹判为存活或失效,并把各界面在循环中的最大失配标在图上(绿、黄、红三色分别对应界面与层均存活、界面无宏观裂纹但层内开裂、界面与层均宏观开裂)。
脱脂阶段(升温至 500 °C)的结果是:存活的最大失配为 1.1%,出现在 25Z/100G 界面;导致失效的最小失配为 −1.8%,出现在 25Z/100Z 界面。两者之间存在一段结果不确定的区间。作者据此建议脱脂阶段的失配控制在 1% 以内。
烧结阶段(1350 °C 保温 2 h)的容忍度大得多,存活的最大失配达 11.4%,比脱脂阶段高一个数量级。作者沿用 dissimilar ceramic sintering 领域的解释:低温下试样呈弹性,随温度升高逐渐表现黏弹性,黏弹性行为对裂纹有“愈合”作用。一个直观的例子是 90Z/100G 界面在脱脂后未能存活,但烧结后宏观界面裂纹消失。
脱脂阶段之所以苛刻,与 Gd(OH)₃ 的脱羟基直接相关。这一反应集中发生在脱脂温区,是两种材料在该阶段失配的主要来源;同时脱脂后的坯体尚未形成颈部连接,强度极低,任何收缩差异都会直接转为开裂。冷却阶段的热膨胀失配则通常以微裂纹形式出现,而非宏观断裂——文献指出开度大于 30 μm 的裂纹源于干燥或脱脂,小于 2 μm 的裂纹源于热膨胀失配。
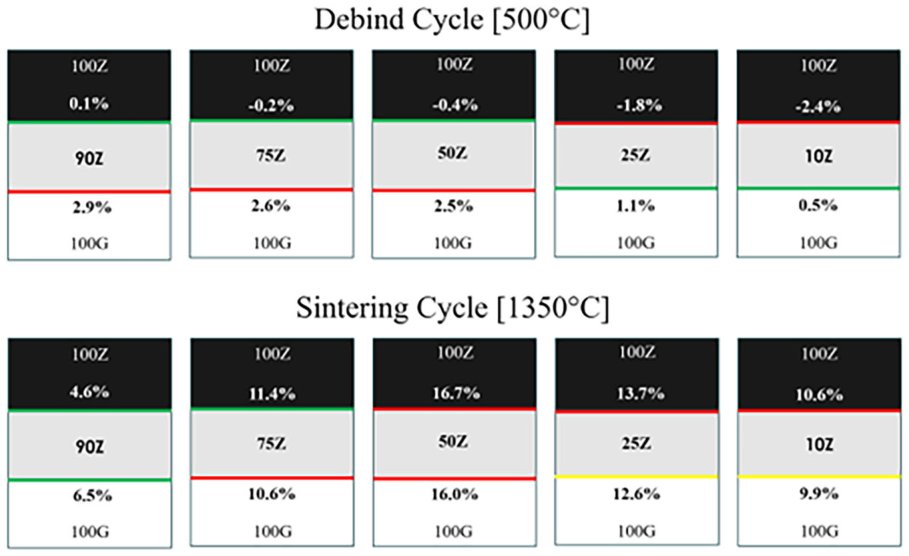
图4|脱脂与烧结两阶段各界面失配的存活判定(对应原文 Fig. 12)
若用在线混料实现连续过渡,界面失配可以进一步降低。作者用五种混合墨水浇注一件七层试样模拟这一情形:各界面在烧结后均未开裂,失配确实落在前述阈值之内;但构件整体发生严重的桶形畸变。
畸变的来源是收缩不均。中间 50Z 层几乎不收缩,而上下两层各收缩 16.5%,七层叠在一起便形成了两端收缩、中间鼓出的形状。作者指出,即便改用在线混料连续过渡,这一问题依然存在,因为畸变取决于各层的绝对收缩量,而非界面处的失配大小。
这一结果把两条策略的优先级排出了顺序:先尽量把两种墨水的烧结行为匹配好,使 100% 层之间无需梯度即可直接相接;梯度只作为残余失配的补充手段,且必须同时考虑几何补偿。作者把这一判断列为全文的关键结论之一。
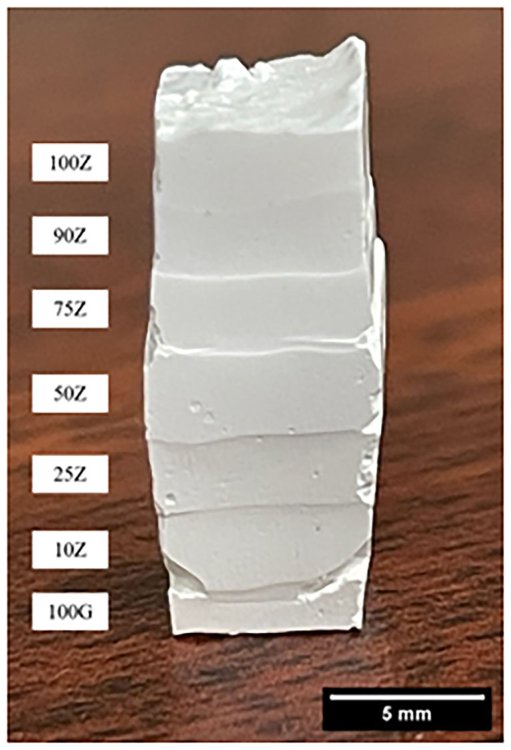
图5|七层连续梯度试样因中间层几乎不收缩而形成的桶形畸变(对应原文 Fig. 14)
宏观裂纹只是判据之一。扫描电镜观察显示,即便界面未出现宏观开裂,沿界面仍存在微裂纹。100G/90Z 界面处的裂纹平行于界面,开度落在 2 μm 以下,与热膨胀失配所致的量级相符;界面其他区段也存在无裂纹区域,说明微裂纹的分布并不均匀。
去掉混合层的 100Z/100G 界面同样存在微裂纹,但尺寸明显小于 90Z/100G 界面,这进一步支持了“梯度界面在该体系中不利”的判断。作者对成因保持谨慎:微裂纹可能来自热膨胀失配,也可能来自界面附近原子互扩散生成的 Gd₁₋ᵧZrᵧO₂±ₓ 相所造成的局部失配;要区分两者需要专门设计实验,文中未作结论。
从表征方法上看,这一节提示了一个常被忽略的问题:以宏观裂纹为唯一判据会高估体系的容忍度。三维打印构件的层间界面数量远多于块体试样,微裂纹在循环热载荷下的累积效应无法由单次烧结的宏观观察反映。
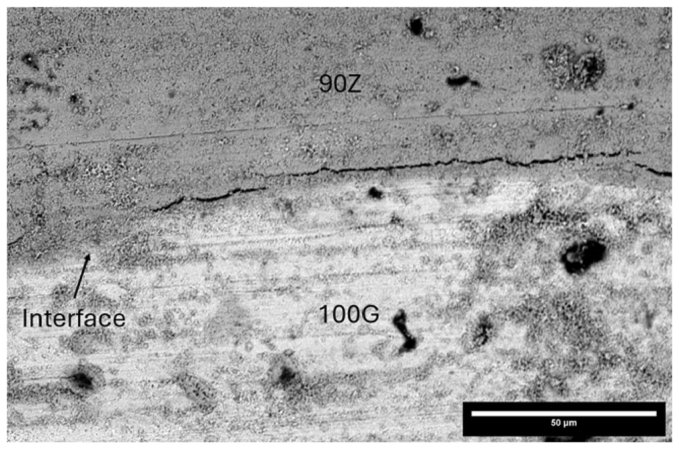
图6|100G/90Z 界面的界面平行微裂纹(对应原文 Fig. 16)
本文的失配阈值有明确的适用前提。实验所用几何为三明治平板,失配值由独立立方试样的膨胀曲线差算出,未计入基板约束效应;在更复杂的构型中,约束条件改变会移动阈值。此外,脱脂阶段 1.1% 存活与 −1.8% 失效之间存在未解析区间,作者也指出需要更大规模的实验才能收敛。
失配只对齐了两个指标——最大烧结速率与总收缩。起始烧结温度同样影响应力累积,但要调整它必须改变粉体特性(粒径、比表面),这已超出墨水配方的范围。Gd(OH)₃ 的存在使脱脂阶段始终带有一项无法消除的失配,除非更换粉体来源。
匹配的代价同样需要计入。为避开 ZrO₂ 的相变,最高温度从 1500 °C 降至 1350 °C,Gd₂O₃ 相密度因此下降约 5%;对一个以热导率和中子学为设计目标的燃料芯块而言,密度损失会反馈到性能上。是否值得,取决于具体设计对两相的密度要求。
可延伸的方向有三条:其一,继续把两种墨水的烧结行为向更接近的方向推进,使 100% 层之间的残余失配进一步降低;其二,在连续梯度的前提下引入几何预补偿,抵消各层收缩差带来的整体畸变;其三,查清界面微裂纹的真实成因,区分热膨胀失配与固溶相生成的贡献。
这项工作的价值不在于给出某个具体体系的配方,而在于把“共烧能不能成”从经验判断变成了可测的数值边界。当脱脂阶段 1% 与烧结阶段 5% 这两个阈值被确定下来,多材料直写的路径规划就有了约束条件:材料组合的失配若超出阈值,靠插入过渡层是补不回来的——在会形成固溶体的体系里,过渡层本身就会制造新的失配。真正有效的做法是回到墨水,用固含量与升温速率把两条膨胀曲线压到一起。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……