
研究选用两种商用纳米粉体:3 mol% Y₂O₃ 稳定的 ZrO₂(牌号 TZ-3YS-E,D50≈90 nm)与高纯 Al₂O₃(牌号 TM-DAR,D50≈150 nm)。ZrO₂ 拥有更高弯曲强度、断裂韧性与熔点;Al₂O₃ 则硬度与杨氏模量更高。通过调控两者比例,可制备 ZTA(氧化锆增韧氧化铝)等复合材料,兼顾韧性与硬度。浆料配方以 25 wt% 的 Pluronic F-127 水溶液充当粘结剂/水凝胶基体,Duramax D-3005 作分散剂,甘油作增塑剂。单相与复合浆料的固含量分别定为 ZrO₂ 42.5 vol%、Al₂O₃ 45 vol%、ZTA(25/25 vol%)。高固含量有助于压低烧结收缩、抑制开裂,但前提是浆料仍具可挤出性——这一前提把后续所有流变工作都绑在了一起。

图1(对应原文 Figure 1):实验装置与物料组合——DIW 打印机、优化后的高固陶瓷膏体、ZrO₂/Al₂O₃ 磨球以及金属料筒/喷嘴组件。
研究强调,陶瓷浆料的"可打印性"不能只看是否剪切变稀,而应拆成可挤出性、形状保真度与结构恢复能力三条件。动态应变扫描(DSS)先定线性粘弹区(LVER),其终点对应的屈服点代表内部结构开始破坏的临界应力;振幅扫描里 G′=G″ 的交叉点定义为流动点,标志体系从凝胶态转向流体态。这两个参数直接决定 DIW 行为:屈服点过低,生坯无法自支撑、易塌陷;流动点过高,挤出阻力大、线条不连续甚至断丝。研究还把 30 s⁻¹ 下的粘度作为挤出阶段的代表性指标,因它接近打印喷嘴内的实际剪切速率。流变测试在板-板夹具上进行,并借助 10 mm 氧化锆/氧化铝磨球辅助行星离心混合,确保固相与添加剂均匀分散。

图2(对应原文 Figure 2):DIW 直写过程示意(a)、注射器/喷嘴截面(b)以及在 Cura 软件中对圆柱样件的切片与路径预览(c),展示从数字模型到挤出路径的完整映射。
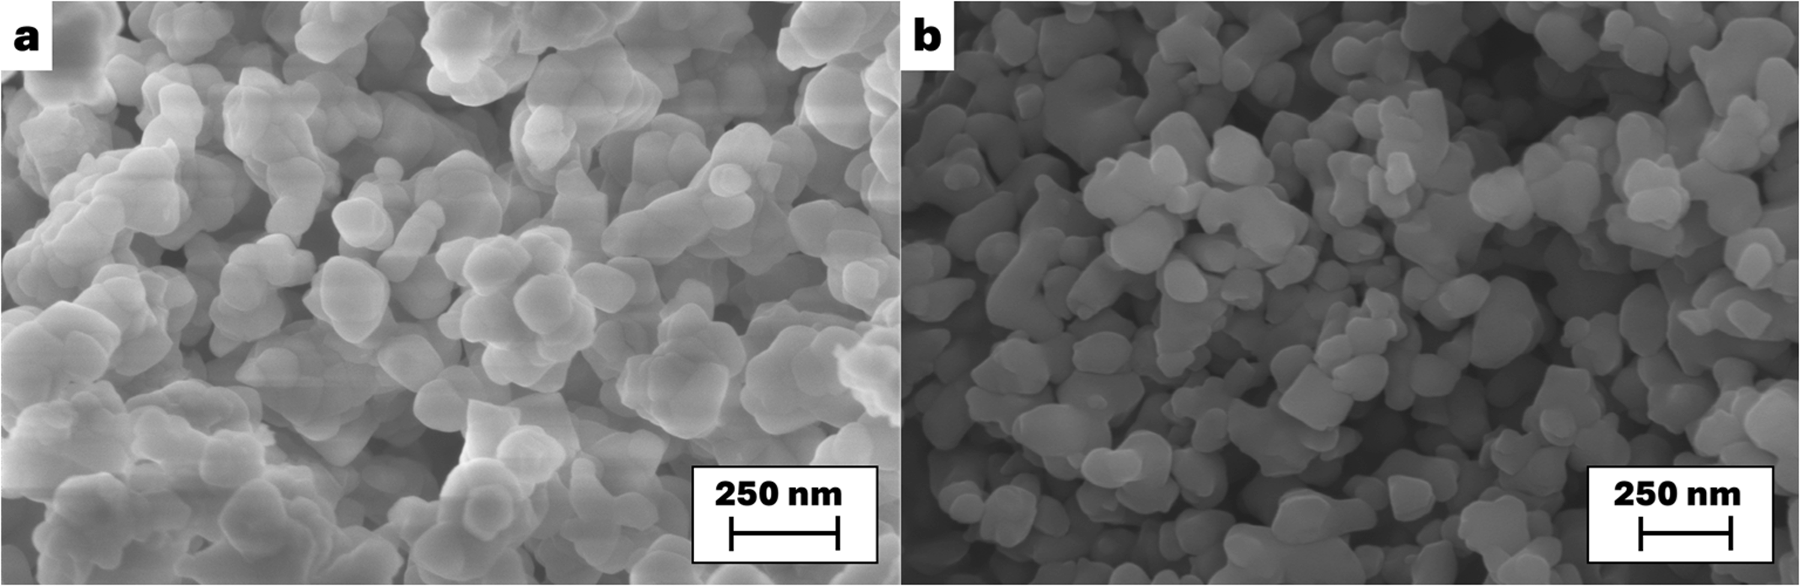
图3(对应原文 Figure 5):动态应变扫描(DSS)曲线,通过 G′/G″ 与应变的关系确定 LVER 极限与屈服点。
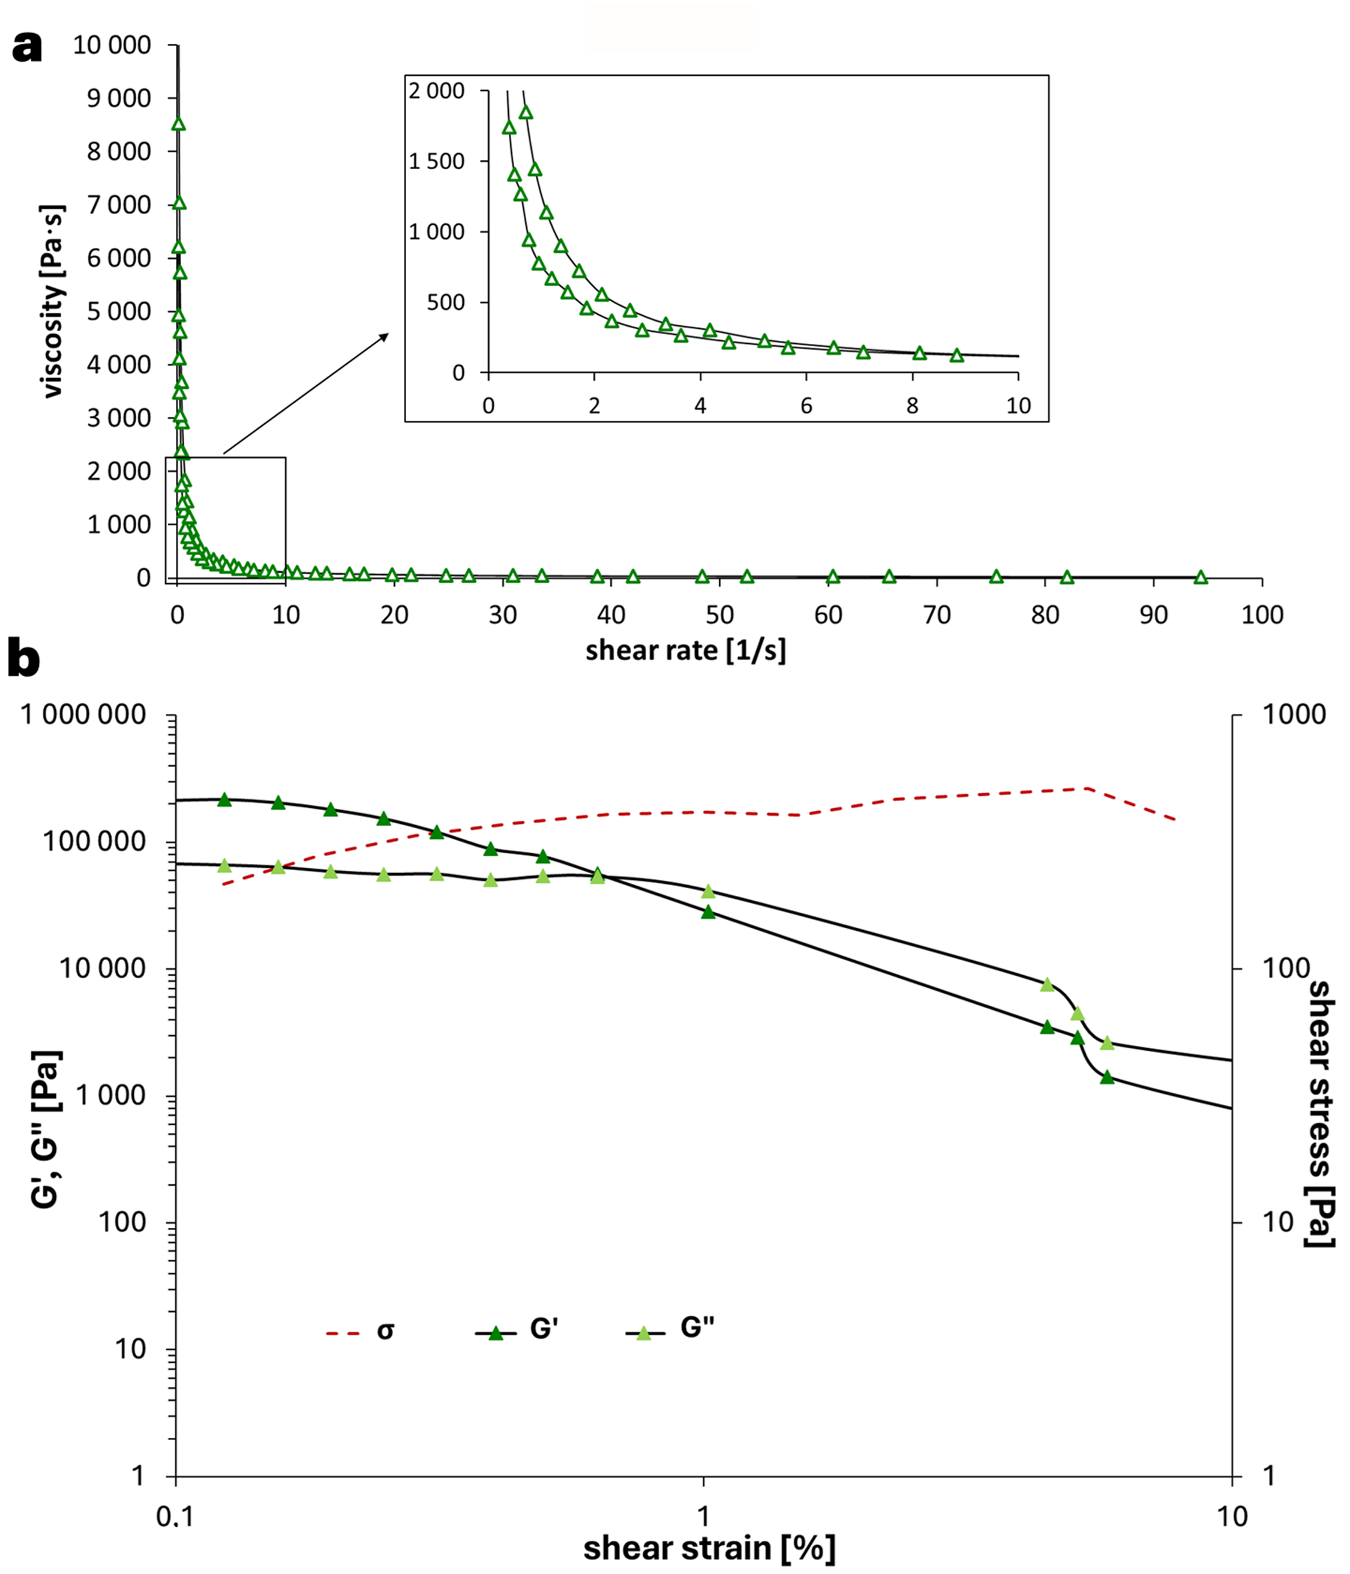
图4(对应原文 Figure 4):ZrO₂、Al₂O₃ 商用纳米粉体的 SEM 形貌,展示原料颗粒尺度与形貌特征。
打印实验采用波兰 45Stages 个性化 DIW 设备,配合 0.84 mm 喷嘴。优化后的参数为 1 bar 挤出压力、4 mm/s 打印速度,并在压力与打印头速度间建立关联,以保证连续挤出和层间结合。在该窗口下,浆料稳定挤出、线条饱满、层高控制精确,无论 22 mm 直径圆盘还是复杂几何样件都保持良好形状。这一组合说明:喷嘴直径、挤出压力、打印速度必须同步优化,而非单独拧某一个旋钮。装料过程还须避免气泡卷入,否则生坯里会形成球形孔隙并遗传到烧结体。
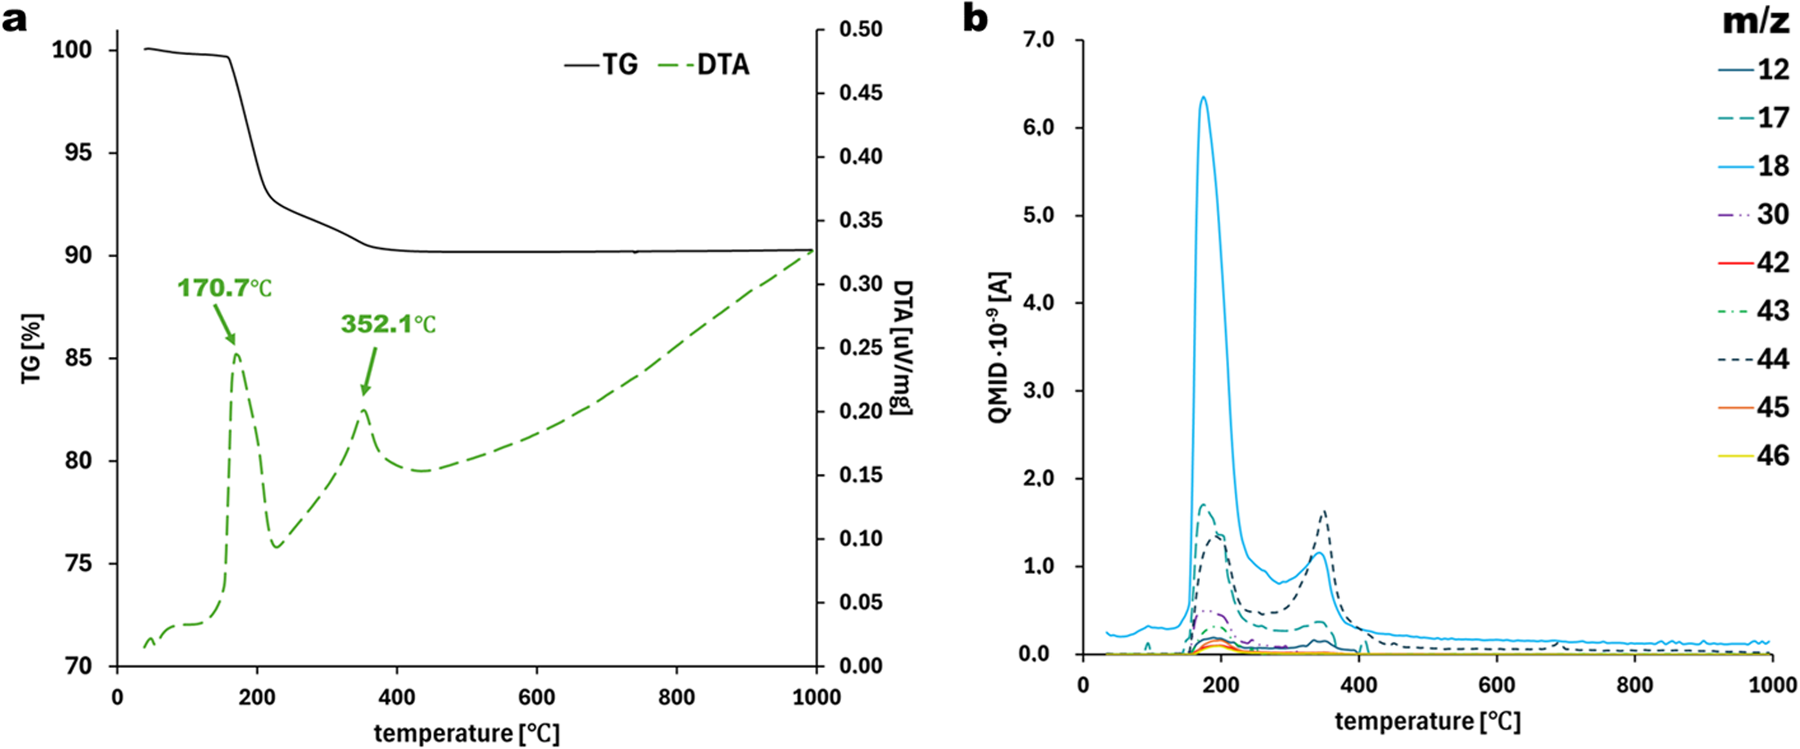
图5(对应原文 Figure 7):Al₂O₃ 浆料的粘度曲线与 G′/G″ 曲线,量化挤出阶段的流变窗口。
生坯在 25±2 ℃、40–50% 相对湿度下干燥 24 小时,以减缓水分蒸发梯度、抑制翘曲开裂。随后借助热分析(DTA-TG-QMS)优化脱脂曲线,最终在空气气氛中以 5 ℃/min 升温至 1500 ℃ 并保温 60 分钟完成烧结。烧结体相对密度达到约 96%,显微组织均匀、层间结合良好。高致密度来自三重协同:高固含量降低总收缩;分散剂与增塑剂优化减少有机物残留;流变窗口匹配保证生坯结构完整、无塌陷。研究还用巴西试验(径向压缩)评价烧结件的间接拉伸强度,所有样品按打印路径起点统一取向,以排除 DIW 各向异性带来的测试偏差。
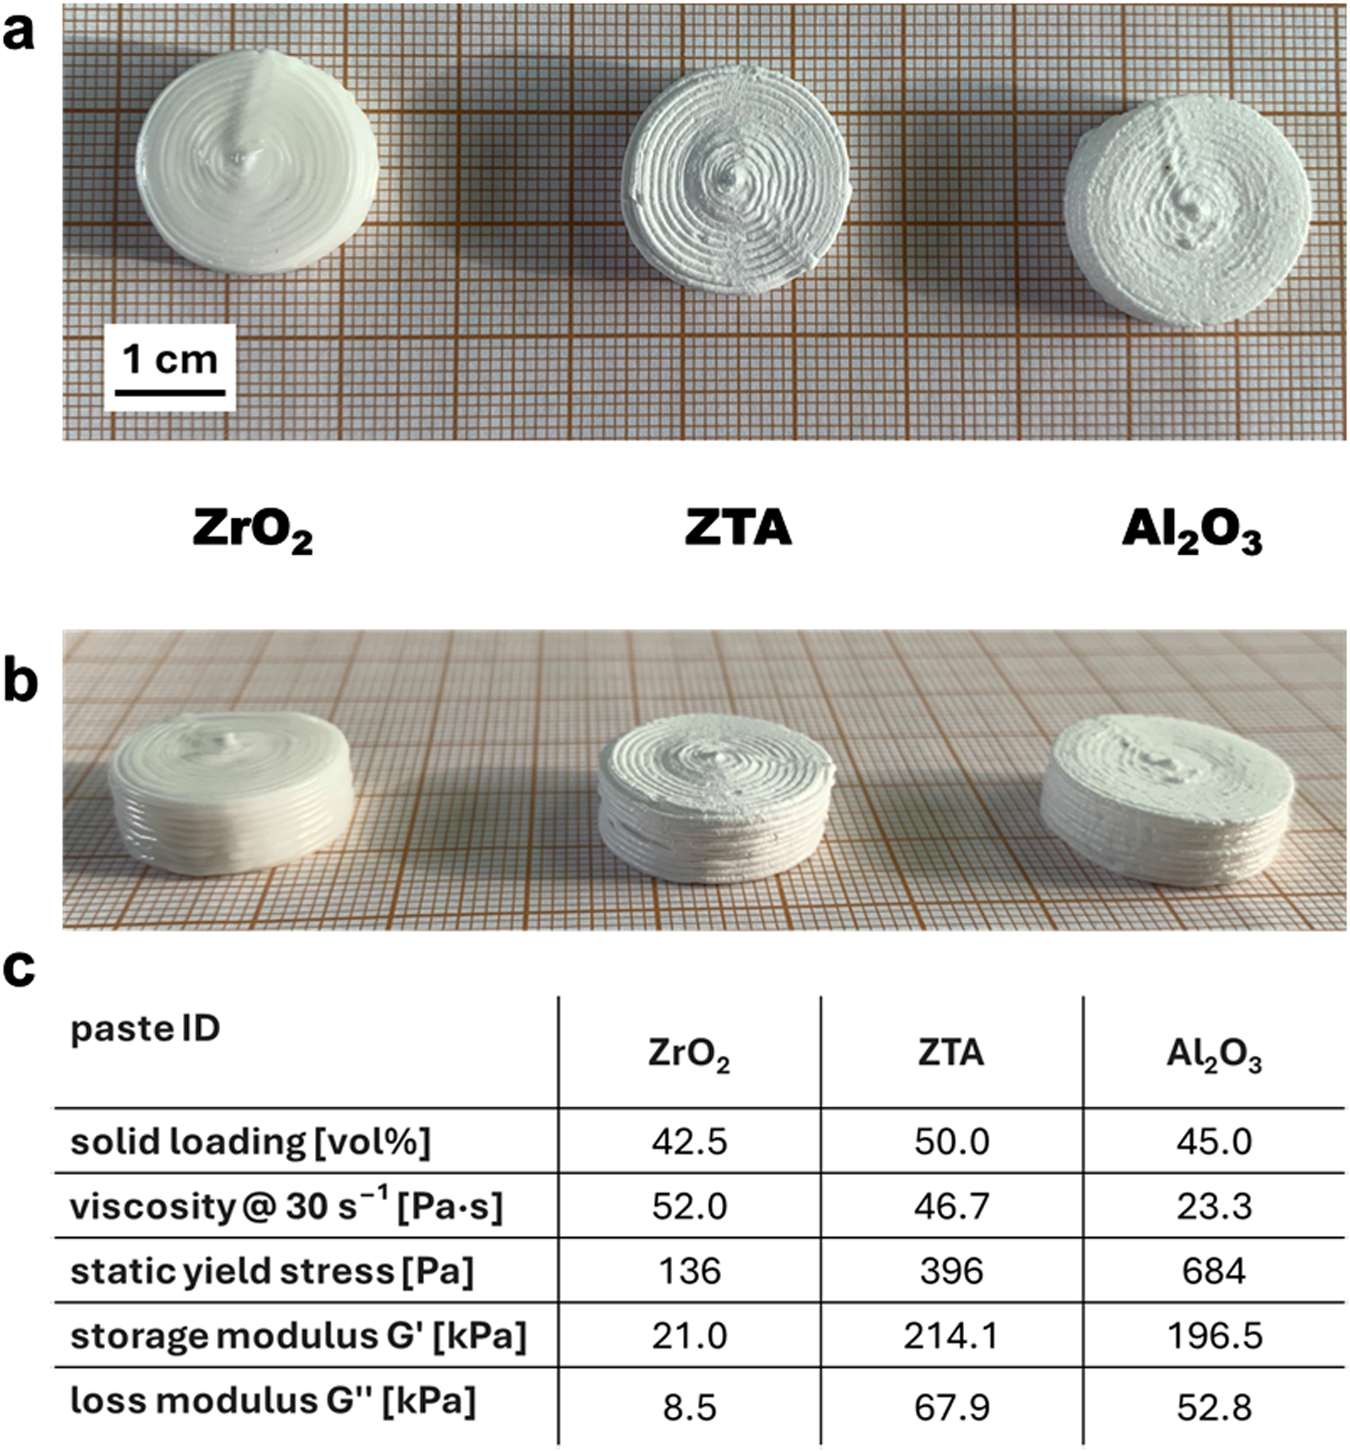
图6(对应原文 Figure 8):ZTA 浆料的粘度曲线(a)与 G′/G″ 曲线(b),对比复合体系相对单相浆料的流变差异。
这项工作给高性能陶瓷 DIW 提供了一套可复现的路径:先明确粉体特性与目标性能,再设计高固低粘浆料;通过动态与稳态流变测试量化屈服点、流动点和挤出粘度;在简单几何上锁定压力—速度—喷嘴直径窗口;最后以后处理致密化验证性能。每一步都与设备能力紧密耦合,而非割裂调参。
从设备厂家角度看,这套路径对硬件提出了清晰清单。其一是挤出模式要灵活——支持气动/机械双模式挤出,才能覆盖从低压水基膏体到高固陶瓷浆料的跨度;其二是线宽能力要稳,可稳定输出 0.5–1.0 mm 线条,对应 0.84 mm 这类典型喷嘴;其三是环境配套,需有可控温湿度的干燥箱与高温烧结炉,把"打印—干燥—脱脂—烧结"真正串成一条工艺链,而不是各环节各自为政。对打算开展 ZrO₂/Al₂O₃/ZTA 结构陶瓷增材的团队,优先配置上述能力的 DIW 平台,才能稳定复现接近传统成型工艺的高性能陶瓷件。铂邦科技的 DIW 浆料直写设备支持氧化锆、氧化铝、ZTA 等陶瓷浆料的直写成型,多喷头、多材料联动系统可完成从墨水调配到三维结构一体成型的全流程,并配套 DLP 光固化复合成型模块与热处理工艺包,适用于结构陶瓷、生物陶瓷、绝缘陶瓷等方向的样品开发与小批量试制。
本文总结了 ZrO₂/Al₂O₃/ZTA 陶瓷 DIW 直写的浆料设计、流变窗口、打印参数与烧结致密化链路,可支撑高性能结构陶瓷增材制造研发。铂邦科技专注DIW 浆料直写设备研发制造,配套 DLP 光固化复合成型模块,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……