
钠金属负极的实际应用受两类问题制约。其一是体积变化:按理论比容量与密度计算,若要在实际工况下提供 3 mAh·cm⁻² 的面容量,钠金属界面的迁移距离约为 27 µm,如此幅度的形变会使原生界面膜反复破裂。其二是枝晶生长:沉积不均匀时钠以针状或苔藓状析出,刺穿隔膜导致短路,同时新生表面不断暴露于电解液,库仑效率随之下降。
既有解决思路大致分为两类。一类从电解液与界面膜入手,通过溶剂化结构调控或人工界面层抑制枝晶;另一类构建三维骨架,把钠限域在孔道内,使沉积均匀化并缓冲体积变化。后者的关键在于骨架必须同时满足三个条件:孔道连通以保证离子输运、机械强度足以承受钠的形变、表面对钠具有亲和性以降低形核势垒。
作者选择以直写 3D 打印构建微点阵骨架,理由在于该工艺可同时控制孔结构的三级尺度:宏观点阵构型由打印路径决定,亚毫米通道由丝间距决定,而纳米级孔洞来自气凝胶本身。这种跨尺度控制是常规泡沫金属或冷压片难以实现的。
双金刚石(diamane)是双层石墨烯经氢化或氟化后形成的二维金刚石结构,其碳原子在层间形成共价键,因而兼具石墨烯的二维形貌与金刚石的sp³键合特征。作者用其作为亲钠组元,主要依据是比表面积与表面化学:测得比表面积为 204.70 m²·g⁻¹,高比表面意味着与钠的接触面积大,可降低局部电流密度。
作者通过改变双金刚石在总质量中的占比制备了三组样品,分别为 10%、30%、50%,记作 3DP rGO/diamane-10、-30、-50,用以考察配比对性能的影响。这一梯度设计的目的是区分"亲钠组元越多越好"与"存在最优配比"两种可能。
结果显示存在最优值。-30 样品表现最佳,其库仑效率在 2 mA·cm⁻²、1 mAh·cm⁻² 条件下平均达 99.95%,循环 2000 次;-10 与 -50 的平均库仑效率分别为 99.59% 与 99.32%,波动更为明显。作为对照,未加双金刚石的 3DP rGO 电极平均库仑效率为 99.08%,在约 800 次循环后短路;二维平面铜电极最差,平均 98.33%,在约 250 次循环后即在 70%–100% 之间剧烈波动并短路。
配比存在最优的解释可从两个方向理解:双金刚石过少,亲钠位点不足,形核仍不均匀;过多则占据孔容、降低骨架的储钠空间与离子通道连通性,反而使局部电流密度回升。这一非单调关系说明,亲钠组元的引入存在"有效上限",其阈值由孔结构而非单纯表面化学决定。
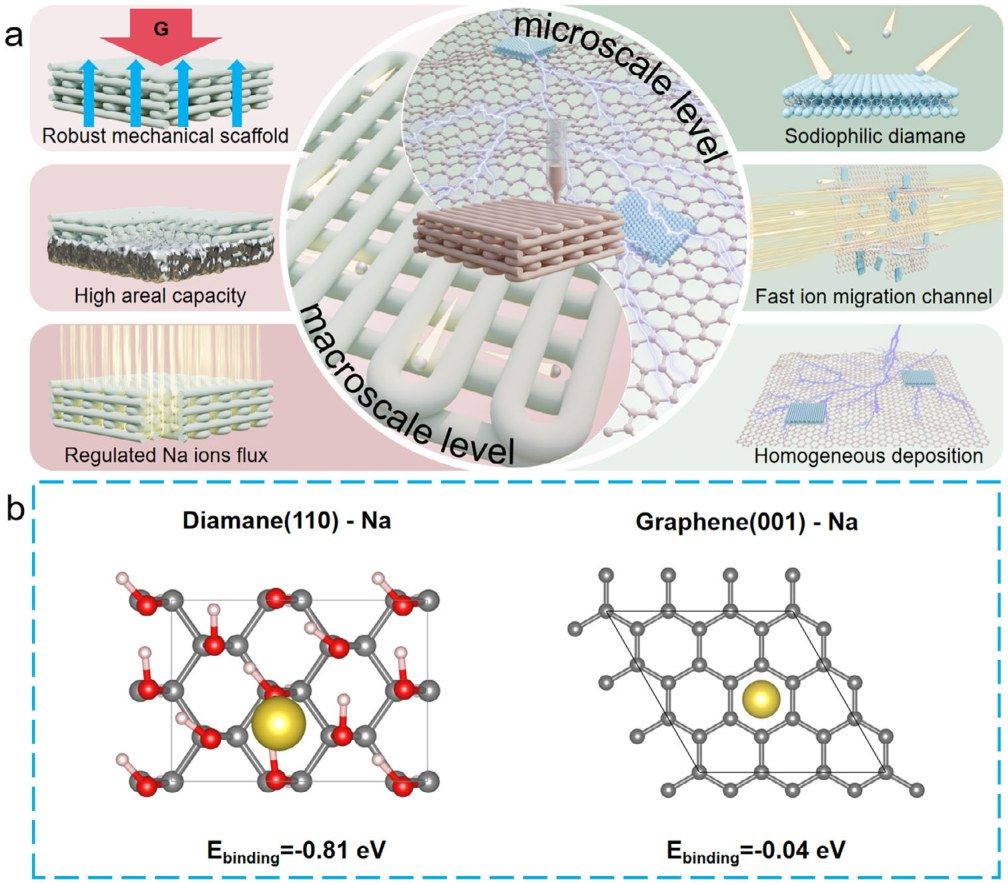
图1|rGO/双金刚石微点阵气凝胶的构筑路径与载钠负极示意(对应原文 Fig. 1)
打印后的 3DP rGO/diamane-30 微点阵由规则排列的丝条构成,丝径约 400 µm,周期性的亚毫米通道约 350 µm。这两个尺度分别对应挤出喷嘴与打印路径间距,属于工艺可直接设定的参数;而丝条内部的介孔则来自气凝胶化过程。
电极的自重极轻,约 3–4 mg,作者用一朵蒲公英承载该电极而不发生形变,用以直观说明其低密度特征。浸渗熔融钠后,电极质量可增至 60 mg 以上,即骨架承担了十余倍于自身质量的活性钠。
浸渗的驱动力来自两方面:熔融钠与 rGO/diamane 之间的高亲和性,以及打印骨架内部微腔产生的毛细作用。作者指出,正是这两者的叠加使熔融钠能够充分填充孔道而非仅停留在表面——若仅靠毛细作用,深孔填充往往不完整,留下空洞成为沉积时的电流集中点。
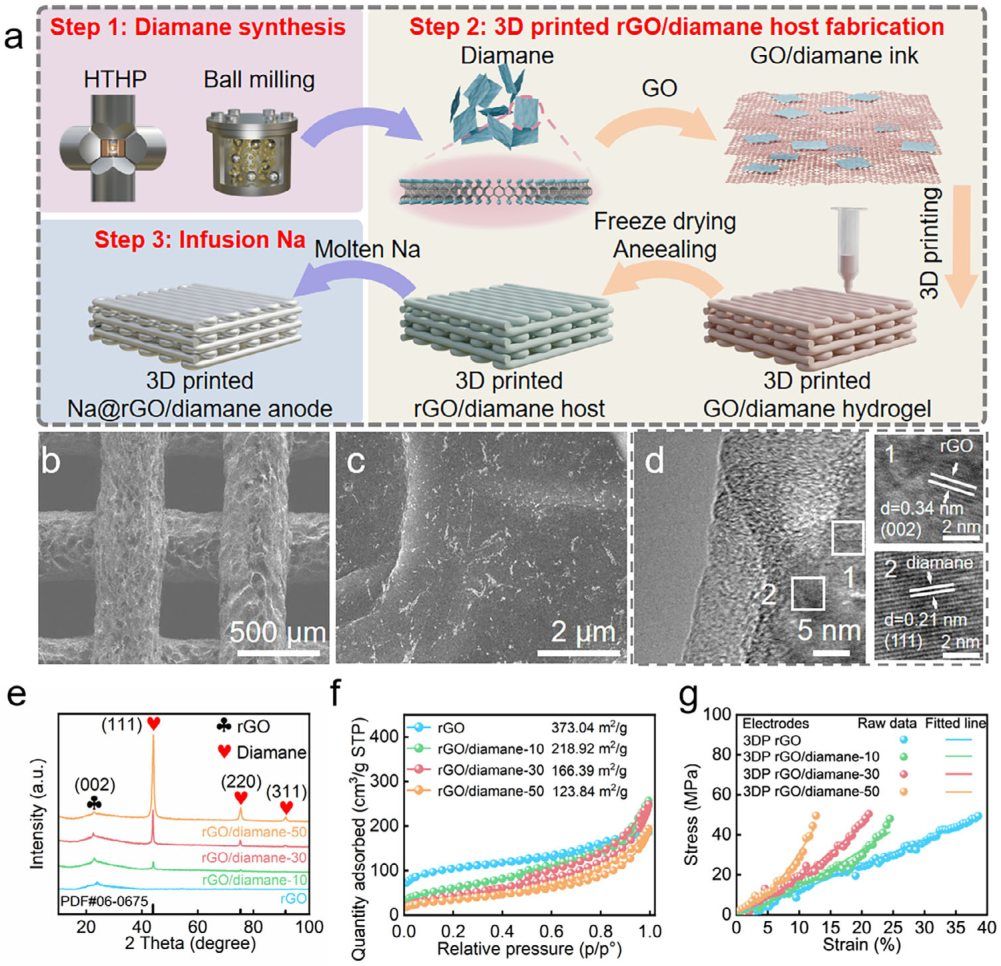
图2|直写微点阵的丝径、通道尺寸与形貌表征(对应原文 Fig. 2)
完成浸渗的 Na@rGO/diamane 电极在 2 mA·cm⁻² 下给出 78.60 mAh·cm⁻² 的面容量,折算比容量为 1090.94 mAh·g⁻¹,相当于钠金属理论比容量的 93.64%。这一数值的意义在于:它证明骨架的孔容足以容纳远超常规薄箔负极的钠量,而高面容量正是提升全电池能量密度的直接途径。
形核过电位随电流密度的变化进一步反映亲钠性。-30 电极在 0.5、1、2、4、5 mA·cm⁻² 下的形核过电位分别为 3.9、7.5、15.5、20.4、24.9 mV,在各电流密度下均为所测电极中最低。形核过电位低意味着初始沉积所需驱动力小,沉积更易在骨架表面均匀铺展,而非集中于少数缺陷点。
沉积/剥离的电压滞后同样被逐级测量。Na@rGO/diamane 电极在 0.5、1、2、4、5 mA·cm⁻² 下的滞后为 13.3、22.5、43.6、84.9、105.4 mV;电流密度回落到 0.5 mA·cm⁻² 后,滞后仍维持 14.5 mV,说明经高倍率循环后电极结构未发生不可逆劣化。对照的 Na@rGO 电极在低倍率下滞后尚可(0.5、1、2 mA·cm⁻² 分别为 15.4、29.7、58.8 mV),但升至 4 或 5 mA·cm⁻² 时骤增至 107.5 与 141.5 mV,曲线亦变得不稳。
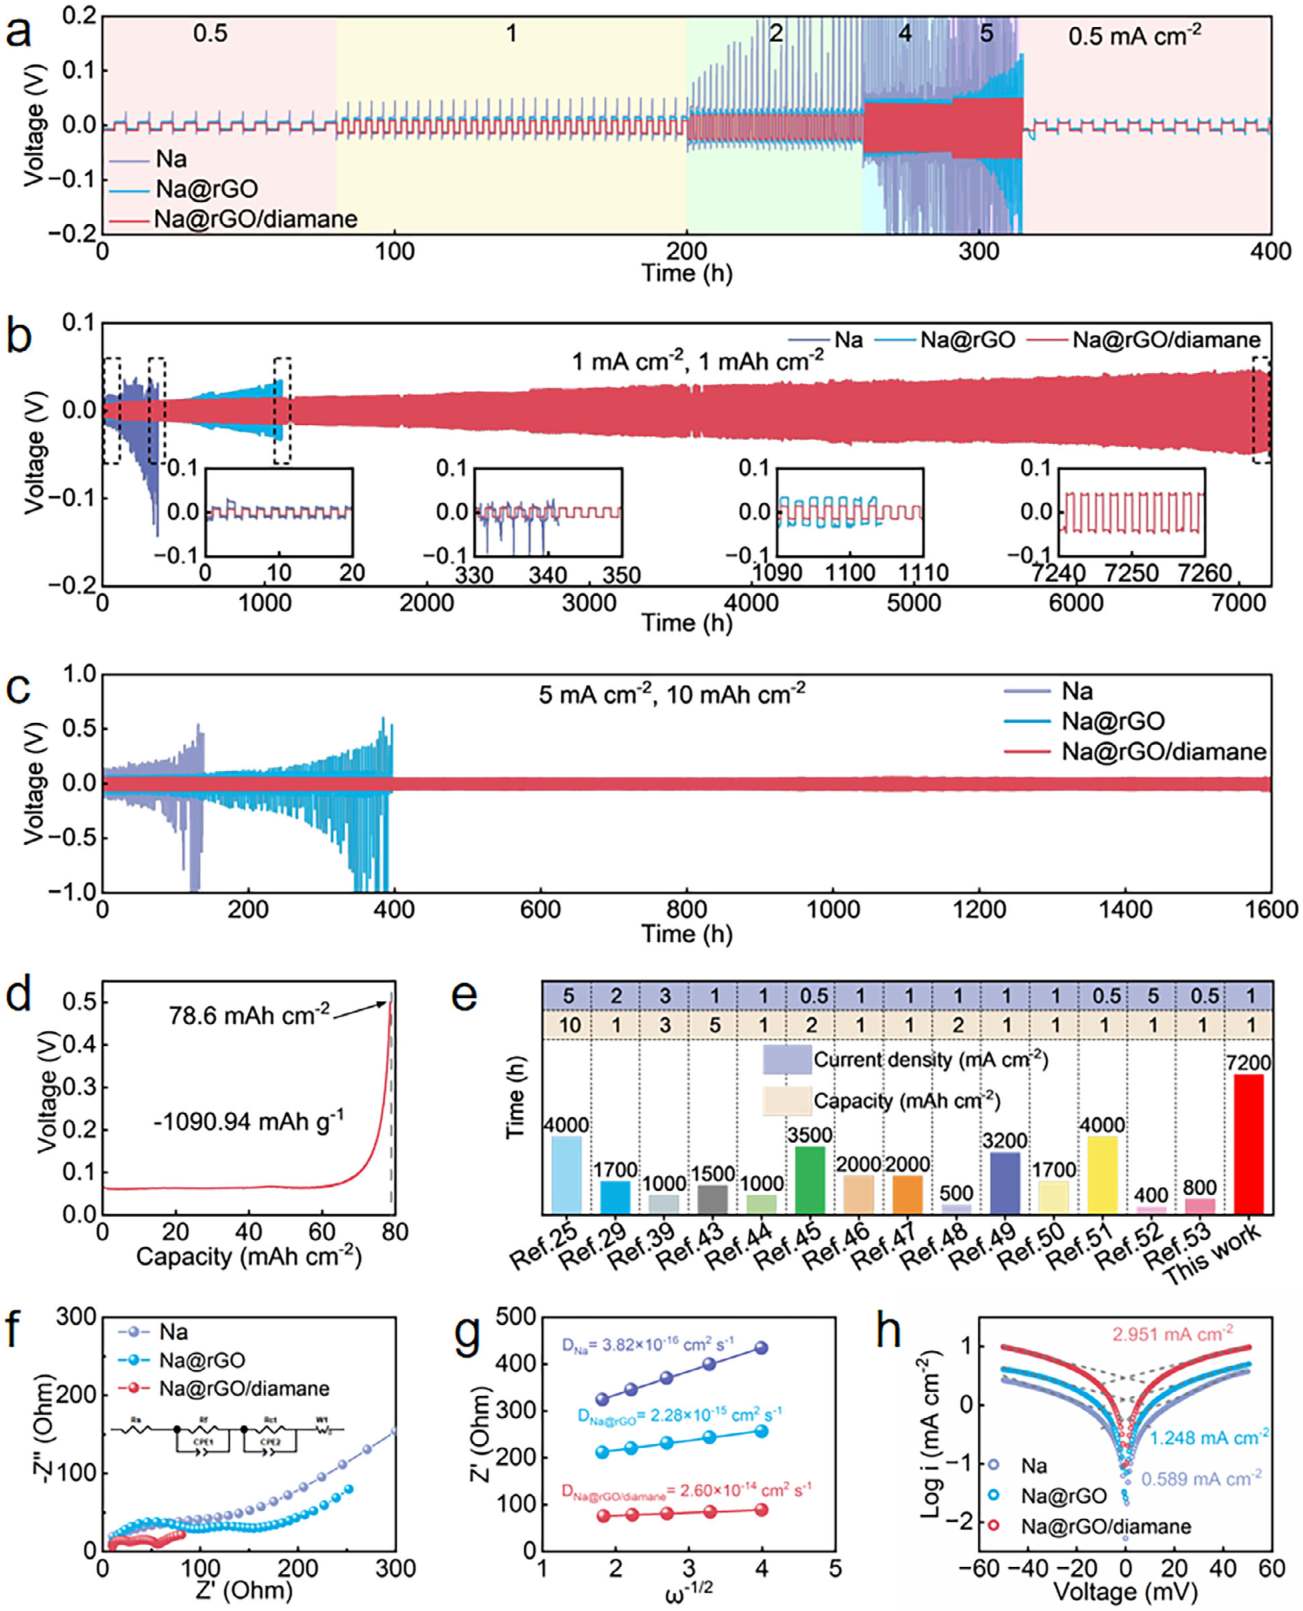
图3|不同配比电极的库仑效率、形核过电位与倍率性能(对应原文 Fig. 3)
对称电池测试给出最直观的寿命数据。在 1 mA·cm⁻²、1 mAh·cm⁻² 条件下,Na@rGO/diamane 电极稳定循环超过 7200 h,初始电压滞后约 16.0 mV,至 7200 h 时小幅升至约 85.0 mV。对照组差距明显:纯钠电极的滞后从初始 25.0 mV 在 300 h 内急升至约 150.0 mV 并短路;Na@rGO 电极初始 20.0 mV,运行 1100 h 后升至 69.0 mV。
在更苛刻的条件下,差异进一步放大。当电流密度与容量提至 5 mA·cm⁻² 与 10 mAh·cm⁻² 时,Na@rGO/diamane 电极仍可循环逾 1600 h,滞后约 110 mV;纯钠与 Na@rGO 电极在同一条件下分别只能维持约 140 h 与 400 h,随后滞后急升并短路。
形貌观察提供了机理层面的证据。在 5 mA·cm⁻² 下原位光学显微观察显示,钠箔表面在约 2 min 内即出现明显形核,并随沉积量从 1 增至 5 mAh·cm⁻² 逐渐聚集成大块枝晶;而 3DP Na@rGO/diamane 电极在 1 h 沉积过程中表面未观察到枝晶。这一对比说明骨架的作用不只是物理限域,还包括把沉积位点分散到整个三维表面,使局部电流密度大幅降低。
界面膜成分的分析支持同一结论。作者用 X 射线光电子能谱做 30 nm 深度剖析,发现 3DP rGO/diamane 电极内层(30 nm)的无机物种含量高于 3DP rGO 与铜电极,其中氟化钠是稳定界面膜的关键组分。无机物富集的界面膜机械强度更高,更能耐受钠的形变。
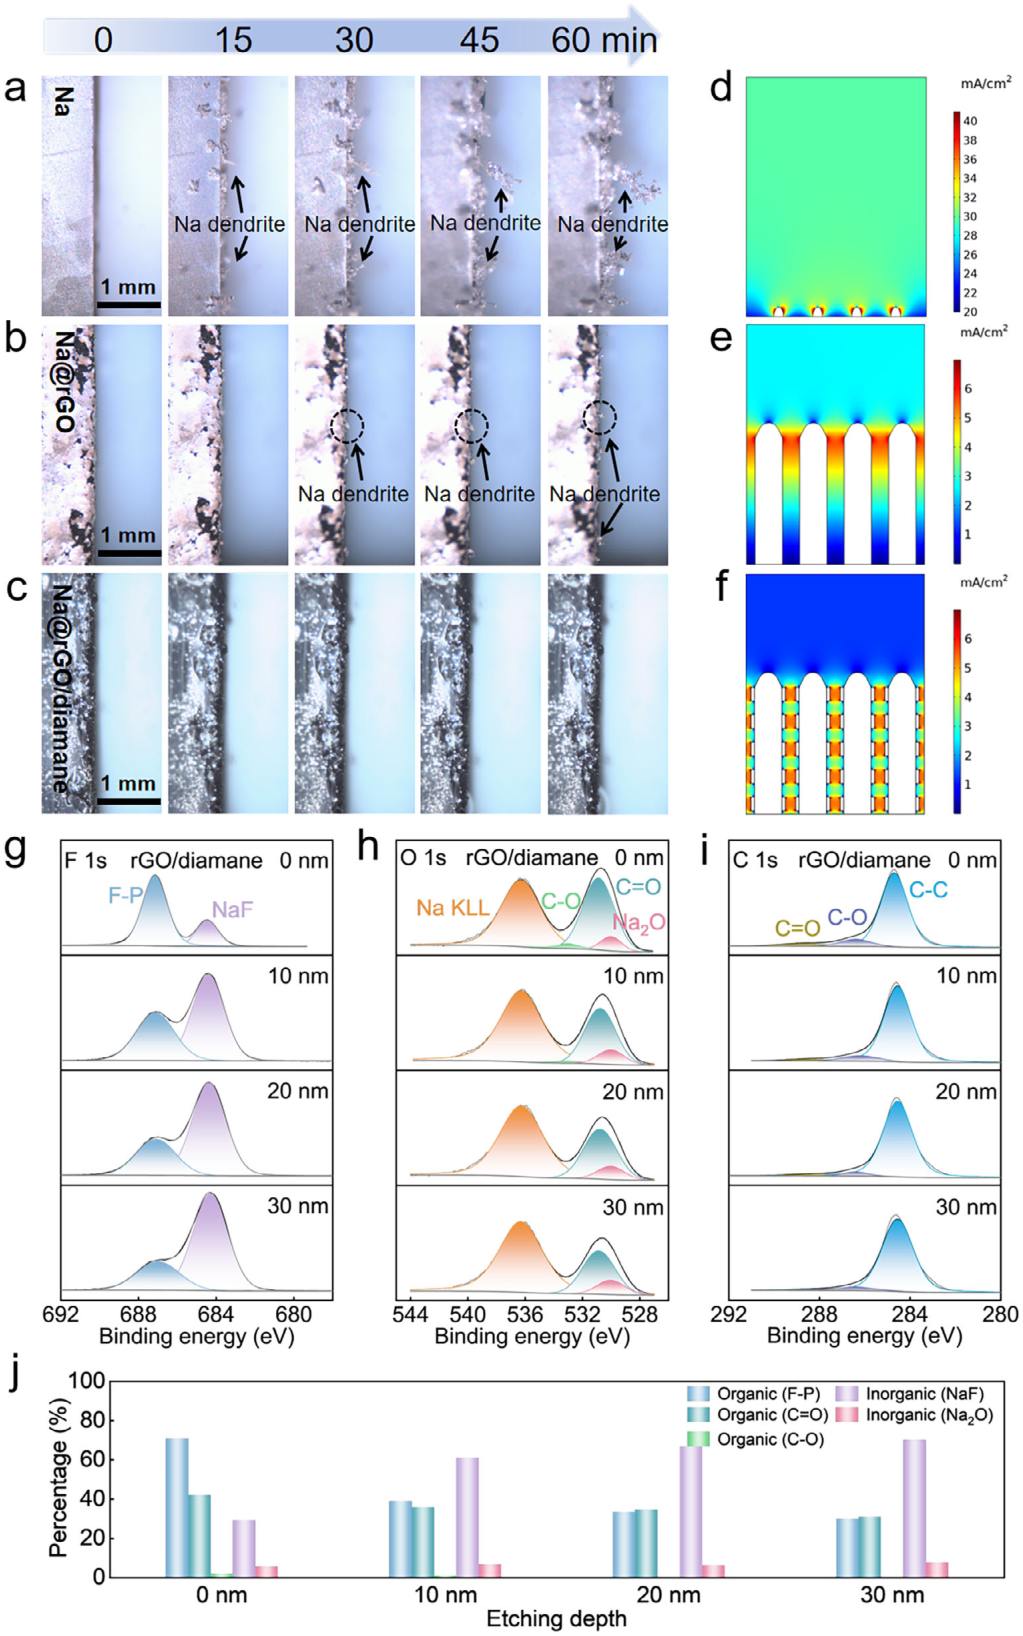
图4|沉积形貌、原位光学观察与界面膜深度剖析(对应原文 Fig. 4)
钠金属电池在高温下的失效更快,因此作者专门考察了 30–90 °C 区间的行为。在 4 mA·cm⁻²、4 mAh·cm⁻² 条件下,Na@rGO/diamane 对称电池的电压滞后由 30 °C 的 41.0 mV 降至 90 °C 的 25.8 mV,作者将其归因于温度升高降低了形核能垒。对照组的耐受性则明显更差:纯钠电极在温度升至 40 °C 时短路,Na@rGO 电极在 50 °C 时短路。
在 60 °C、1 mA·cm⁻²、1 mAh·cm⁻² 条件下,Na@rGO/diamane 电极维持 400 h 的稳定循环;原位观察显示,同样在 60 °C、5 mA·cm⁻² 下沉积 1 h,钠箔在不足 1 h 内即因枝晶短路,Na@rGO 电极的枝晶生长虽较慢但持续累积,而 Na@rGO/diamane 电极表面保持平整。
全电池以 Na₃V₂(PO₄)₃@碳(NVP@C)为正极。在 1 C 倍率下,全电池循环逾 2000 次,容量保持率 95.72%,初始比容量 95.75 mAh·g⁻¹,单圈容量衰减率 0.0027%,平均库仑效率 99.58%。在 60 °C 高温下循环 100 次后仍保持 84.38 mAh·g⁻¹,平均库仑效率 98.12%。
作者还考察了负极/正极容量比(N/P)的影响。在 N/P 比为 1.8 的设定下,以 0.1 mA·cm⁻² 在铜、3DP rGO 与 rGO/diamane 上分别电沉积 0.11 mAh·cm⁻² 的钠制备对比负极:Na@Cu 与 Na@rGO 全电池分别在 29 次与 78 次循环后容量降至 1.97 与 4.37 mAh·g⁻¹,而 Na@rGO/diamane 全电池稳定循环逾 200 次,可逆比容量 94.15 mAh·g⁻¹。这一组数据说明,在接近实用条件的贫钠状态下,骨架的储钠与限域能力才是决定寿命的因素。
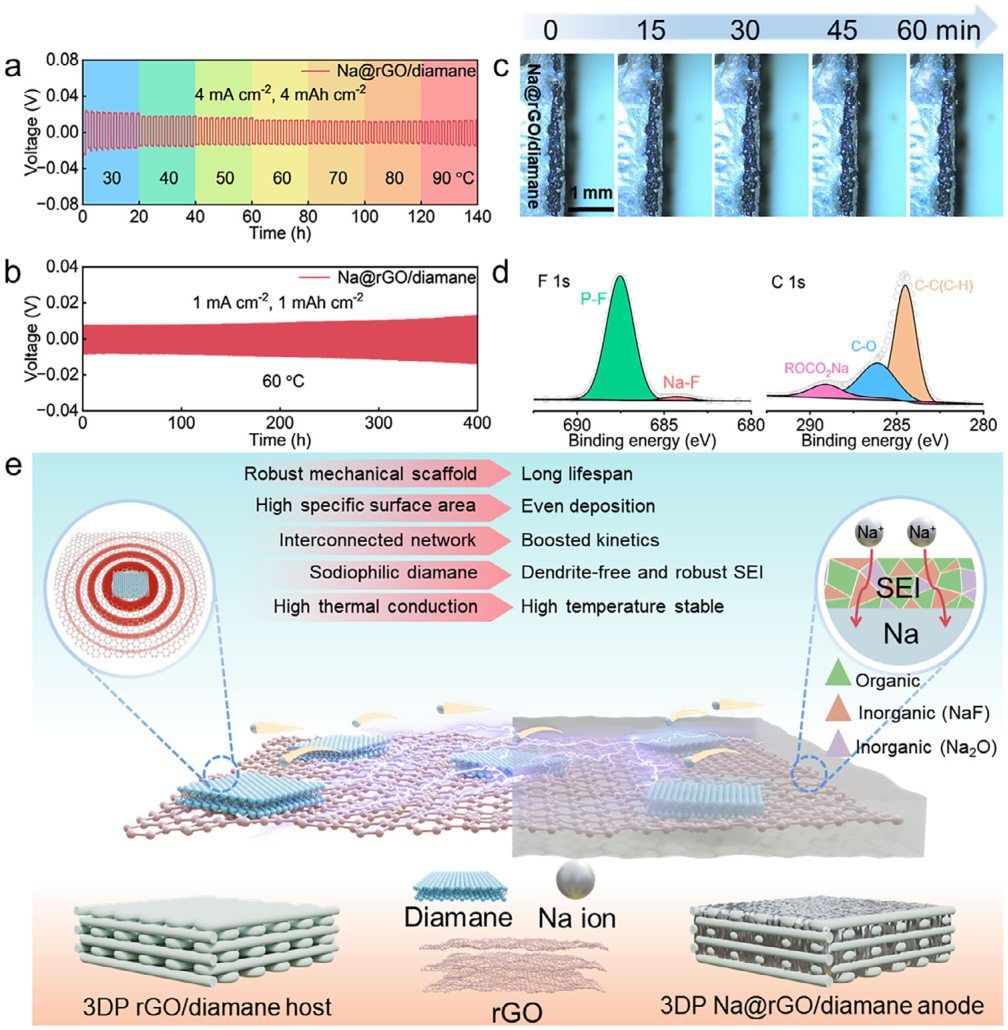
图5|高温工况下的沉积/剥离行为与界面稳定性(对应原文 Fig. 5)
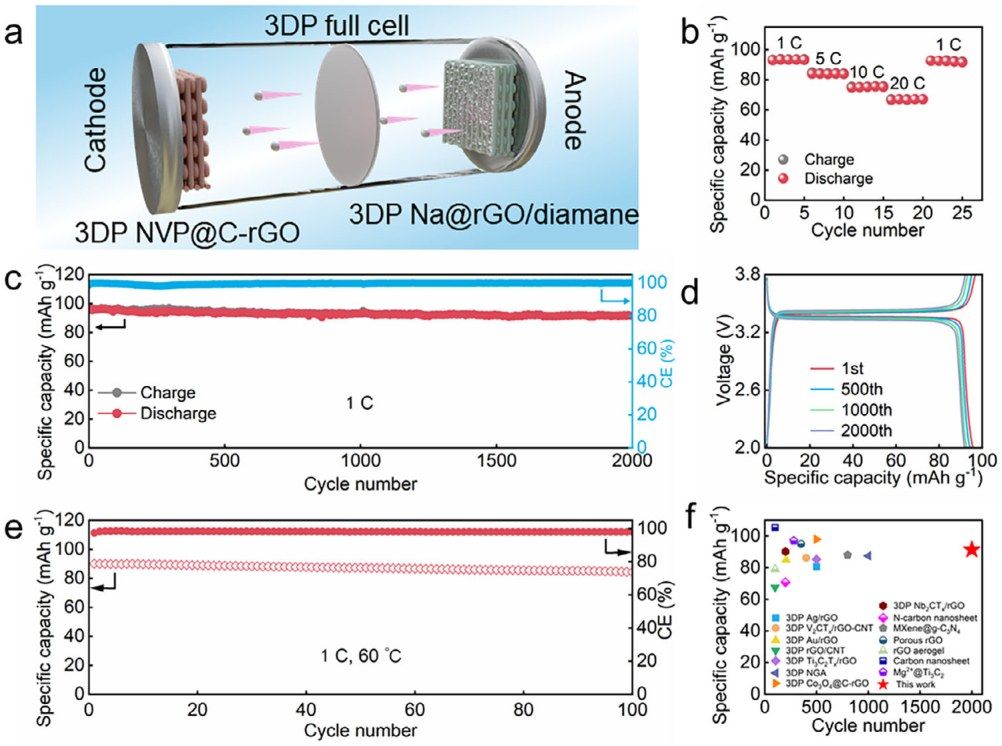
图6|NVP@C 全电池的循环寿命与容量保持(对应原文 Fig. 6)
作者的工作重点在负极侧,正极选用的是成熟的 NVP@C 体系,全电池能量密度未做系统优化。面容量 78.60 mAh·cm⁻² 是在 2 mA·cm⁻² 的较低电流密度下测得,若要在更高倍率下维持同等面容量,离子在厚电极内的传输路径会成为新瓶颈。
双金刚石的制备成本与规模化供应是另一项现实约束。该材料作为亲钠组元在三组配比中仅占 10%–50%,用量不大,但其本身的合成路线与批次一致性尚未在文中讨论;从实验室验证走向器件化,这一环节的稳定性需要单独评估。
从工艺角度看,本工作的可借鉴之处在于孔结构的三级分解:宏观构型由打印路径决定,亚毫米通道由丝间距决定,纳米孔洞由气凝胶化决定。三级尺度各自对应独立的工艺参数,因而可以分别调节而不相互牵制。这种"分层可控"的思路对其它需要兼顾离子输运与机械支撑的厚电极体系同样适用。
这项工作把钠金属负极的稳定性问题转化为骨架的孔结构设计问题。当沉积位点被分散到连续的三维表面,局部电流密度随之下降,枝晶生长的驱动力被削弱;当孔容足够容纳预期的钠量,体积变化便由骨架承担而非由界面膜承受。两条路径共同作用,才使 7200 h 的循环寿命与 78.60 mAh·cm⁻² 的面容量同时成立。对厚电极体系而言,这种把"容量"与"稳定"解耦到不同结构尺度的做法,具有普遍的参考价值。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……