
推进与爆轰技术对能量的需求分为两类:一类要求快速释放形成高压冲击,另一类要求持续燃烧维持推力或热效应。单一含能材料很难同时满足。金属基亚稳态复合体系(如铝热剂)反应温度高、放热量大,但反应速率对颗粒接触状态极为敏感,界面一旦存在间隙,反应便由扩散控制而显著滞后;分子炸药如 HMX 能量密度高、爆轰性能好,但其分解产物与金属组分的耦合往往不充分。
把两者复合的思路并不新,难点在于界面。机械混合难以保证包覆均匀,颗粒间的直接接触面积有限;溶液法虽可改善分散,但对高固含量、高感度体系的操作安全性构成挑战。界面质量直接决定热反应性、增压速率与最终能量输出,这是该领域长期未解的工艺瓶颈。
研究采用声场辅助组装制备 ATC–HMX 复合颗粒,其中 ATC 为 Al/Ti/CuO 三元亚稳态复合体系。声场在液相中产生的空化与微流搅拌作用,使纳米尺度的金属与氧化物组分在 HMX 晶体表面均匀沉积并紧密附着,形成连续包覆层。与机械混合相比,声场组装的界面接触更充分,颗粒间的团聚被有效抑制。
热分析给出了界面改善的直接证据。纯 HMX 在约 280.17℃ 出现吸热熔融峰,随即在 285.17℃ 进入快速放热分解;而 ATC–HMX 复合颗粒的熔融峰消失,起始分解温度提高至约 240℃,并呈现三个分离的放热阶段——第一阶段对应 HMX 分解,随后在 450–950℃ 区间出现两个持续放热阶段,主要归属 ATC 的反应。热重曲线显示先失重(HMX 分解)后增重(Al/Ti 被 CuO 及 HMX 分解产物氧化),说明两组分在升温过程中形成了连续的氧化还原耦合。
熔融峰消失这一细节值得注意。它意味着 HMX 在熔化之前即被包覆层引导进入分解路径,分解机制由"熔融介导"转为固相界面主导,这正是界面紧密接触带来的动力学改变。
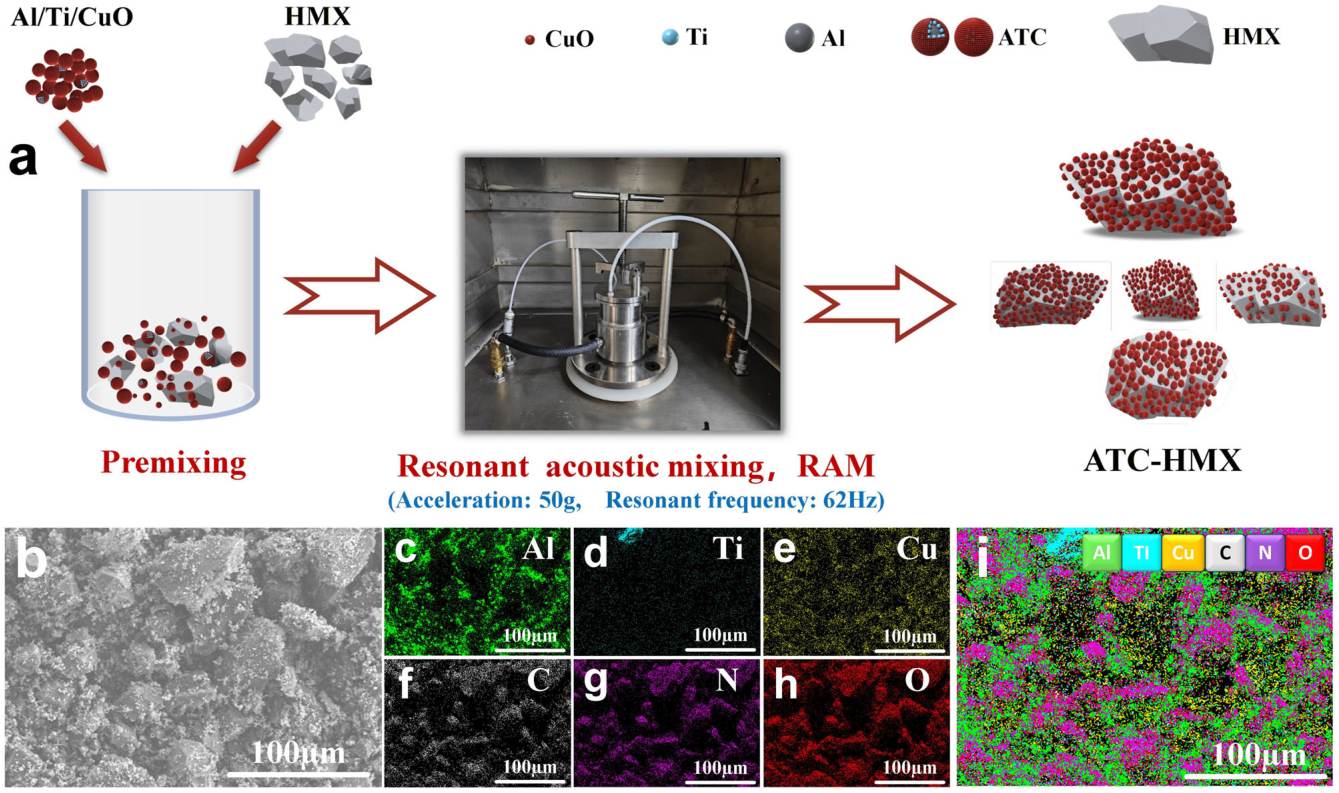
图1|ATC–HMX 复合颗粒的制备与形貌(对应原文 Fig. 1)
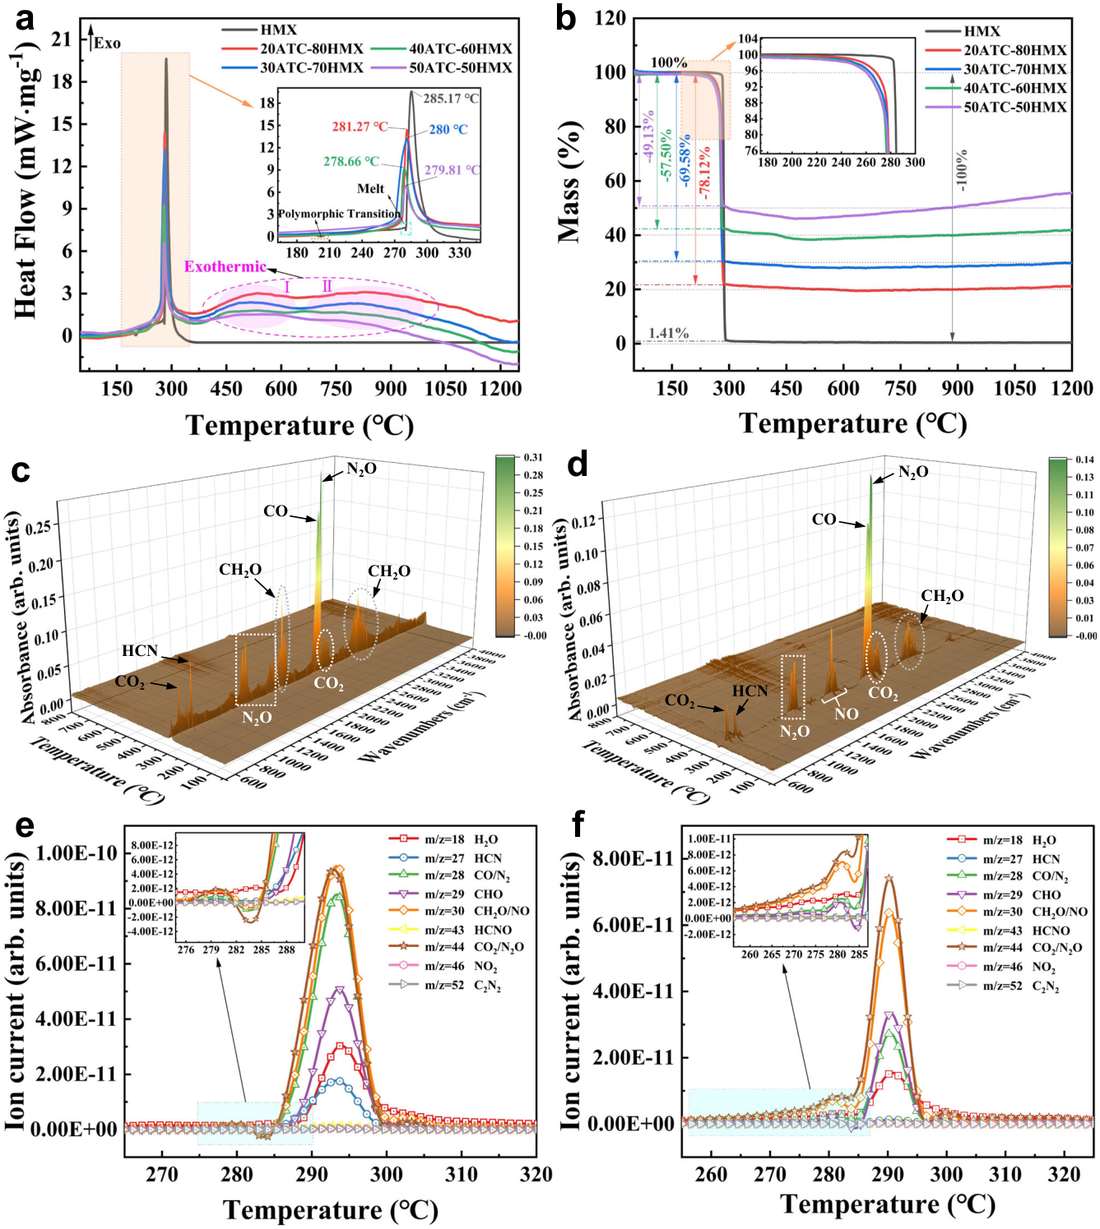
图2|复合颗粒热分解行为的同步热分析(对应原文 Fig. 2)
将复合颗粒配制成可打印墨水,需同时满足两个相互矛盾的要求:静态时黏度足够高以防颗粒沉降与组分偏析,挤出时黏度足够低以通过细内径喷嘴。研究采用声学均质化处理墨水,使高固含量的含能颗粒在黏结体系中均匀分散,避免团聚造成的喷嘴堵塞与局部热点。
流变测试显示,墨水在小应变下以弹性行为为主,表现出结构强度;随剪切应变增大进入非线性黏弹区,结构发生不可逆改变,流动性持续提升——这一特征使其适于直写;而在剪切撤除后,黏度恢复至原始高水平,保证沉积后的线形保持。换言之,墨水的可打印性来自"高黏度—剪切变稀—快速恢复"的完整闭环,缺任一环节都会导致断丝或流挂。
对含能体系而言,流变设计还多一层安全约束。挤出过程中的剪切生热、颗粒与喷嘴壁的摩擦都可能成为意外点火的诱因,因此墨水的剪切黏度不宜过高,喷嘴内径与挤出压力的匹配需留出裕度。
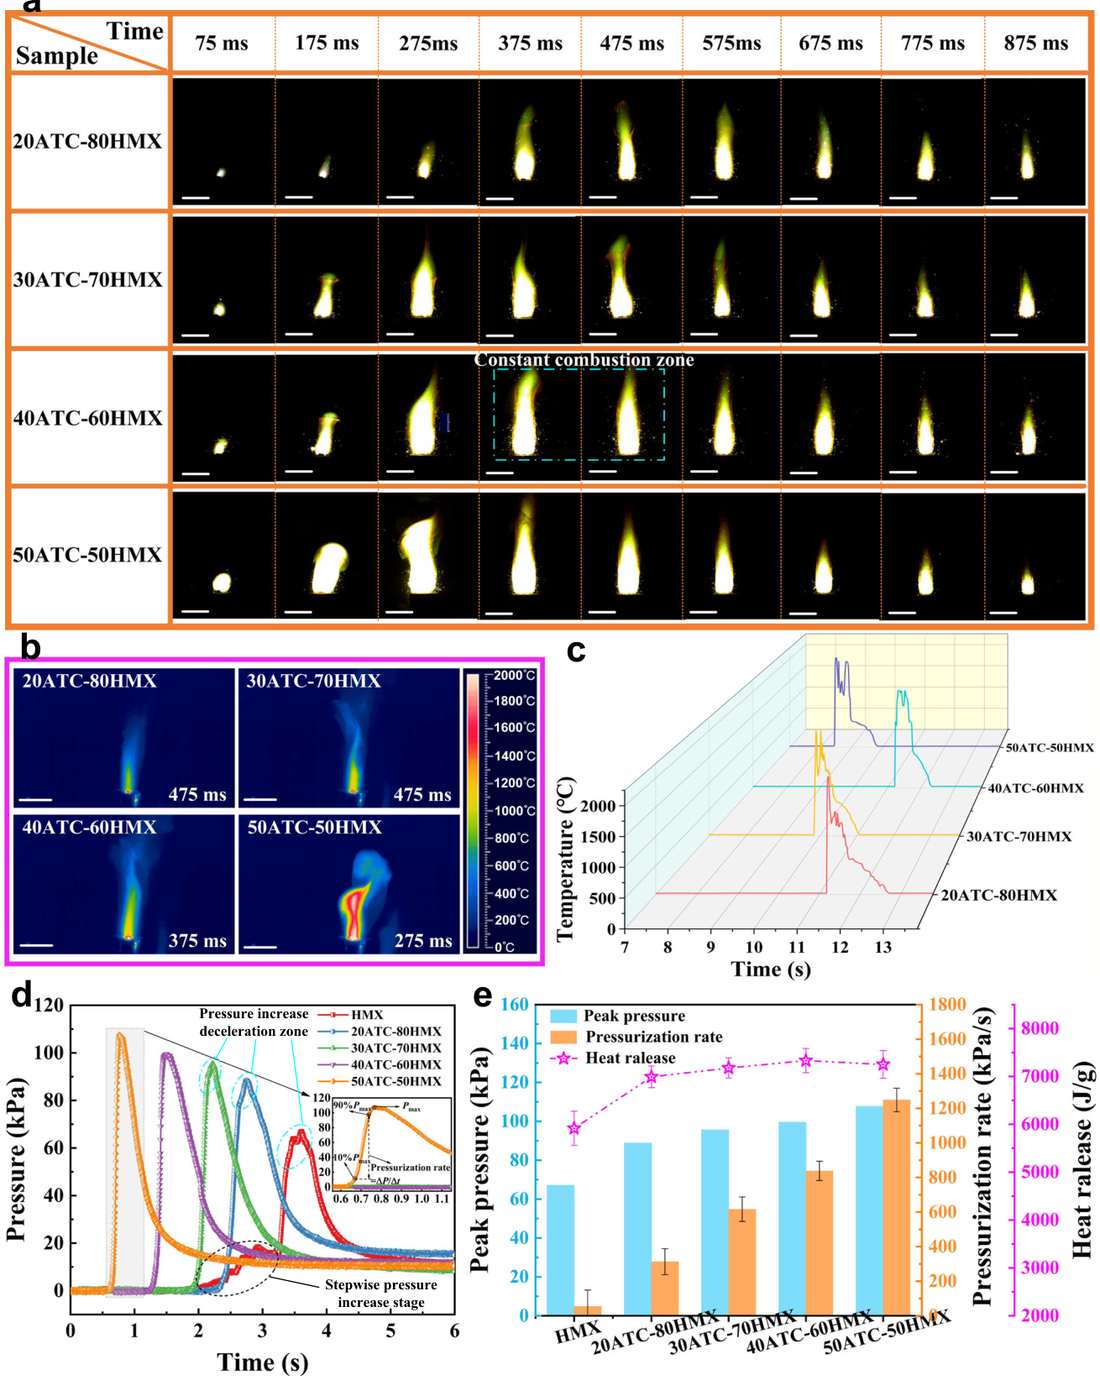
图3|开放与密闭体系中的燃烧性能(对应原文 Fig. 3)
打印样品保持了整体结构完整性,SEM 显示 HMX 与 40ATC–60HMX 之间存在清晰的界面接触,EDS 元素分布证实两组分在打印后未发生宏观偏析。研究通过改变 ATC 与 HMX 的配比(20ATC–80HMX、30ATC–70HMX、40ATC–60HMX、50ATC–50HMX 等)以及打印构型,系统调节能量释放行为。
构型层面,研究实现了丝状与核壳两类结构。丝状结构沿打印路径形成连续的传火通道,核壳结构则在空间上把不同组分分隔,使反应按预定顺序触发。这种"以几何编码反应顺序"的能力,是直写相对传统压装与浇注的核心优势——后者只能得到均匀或简单分层的装药。
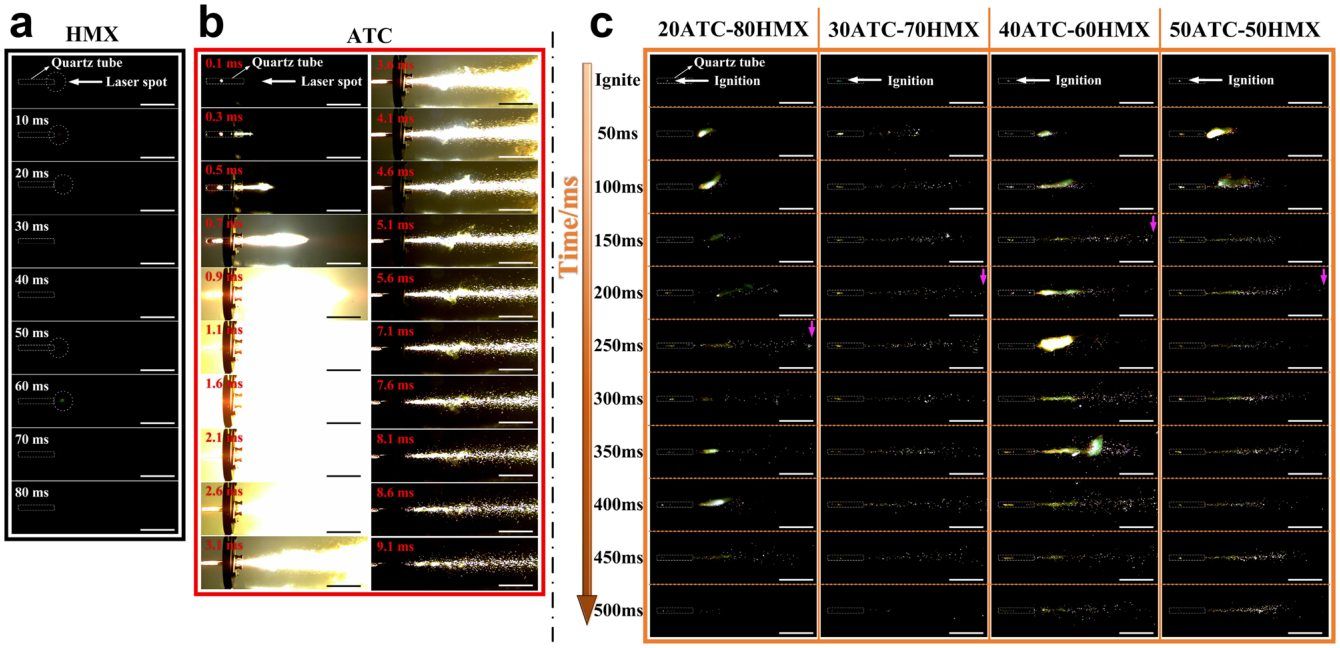
图4|几何约束体系中的燃烧性能(对应原文 Fig. 4)
开放与密闭条件下的燃烧实验显示,打印样品的能量释放呈现明显的阶段性:先是持续燃烧维持火焰,随后出现二次增压,最终形成强火球。三个阶段分别对应 HMX 的快速分解、ATC 的铝热反应与两者耦合后的气相氧化。组分比例的改变会移动各阶段的相对强度与时间尺度。
激光驱动实验进一步揭示了动态响应特性。在高能激光刺激下,复合颗粒的响应速度与纯 HMX 存在显著差异,说明包覆层改变了能量传递路径:ATC 的高热导与快速放热在局部形成热点,加速 HMX 的分解引发。这一机制在装药设计中可用于调节感度与输出之间的平衡。
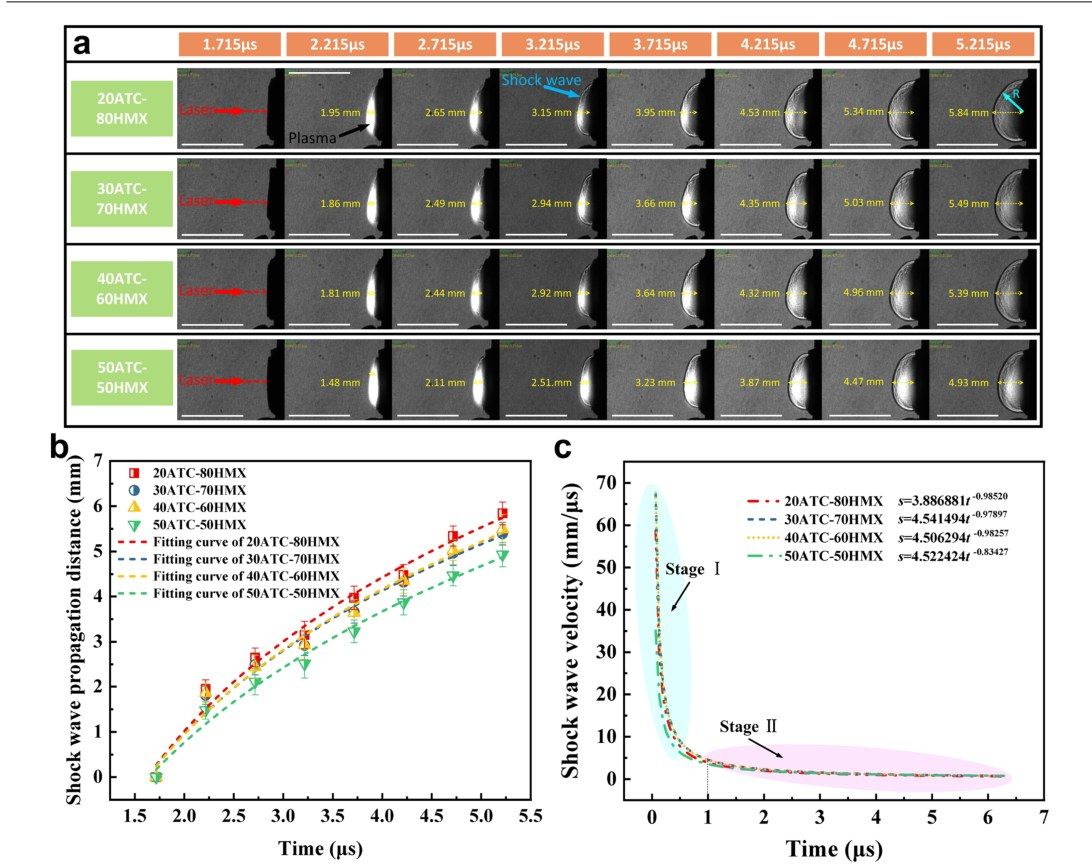
图5|高能激光冲击下的快速动态响应(对应原文 Fig. 5)
该工作把含能材料的工艺难点归结为两件事:界面质量与结构精度。声场组装解决前者,直写解决后者,二者共同构成"从颗粒到装药"的连续链条。对设备而言,含能浆料直写与常规 DIW 的差别集中在安全设计:供料系统需防静电、防摩擦生热,料筒与管路的死角必须最小化以避免物料滞留形成局部热点,挤出压力的上限需与浆料感度匹配。
其次是结构精度的价值被放大。在常规装药中,几何误差只影响密度均匀性;在多级释放设计中,几何直接决定反应顺序与增压曲线,丝径偏差或层间错位都可能改变输出波形。因此设备的位置精度与出料一致性,在此类应用中不再是"锦上添花",而是功能实现的前提。
第三是配方与工艺的耦合标定。墨水的剪切变稀特性与感度之间存在权衡:流动性越好,通常意味着黏结剂比例越高、能量密度越低。找到兼顾可打印性与能量输出的配比窗口,是该类体系走向工程化的关键一步。
需要指出的是,含能墨水直写的安全边界比工艺窗口更早成为约束。声场辅助组装涉及细颗粒的悬浮与包覆,作业过程中存在静电积聚与粉尘扩散的风险,供料与回收环节须做防静电接地与湿式清洁;墨水的固含量与黏度决定了最小可打印线径,而线径过小时燃烧传播的稳定性下降,结构完整性也难以保证。因此工艺开发应把安全评估与性能标定并列推进,而非在配方定型后再行补做。
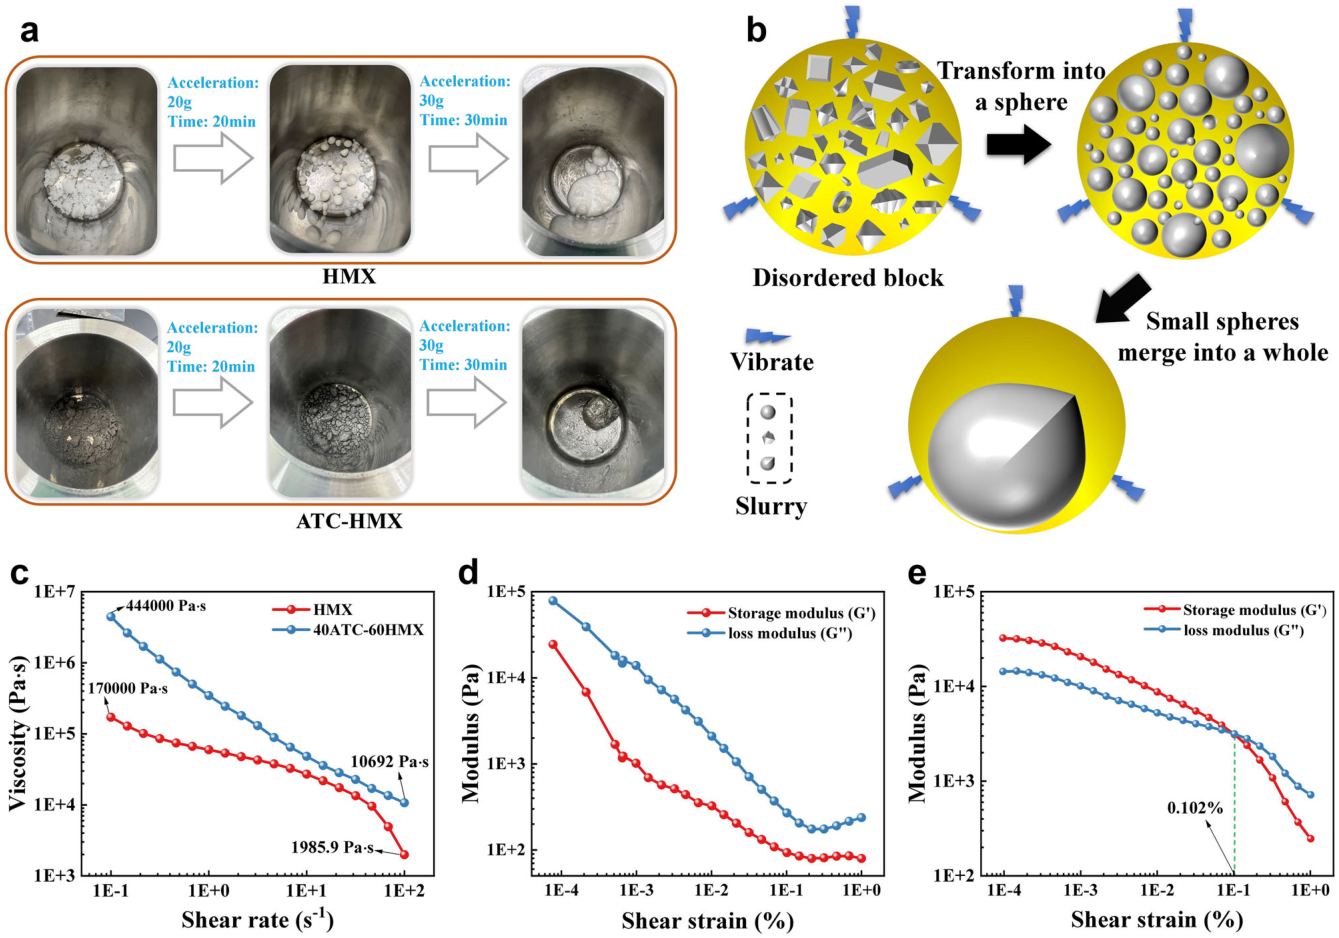
图6|打印墨水的制备与流变特性(对应原文 Fig. 6)
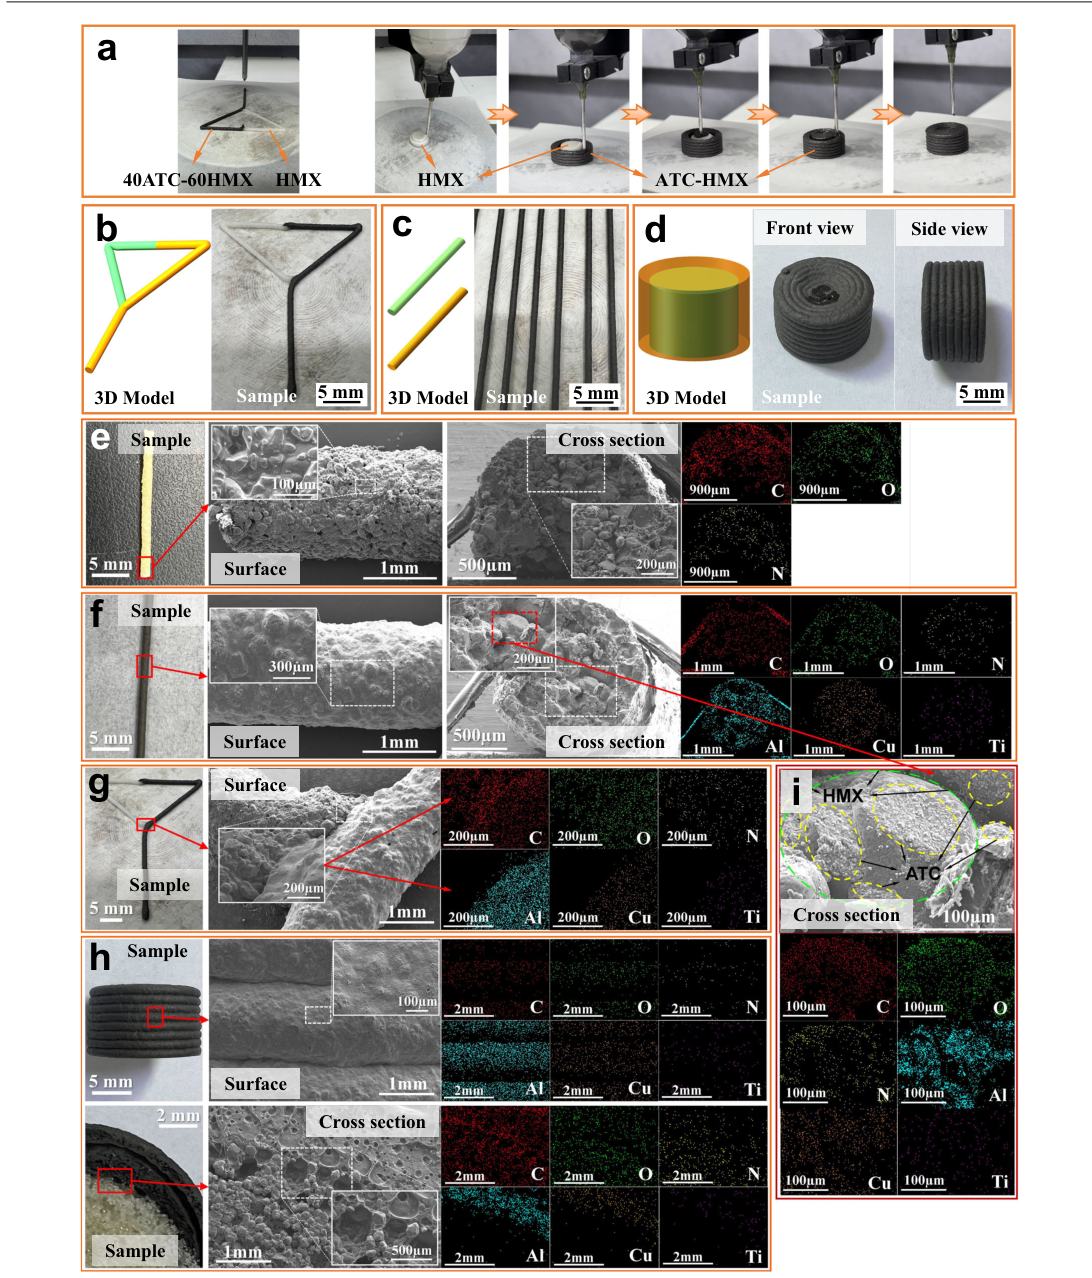
图7|样品的直写成形与微观结构(对应原文 Fig. 7)
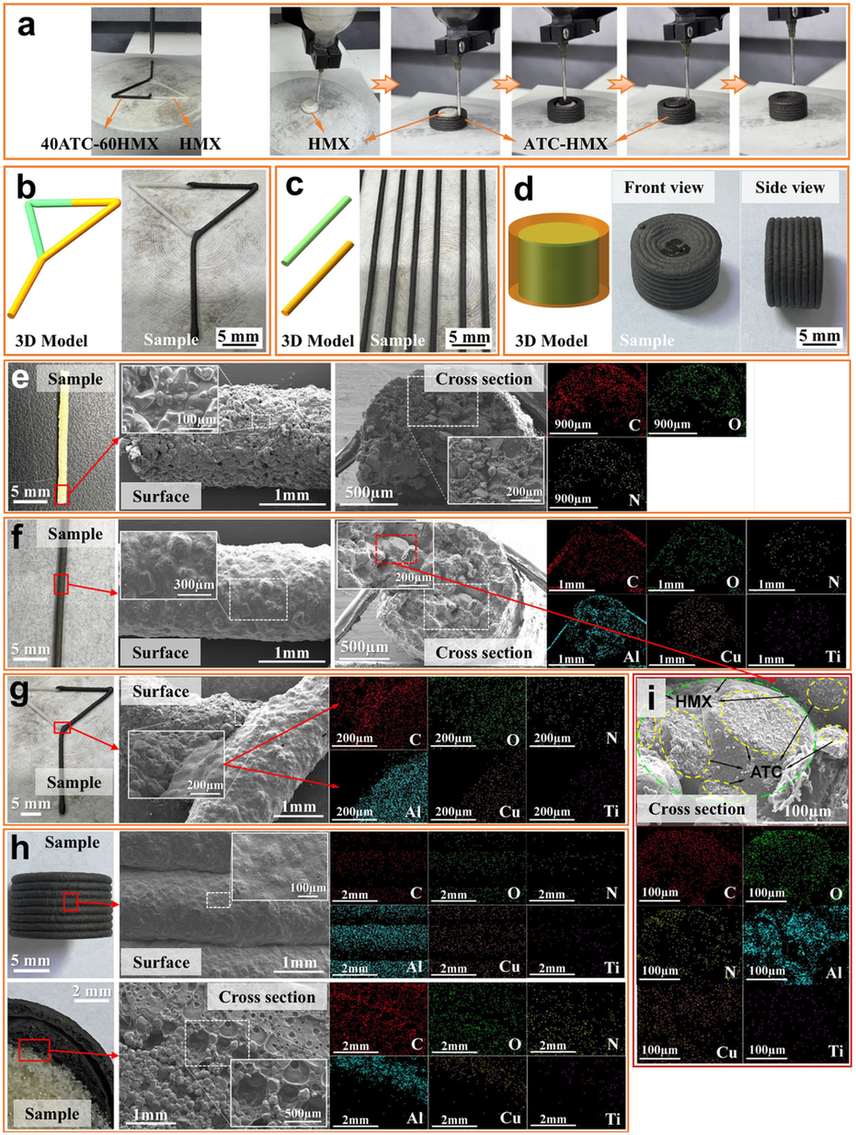
图8|直写样条的燃烧性能与压力输出(对应原文 Fig. 8)
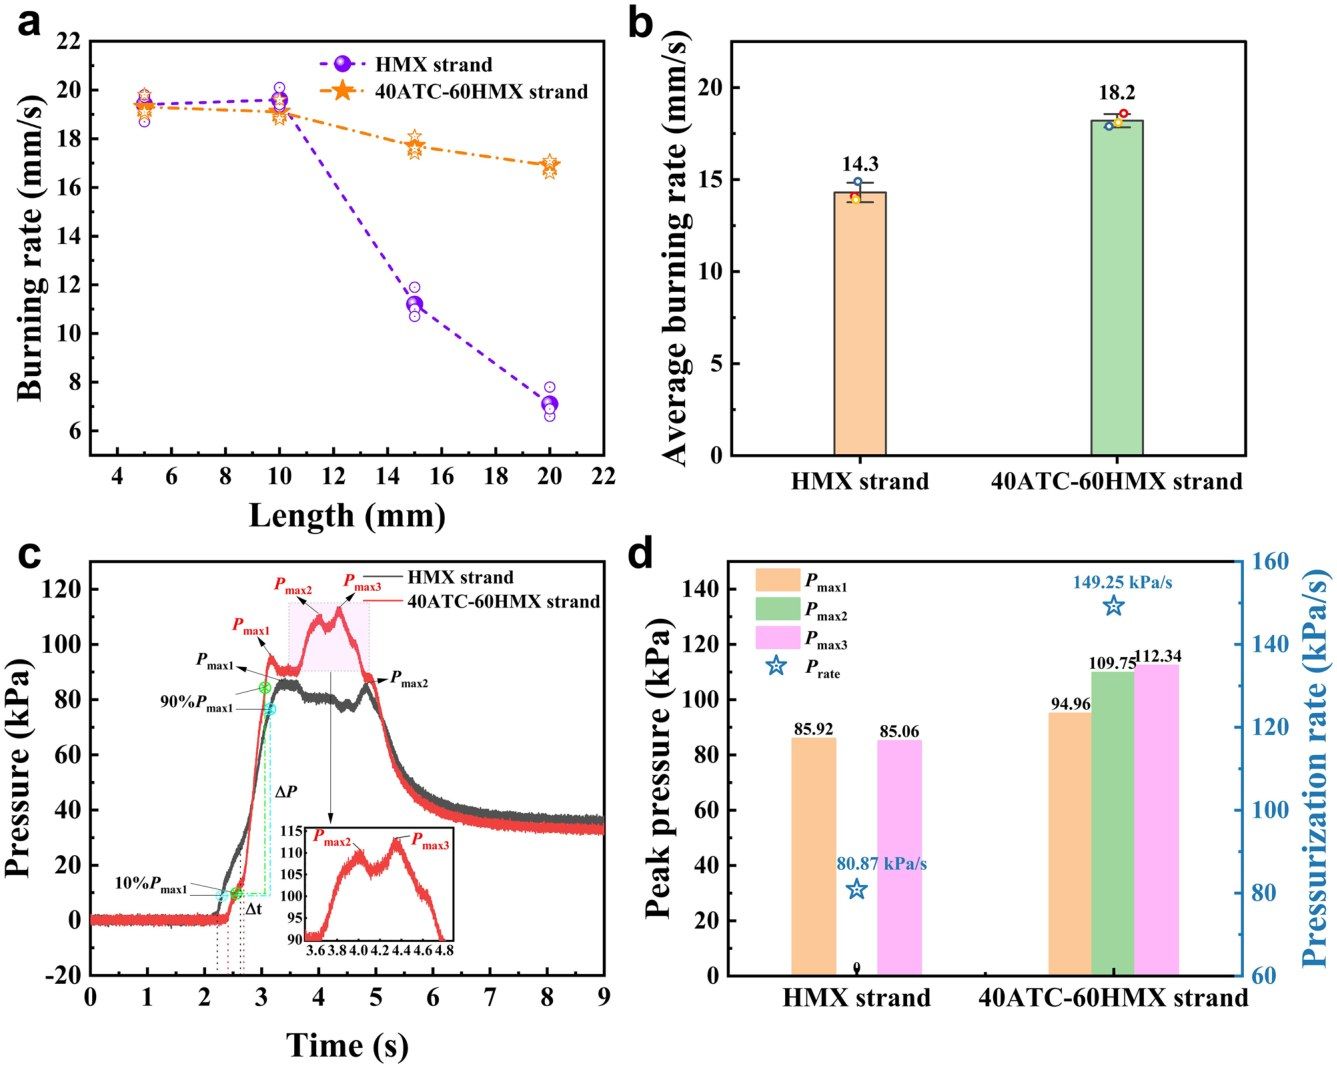
图9|直写样品的爆轰与能量释放特性(对应原文 Fig. 9)
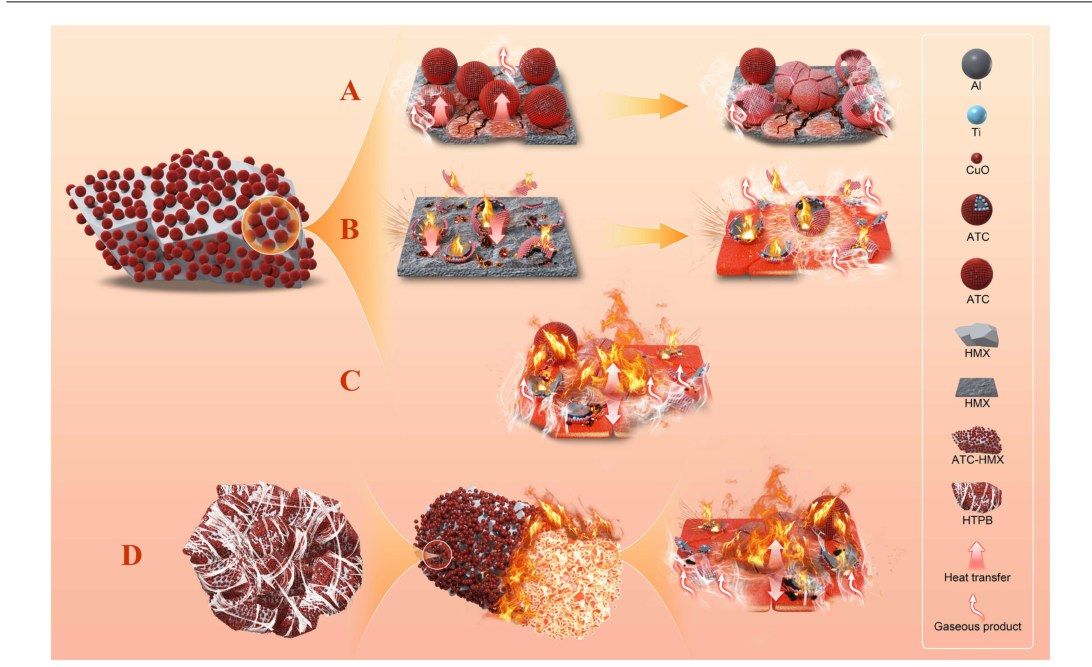
图10|多级能量释放的协同作用机理(对应原文 Fig. 10)
能量释放的可调性最终取决于结构参数的协同。线径决定燃烧的传播路径与散热边界,相邻细丝的间距决定火焰是否相互引燃,层间空隙则改变压力波的叠加方式。这些参数并非独立可调:缩小线径可提高燃速但削弱结构强度,增大间距可避免串燃却降低能量密度。因此在设计阶段需以目标输出曲线反推几何组合,而非先定结构再测性能。
该研究以声场辅助组装制备 Al/Ti/CuO 包覆 HMX 的核壳复合颗粒,使熔融峰消失、起始分解温度提升至约 240℃,并经声学均质化配制成剪切变稀含能墨水直写成丝状与核壳构型;打印样品在开放与密闭条件下呈现持续燃烧、二次增压与强火球的多级能量释放,且输出特性可由组分与结构系统调控,为含能材料的"结构—性能"一体化设计提供了可复现的增材制造路径。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……