
建筑采光与器件封装的节能需求,要求材料同时具备高太阳透过率与低热导。传统二氧化硅气凝胶虽隔热优异,但孔隙尺度与骨架折射率的组合会引发瑞利散射,厚样品往往呈半透明乃至乳白;要提升透明度,需把孔径压到数十纳米以下并保持骨架均匀,这对成型工艺提出极高要求。
另一条路线是化学改性:以甲基三甲氧基硅烷(MTMS)为前驱体,在骨架中引入甲基,降低骨架极性、改善疏水性,同时抑制干燥过程中的毛细塌陷。所得聚甲基倍半硅氧烷(PMSQ)气凝胶可获得较高的透明度与较低的热导,但其凝胶化动力学对 pH 极为敏感——酸性条件下水解快而缩聚慢,碱性条件下缩聚快而水解受抑,单一 pH 难以兼顾"可打印时间"与"快速定型"。
研究提出"活化—阻滞"(activation–retardation)策略,仅以酸碱双调节剂控制缩聚反应进程。MTMS 先在酸性条件(pH 约 4)下水解,生成硅醇中间体,此阶段缩聚被抑制,溶胶保持低黏度与流动性;随后引入碱性组分,使缩聚反应被"活化",硅醇之间快速脱水缩合形成三维网络,黏度与模量急剧上升。
这一时序设计的工程意义在于为直写留出明确的工艺窗口。打印时溶胶处于低黏度的"阻滞"状态,可在喷嘴内稳定流动、在平台上按路径铺展;沉积完成后,碱组分触发凝胶化,细丝在数秒至数十秒内完成结构锁定,从而避免自重引起的线形塌陷。与依赖温度或光照的外场触发相比,纯化学触发不需要额外硬件,对设备改动最小。
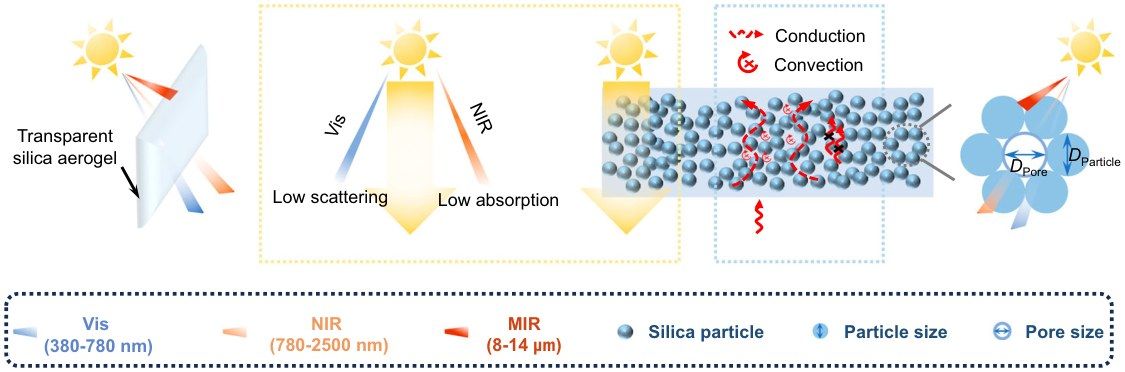
图1|透明二氧化硅气凝胶作为节能材料的工作原理(对应原文 Fig. 1)
研究系统测定了凝胶墨水的黏度随剪切速率的变化以及储能模量 G′ 的演化。结果显示,在"阻滞"阶段墨水呈明显的剪切变稀,黏度随剪切速率上升而下降,满足通过细内径喷嘴的要求;进入"活化"阶段后,G′ 迅速超过损耗模量 G″,体系由流体转为弹性固体,细丝获得抵抗自重与后续层压实的能力。
这一流变路径与常规直写浆料的触变恢复机制不同。常规浆料依靠颗粒间物理作用或聚合物缠结提供屈服应力,恢复过程是可逆的;而此处模量的跃升来自化学交联,属于不可逆的结构固化。二者叠加的结果是:沉积瞬间由化学凝胶提供定型,后续干燥阶段由网络骨架承担收缩应力,两个阶段的力学需求被分别满足。
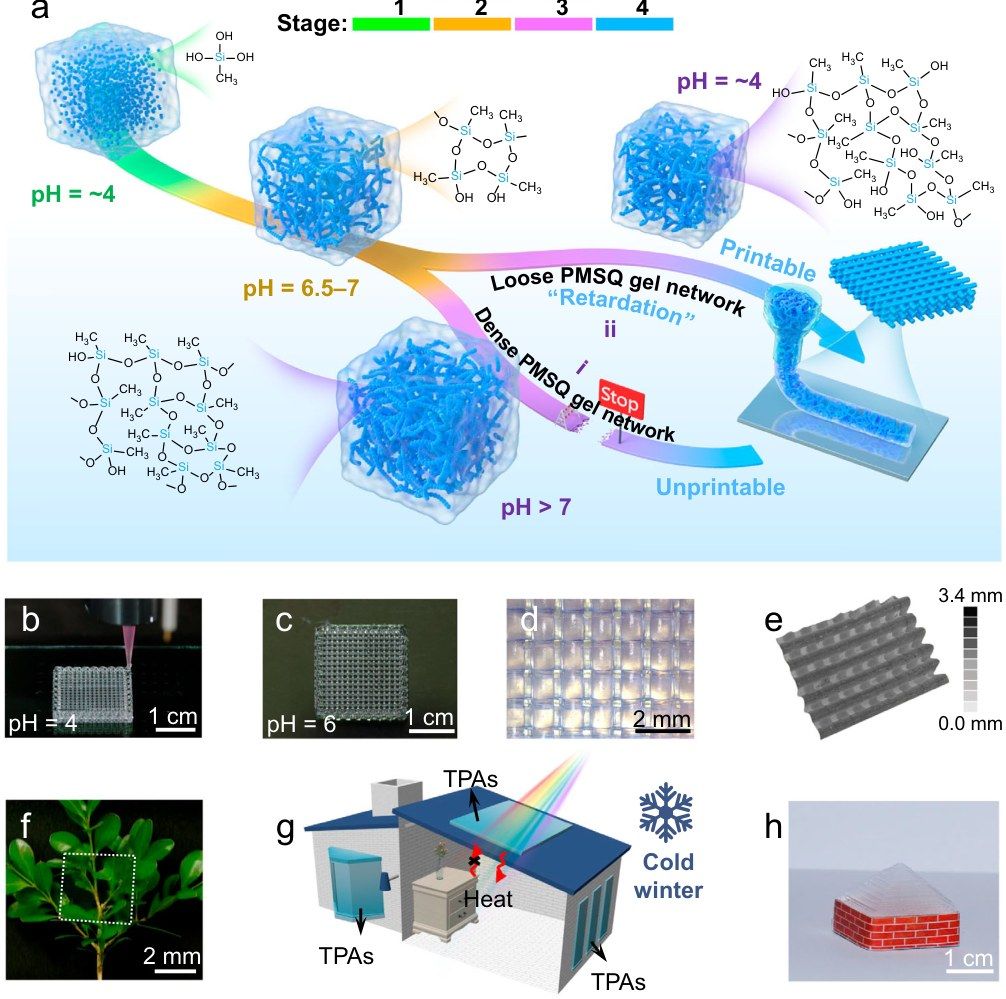
图2|透明气凝胶的直写 3D 打印制备路径(对应原文 Fig. 2)
打印后的湿凝胶需经超临界干燥去除溶剂。常规常压干燥会因毛细压力导致孔壁塌陷,孔隙率与透明度同步下降;超临界二氧化碳干燥消除了气液界面,使网络骨架得以完整保留。研究给出了打印件在干燥前后的形貌对比,可见周期性三维结构在干燥后保持完整,细丝表面光滑、交点处结合致密。
结构完整性对透明度至关重要。任何一处塌陷或开裂都会形成微米级散射中心,使透过率显著下降。研究通过调控固含量与凝胶时间,使细丝在干燥收缩过程中保持各向同性收缩,从而避免孔壁屈曲。
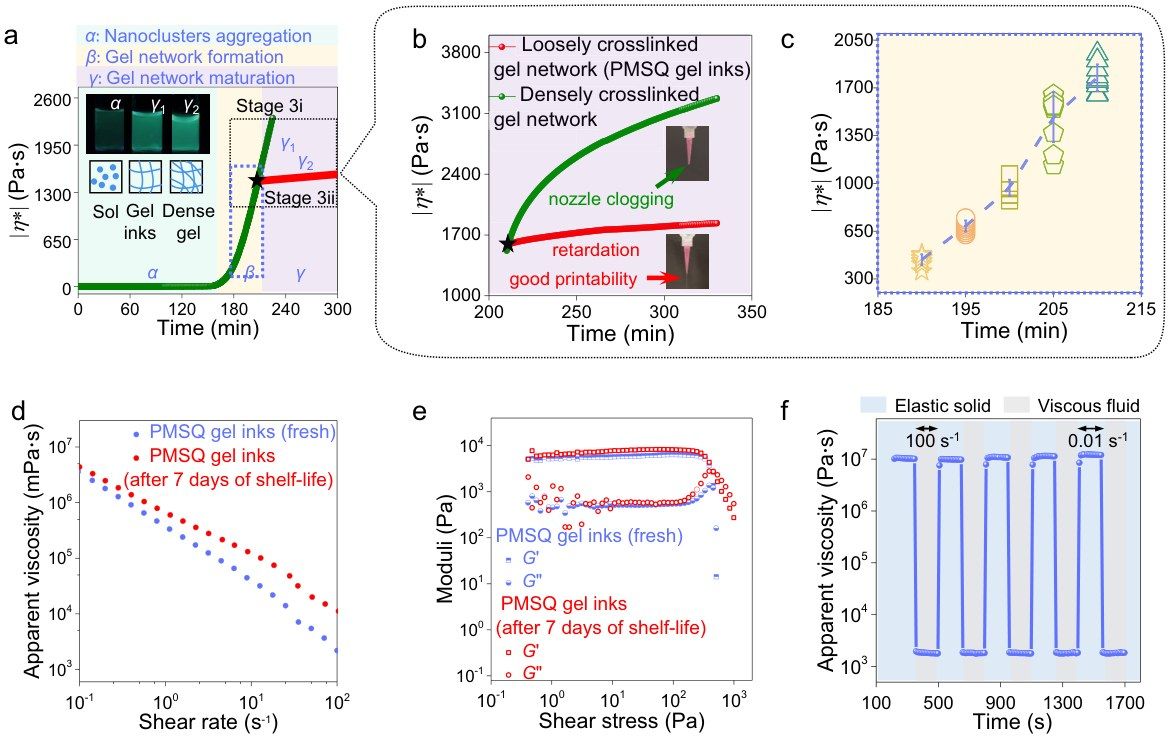
图3|可打印凝胶墨水的流变特性(对应原文 Fig. 3)
所得纯 PMSQ 气凝胶在可见—近红外波段的透过率达到 97%,明显高于商用透明隔热材料的普遍水平;热导率为 16.2 mW·m⁻¹·K⁻¹,低于静止空气(约 26 mW·m⁻¹·K⁻¹);密度为 0.08 g·cm⁻³。三项指标同时成立,说明孔径分布被控制在足以抑制可见光散射的尺度,且骨架固含量极低。
热导低于静止空气的原因在于克努森效应:当孔径接近或小于气体分子平均自由程时,气体分子与孔壁碰撞的频率超过分子间碰撞,气相导热被显著抑制。因此孔径控制不仅决定光学性能,也直接决定隔热上限。研究通过前驱体配比与凝胶条件调节孔径,使两项性能在同一工艺窗口内实现。
"活化—阻滞"策略把可打印性从流变配方问题转化为反应动力学问题,工艺窗口因此由时间而非仅由黏度界定。从配液到沉积的时间间隔、供料管路长度造成的停留时间、喷嘴与平台的温度,都会改变溶胶在挤出瞬间的缩聚程度。缩聚过度时,溶胶在管路内即形成凝胶,表现为挤出压力异常升高与出料断续;缩聚不足时,细丝沉积后不能及时定型,会在自重下摊平,线宽显著增大。
这一特性对设备提出了与常规浆料不同的要求。常规直写的工艺窗口以"黏度—剪切"曲线描述,参数在打印过程中近似恒定;此处则需引入"配液后计时"这一维度,并在供料路径上尽量减少死体积,以免滞留的溶胶先于主体凝胶。对多针头或大容量料筒系统而言,这一约束更为严格:料筒内不同位置的溶胶反应程度不一致,会导致同一批打印件内出现线宽与致密度的系统性偏差。
从产品质量的角度看,化学触发的优势在于定型速度快、无需外场,劣势在于窗口窄、对时间敏感。研究选择酸碱双调节而非温控触发,实际上是用化学计量精度换取了设备简化的空间——调节剂的加入量可直接换算为可打印时间,便于在配方层面锁定工艺窗口。
研究给出两类演示:其一是器件封装隔热,把透明气凝胶作为光学器件的罩体,在保持光路通透的同时阻隔热量传入;其二是圆柱形冷却罩,利用气凝胶的透明与隔热特性,在不遮挡光路的前提下降低被罩体内部的热负荷。这两类场景对成型自由度的要求,正是直写相对传统块体气凝胶的优势所在。
对直写工艺而言,该体系的特殊性在于"墨水即反应体系"。常规浆料的配方在打印前后基本不变,而此处墨水在打印过程中持续反应,可打印窗口由化学动力学而非单纯流变学界定。这意味着设备端的停留时间控制、喷嘴温控与供料路径长度都会影响实际可打印性,工艺窗口的标定必须把"从配液到沉积"的时间纳入变量。
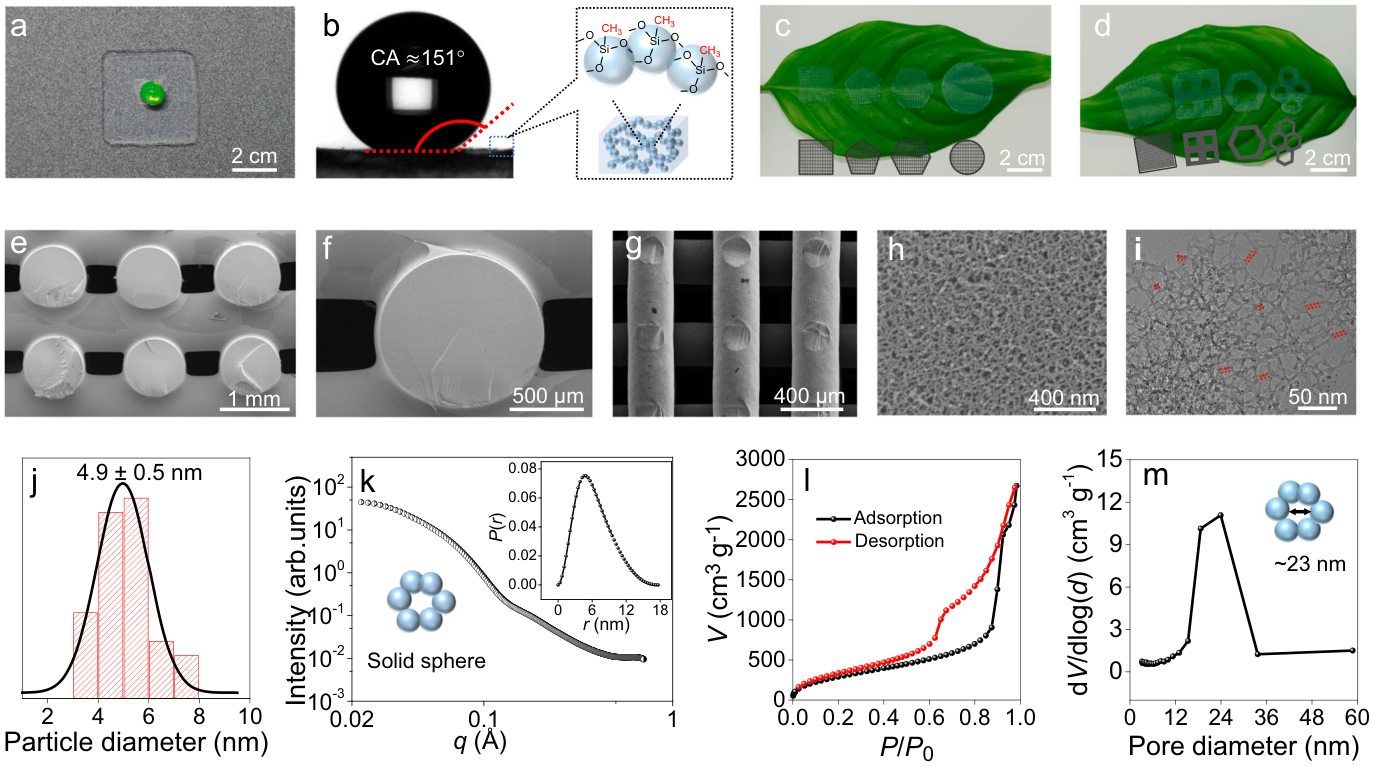
图4|3D 打印透明 PMSQ 气凝胶构件的形貌与微观结构(对应原文 Fig. 4)
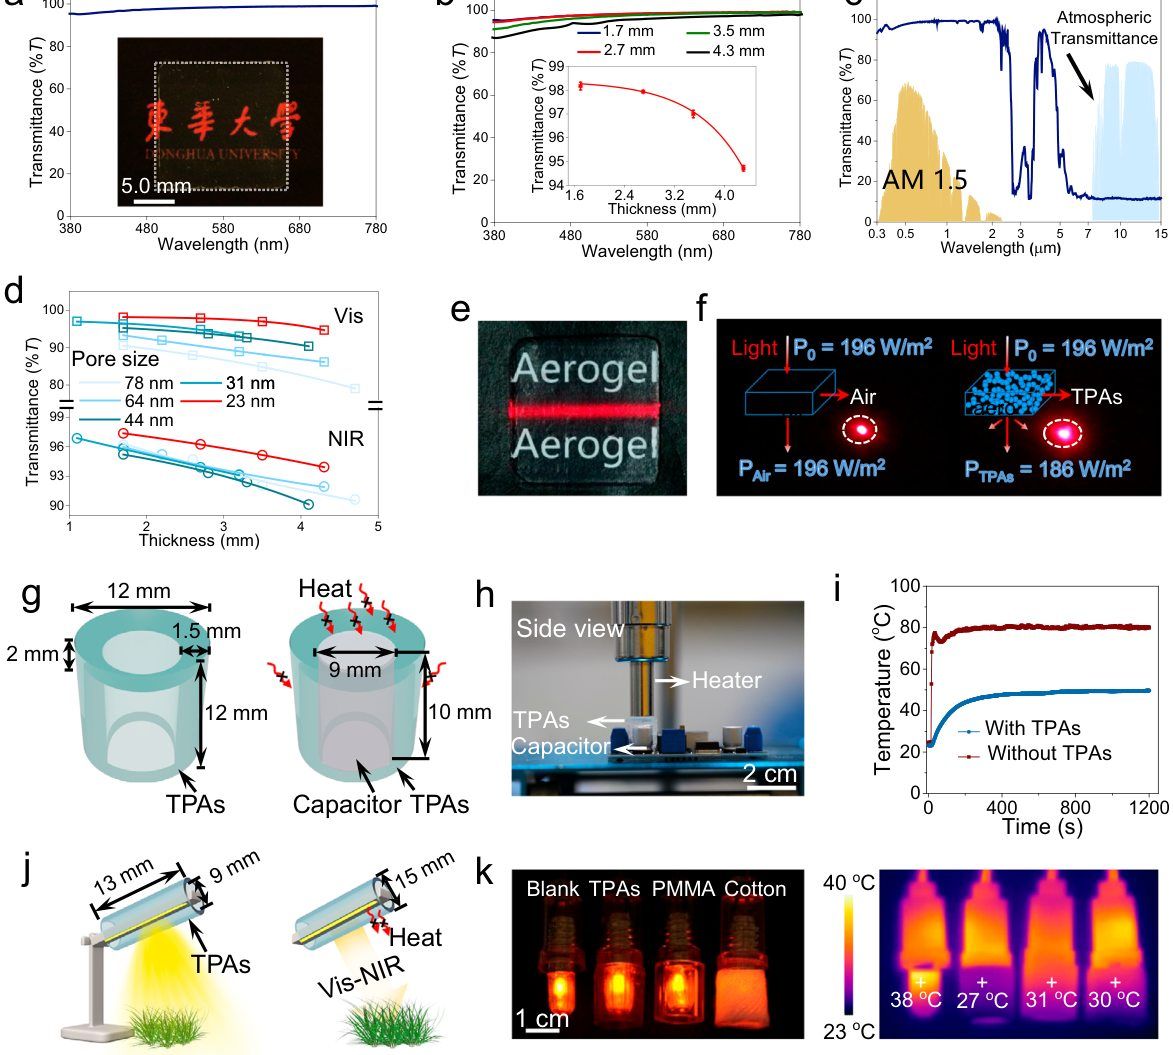
图5|3D 打印气凝胶的光学性能与隔热性能(对应原文 Fig. 5)
气凝胶的成形难点集中在湿凝胶到干凝胶的转换。常压干燥时毛细压力会压缩孔结构,造成线性收缩与开裂,通常需经溶剂置换降低表面张力,或引入疏水基团使孔壁排斥水气。直写构件还多一层几何约束:细丝直径小、比表面积大,干燥速率不均匀易引起弯曲与层间剥离。因此打印后的静置、置换与干燥须分阶段控制,升温与溶剂挥发速率应与构件壁厚匹配,否则结构完整性与孔隙率难以兼顾。
该研究以酸碱双调节剂对 MTMS 溶胶的缩聚实施"活化—阻滞"时序控制,使凝胶墨水在直写中兼顾可挤出性与快速定型,经超临界干燥制得纯 PMSQ 透明气凝胶,可见—近红外透过率 97%、热导率 16.2 mW·m⁻¹·K⁻¹、密度 0.08 g·cm⁻³,并演示了器件封装隔热与圆柱冷却罩等应用,为透明隔热材料的三维成形提供了化学时序调控的新思路。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……