
电磁兼容的核心诉求是在有限厚度内压低反射与散射,尤其在 6G 通信向太赫兹频段延伸之后,封装内部的腔体谐振、天线罩表面的镜面反射与器件间的近场耦合会同时出现。单一损耗机制难以覆盖如此宽的频段:介电损耗在低频有效,磁损耗在高频受斯诺克极限制约,二者叠加才有望实现宽频吸收。
既有吸波体多以多孔平面涂层形式出现,其制备依赖发泡、模板或喷涂,几何形态被限制在二维。器件级应用要求吸波体具备可设计的立体构型,例如贴合金属金字塔阵列的共形层、覆盖芯片封装的蜂窝夹层。三维直写因此成为合理路径,但随之而来的是材料端的核心矛盾:吸收性能要求高填充,而高填充会挤占连续相体积、抬高黏度并压缩可打印窗口。
研究以聚二甲基硅氧烷(PDMS)为连续相,以石墨烯(Gr,二维片状,提供介电损耗与导电网络)与羰基铁粉(CIP,零维球形,提供磁损耗)为复合填料,配制成可直接打印的 GC 墨水。命名规则以配比标示,例如 G2C25 表示石墨烯与羰基铁粉的质量份配比,G0C50 与 G4C0 分别为纯羰基铁粉与纯石墨烯体系,用于对照。
多维协同的意义在断面形貌上可以直接读出:在 G2C25 中,球形羰基铁粉颗粒被相互搭接的石墨烯片层包裹,形成颗粒嵌于片层之间的连续骨架;纯羰基铁粉体系以颗粒堆积为主,纯石墨烯体系则以片层堆叠为主。前者缺乏介电通路,后者缺乏磁损耗中心,只有二者共存时才同时具备介电与磁损耗通道,并在剪切场作用下形成更稳定的物理网络。
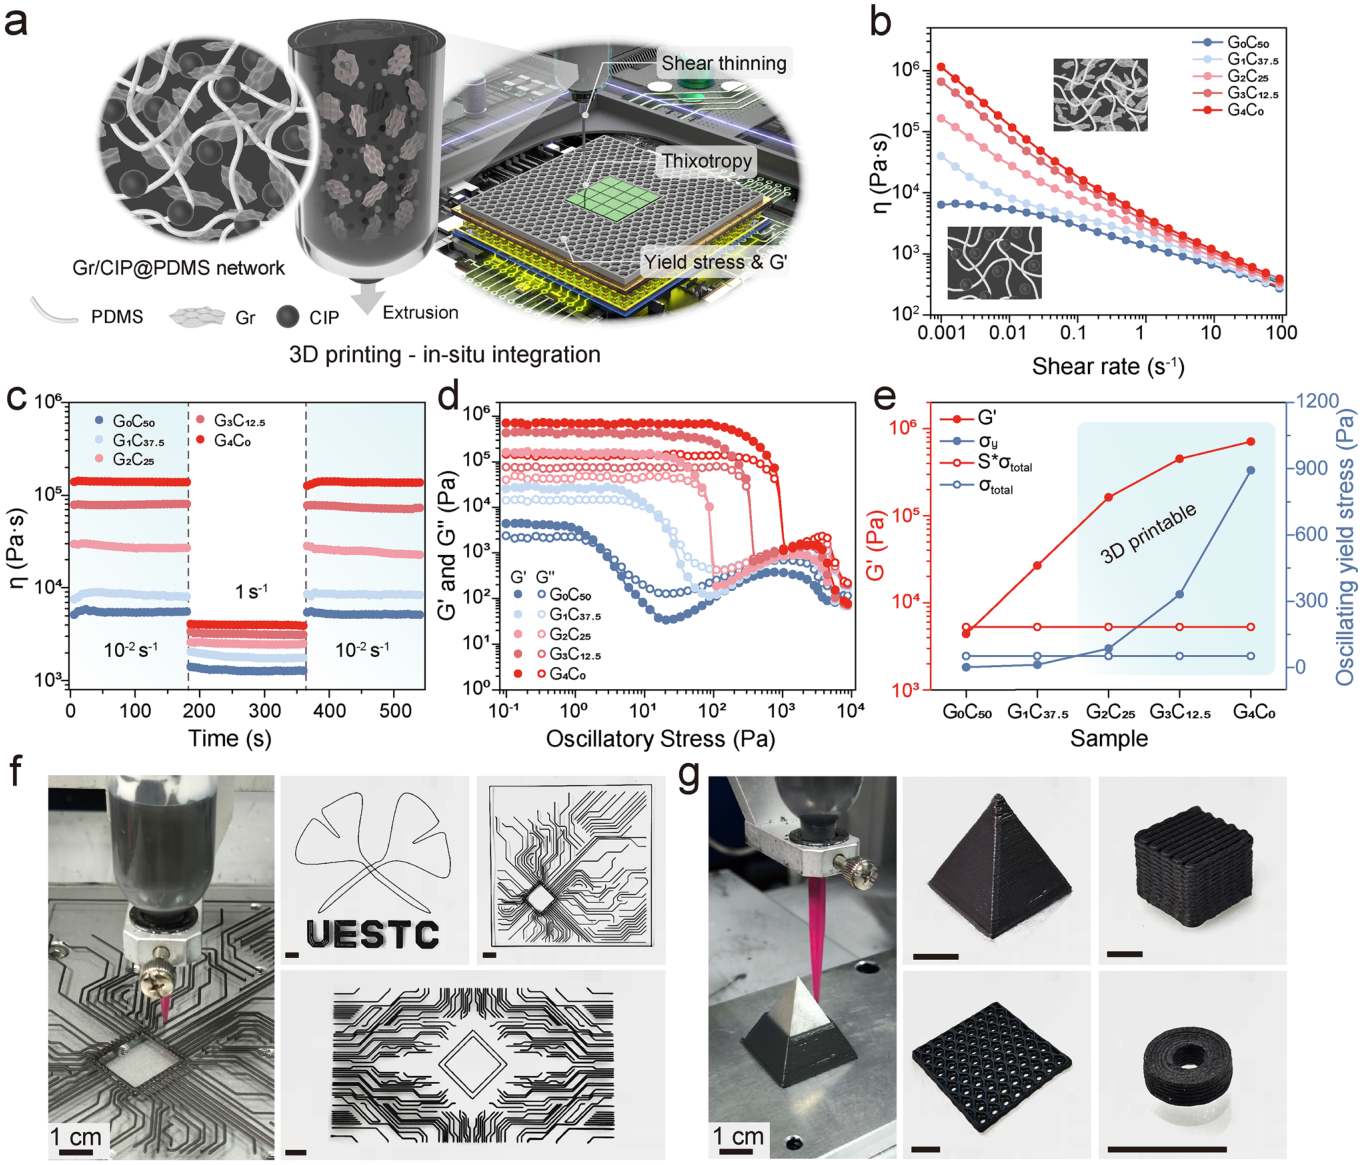
图1|GC 系列墨水的流变行为与 DIW 打印可行性评估(对应原文 Fig. 1)
高填充墨水的可打印性不能以单一黏度值判定。研究给出两条并行判据。第一条针对沉积后的抗流挂:细丝在沉积瞬间承受的应力包括毛细项与重力项,
σtotal = Γ/r + ρgh
其中 Γ 为墨水的有效表面张力系数,r 为沉积细丝的特征半径,ρ 为密度,g 为重力加速度,h 为特征沉积高度。只有当屈服应力 σy 大于 σtotal 时,细丝才能迅速停止流动并保持形状。第二条针对弹性变形与时变蠕变:在线性黏弹区内还需满足 G′ > S·σtotal,其中 S 为工程经验系数,通常取 10 至 100,本研究保守取 S = 100。
把各配比的 G′ 与 σy 与该阈值逐点比对后可以看到,随着石墨烯含量上升,G′ 与 σy 同步抬升,体系逐步进入兼具可挤出性与沉积稳定性的流变窗口。频率扫描进一步显示,含石墨烯的 GC 墨水 G′ 与 G″ 显著高于纯 PDMS 与 G0C50,且频率依赖性更弱,说明石墨烯片层对 PDMS 分子链松弛与颗粒重排构成约束,网络弛豫变慢。
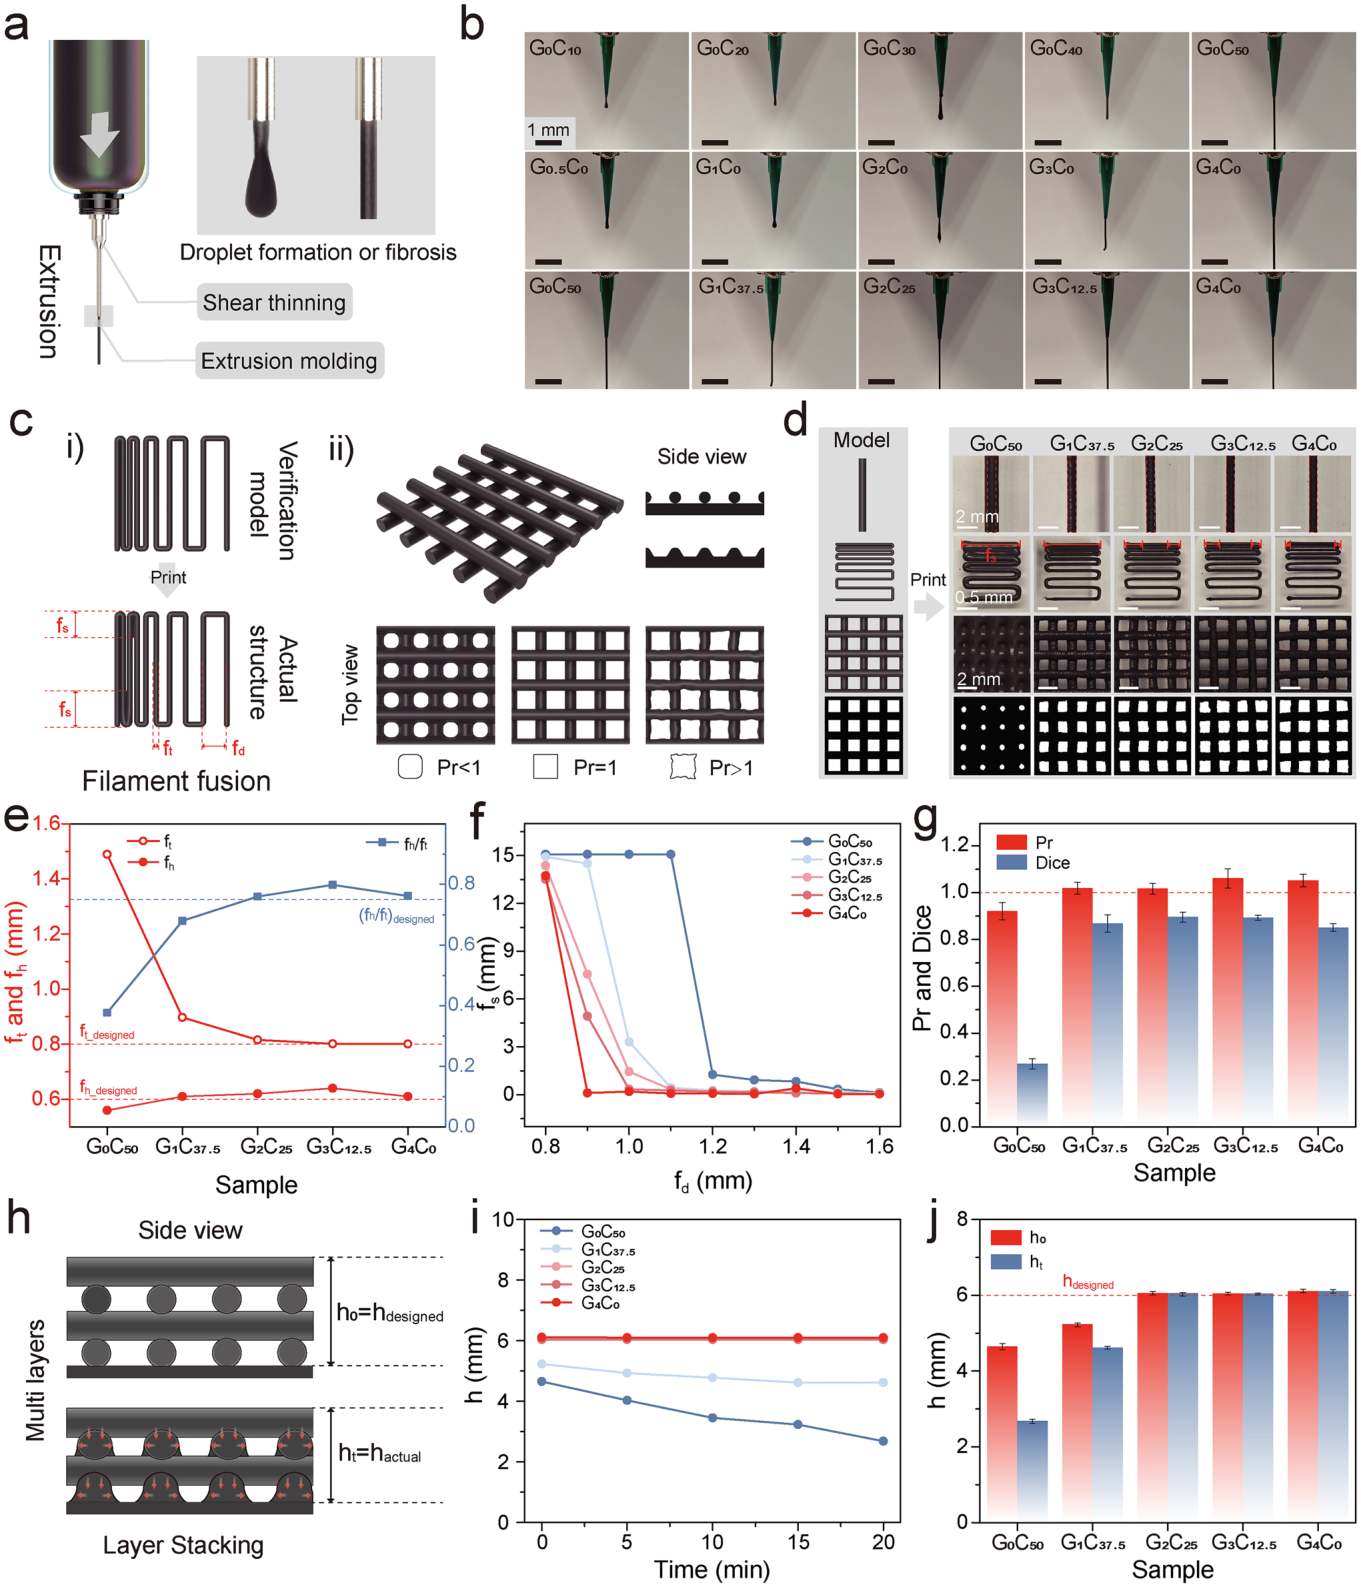
图2|GC 系列墨水的打印保真度评价(对应原文 Fig. 2)
判定"能打"之后,还需回答"打得多准"。研究以图像分析建立几何保真评价链:先对打印网格的俯视图做预处理、二值分割与形态学修正,得到可计算的二维孔隙掩膜,再以像素计数与连通域分析提取孔隙特征,并用可打印指数 Pr 与 Dice 重叠系数定量表征。Pr 趋近 1 表示孔隙接近理想方形,小于 1 对应孔隙圆化,大于 1 则意味着孔壁畸变;Dice 系数反映打印结构与设计模型在面积重叠上的一致性,越接近 1 越好。
挤出形貌的对照给出更直观的结论:单一填料体系在低含量时以滴落为主,随含量提高才逐步过渡为连续细丝;而 GC 复合墨水在较宽的配比区间内均能形成形貌均匀的连续细丝,说明多维网络在较宽的成分窗口内都能提供足够的内聚与挤出稳定性。
多层堆叠的抗塌陷则以细丝高度随沉积时间的演化来评价,取沉积 20 min 后的高度与初始高度对比。研究同时统计了细丝宽度 ft、高度 fh 及其比值 fh/ft,用以刻画打印线在横截面上的压扁程度——这一比值与 DIW 工艺中常见的"线宽—层高"耦合直接相关。
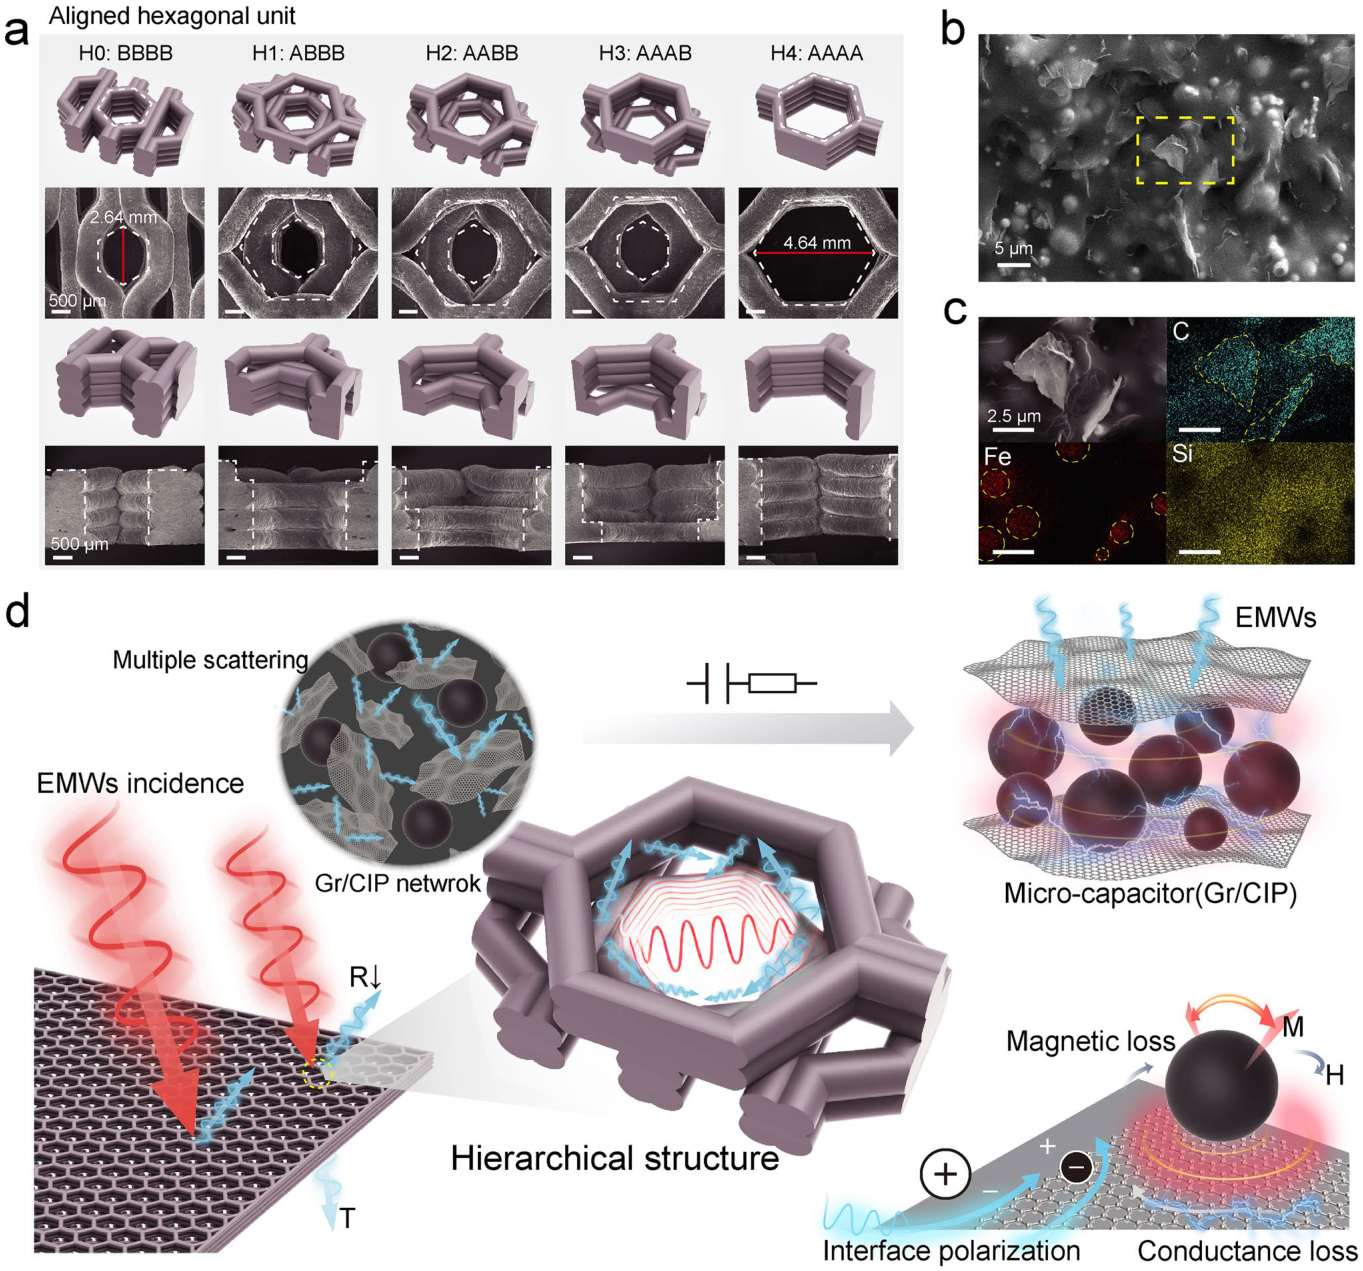
图3|GCH 吸波体的形貌表征与多机制协同吸波机理(对应原文 Fig. 3)
蜂窝构型的价值在于以周期性孔壁引入多重反射与散射路径,同时降低等效介电常数、改善阻抗匹配。研究以直写方式成形蜂窝吸波体(GCH),考察了 0.25–1.5 mm 区间的胞元孔径,并以两种代表性孔径展开对比。断面 SEM 与元素分布结果显示,石墨烯片层与羰基铁粉颗粒在打印后仍保持均匀分散,未出现明显的填料偏析,说明高填充体系在挤出与固化过程中维持了结构一致性。
吸收机理由介电损耗、磁损耗与结构散射三者叠加:石墨烯片层间的界面极化与微电流提供介电损耗,羰基铁粉的磁畴转动与畴壁位移提供磁损耗,蜂窝孔壁构成的多次反射延长了电磁波在材料内部的路径。三者协同使吸收带从微波段延伸至太赫兹段。
太赫兹时域光谱(THz-TDS)测试显示,GCH 吸波体在 18 GHz 至 4 THz 区间实现超宽带吸收,反射损耗整体不高于 −10 dB,太赫兹段最低反射损耗达 −84.30 dB。研究进一步把吸波体与太赫兹可重构智能表面(RIS)单片集成:蜂窝结构直接打印在器件表面,形成共形覆盖。测试结果表明,集成后主瓣增益提升 3.3 dBi,镜面反射波束宽度收窄约 58%,说明杂散反射被有效抑制、波束能量更集中。
这一结果的意义在于,吸波体不再是独立的外挂件,而是与器件结构一体成形的功能层。对直写工艺而言,这意味着打印路径需要与器件表面形貌匹配,墨水的屈服应力必须足以在曲面与台阶上保持线形,而这些要求恰好落在前述流变判据的覆盖范围内。
该工作最可直接移植的部分,是把"能不能打"拆成两条可测量的不等式。对配方端,σy > Γ/r + ρgh 给出了以细丝半径与沉积高度为自变量的屈服应力下限,工程上可据此反推针头内径与层高组合的允许范围;G′ > S·σtotal 则把弹性模量纳入同一标尺,避免仅凭屈服应力选料而忽略沉积后的蠕变。对设备端,S 取 100 的保守设定意味着对平台振动、供料脉动与挤出启停响应提出更高要求——任何一次压力波动都会在细丝截面留下可测的 fh/ft 偏差。
几何保真的量化链路同样具备通用性。Pr 与 Dice 两个指标把"打印像不像"转成可比数字,配合 ft、fh、fh/ft 的截面统计,可在同一台设备上对不同浆料做横向排序,而不必依赖经验目测。对于需要在曲面或器件上共形打印的场景,这套评价方法可以直接迁移到银浆、陶瓷浆料与复合吸波浆料的工艺验证中。
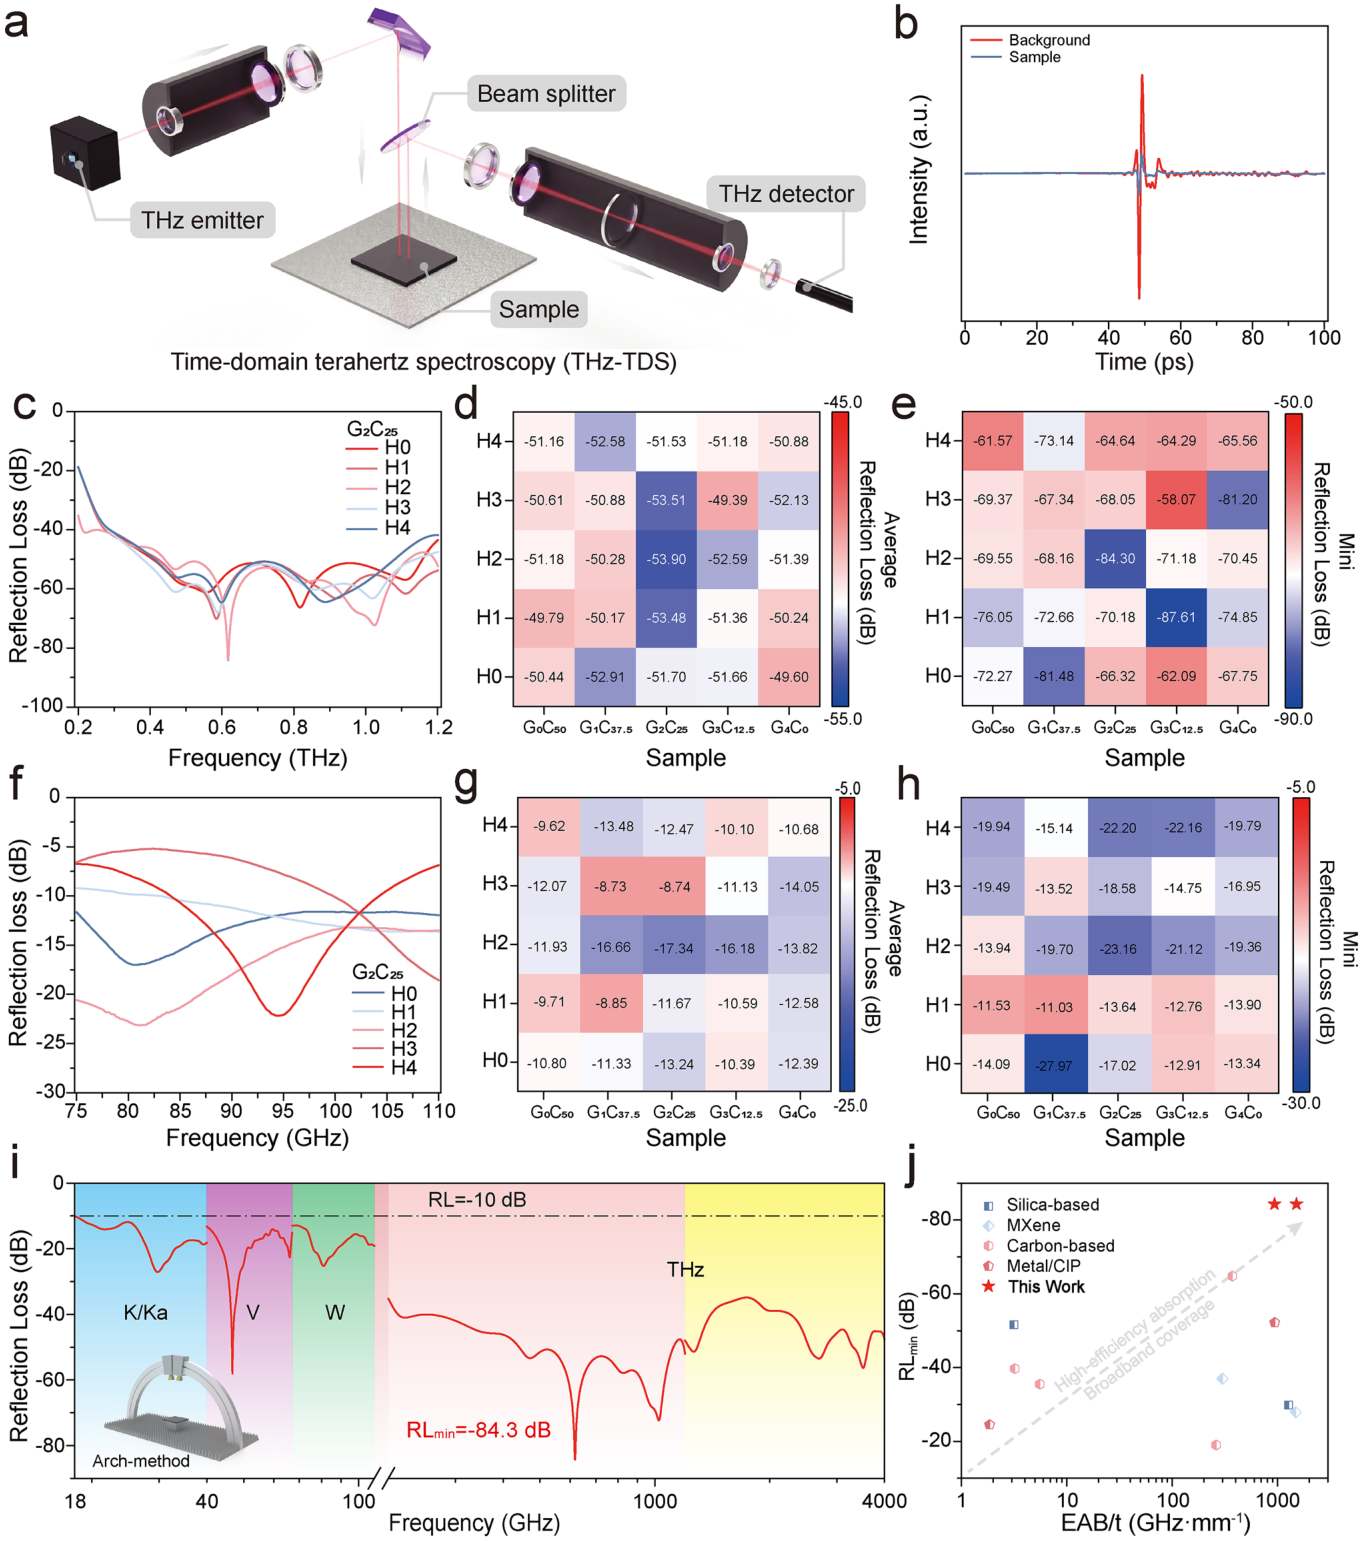
图4|GCH 吸波体的宽带电磁吸收性能(对应原文 Fig. 4)
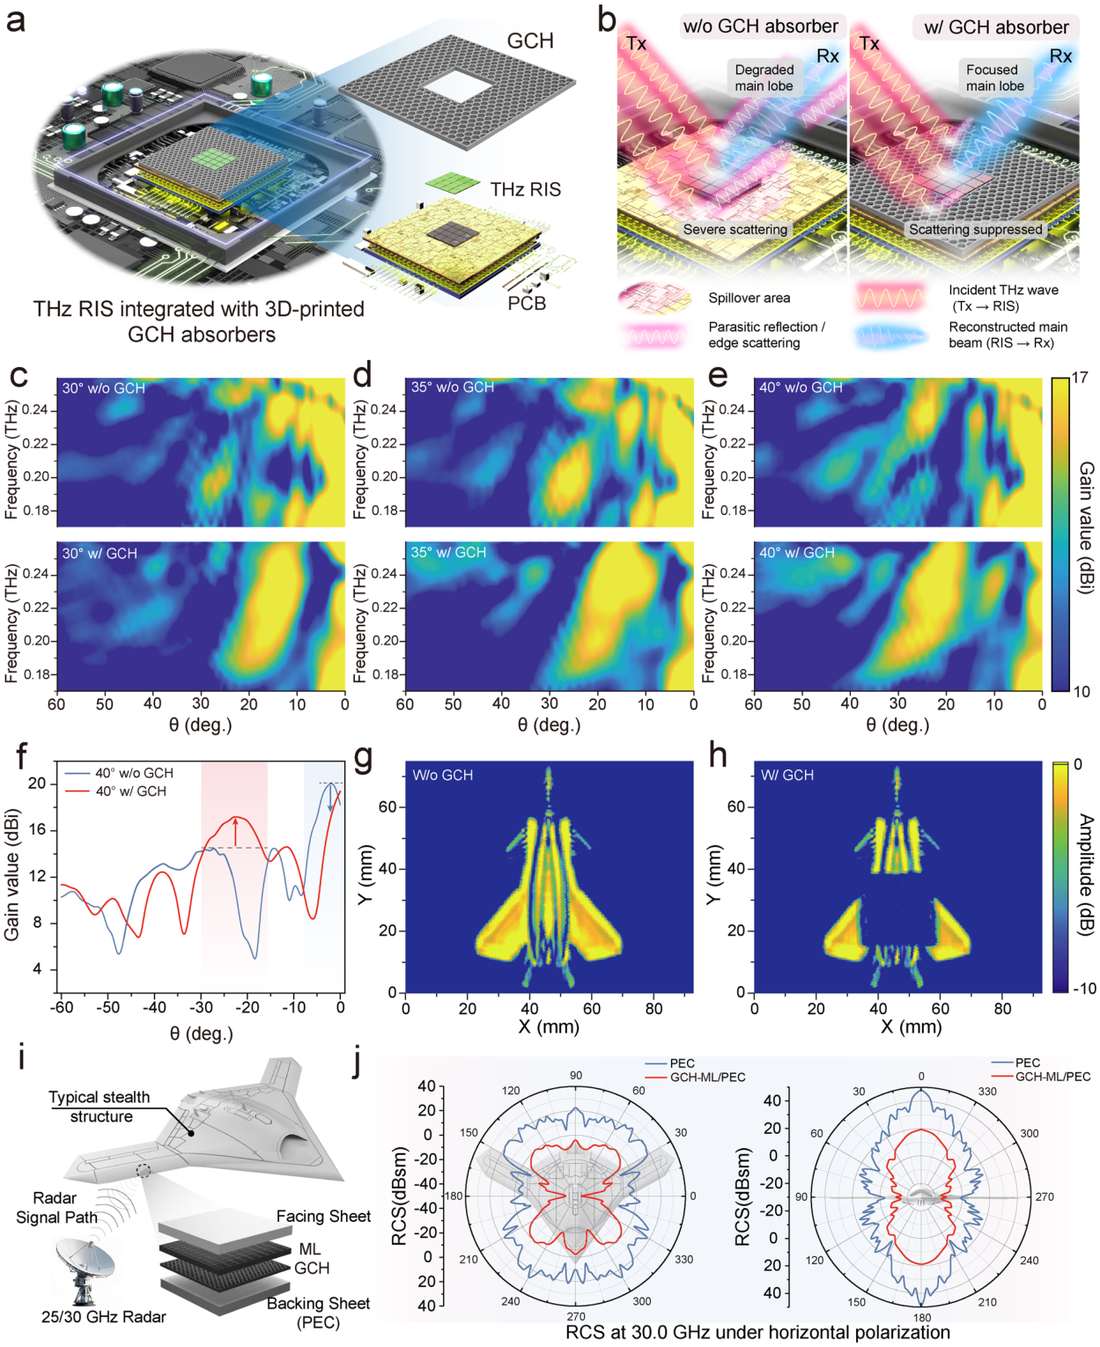
图5|GCH 吸波体与太赫兹可重构智能表面集成的器件级验证(对应原文 Fig. 5)
该研究以石墨烯与羰基铁粉构建多维协同网络,将磁介电复合墨水固含量提升至 84.06 wt%,并以屈服应力与储能模量的双重门槛建立成分—流变—可打印性的定量关系;所直写的蜂窝吸波体在 18 GHz 至 4 THz 实现反射损耗不高于 −10 dB、太赫兹段最低 −84.30 dB,与太赫兹可重构智能表面集成后主瓣增益提升 3.3 dBi、镜面反射波束宽度收窄约 58%,为器件级电磁兼容提供了可复制的材料与工艺范式。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……