
热电发电依赖塞贝克效应把温差直接转化为电能,在工业余热、深空电源与高温传感等场景不可替代。La₃₋ₓTe₄ 因优异的高温热电性能受到关注,但其常规制备路径冗长:预合金粉体经热压(HP)或放电等离子烧结(SPS)在 900–1200℃、40–80 MPa 条件下致密化,所得锭体再切割成单个热电腿,随后与电极装配成对。切割造成材料损耗,装配引入额外界面,二者共同抬高了单位功率的成本。
更棘手的是热电体与金属电极的界面,它既是电学通路也是力学薄弱点。两者热膨胀系数不匹配,在反复升降温中界面处产生显著热应力,裂纹往往沿界面萌生并扩展,导致接触电阻上升、器件失效。常规方案通过增加阻挡层或降低工作温度来缓解,但都会牺牲性能或应用范围。
研究以预合金粉体配制可挤出墨水,经直写成形后依次脱脂与高温烧结。预合金路线的好处在于成分均匀性由粉体制备阶段锁定,避免了元素粉末混合时的偏析;代价是粉体硬度高、烧结活性低,对墨水配方与烧结制度的要求更严格。
研究比较了 LaTe₁.₄₅ 与 LaTe₁.₄₇ 两种成分。烧结后的体积收缩率分别为 38.6% 与 39.6%,量级接近,但 LaTe₁.₄₇ 的粉体烧结行为更好,最终获得更高的相对密度与相纯度。这一差异说明化学计量比不仅影响热电性能,也直接影响致密化动力学——碲含量的微小变化会改变晶界处的液相或缺陷状态。
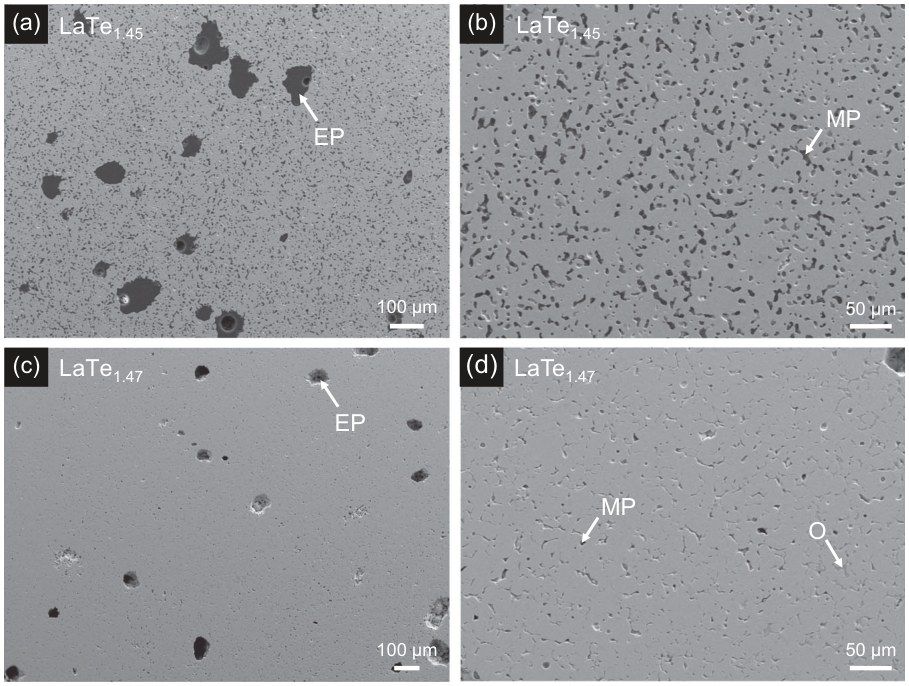
图1|墨水挤出成形的微观结构(对应原文 Fig. 1)
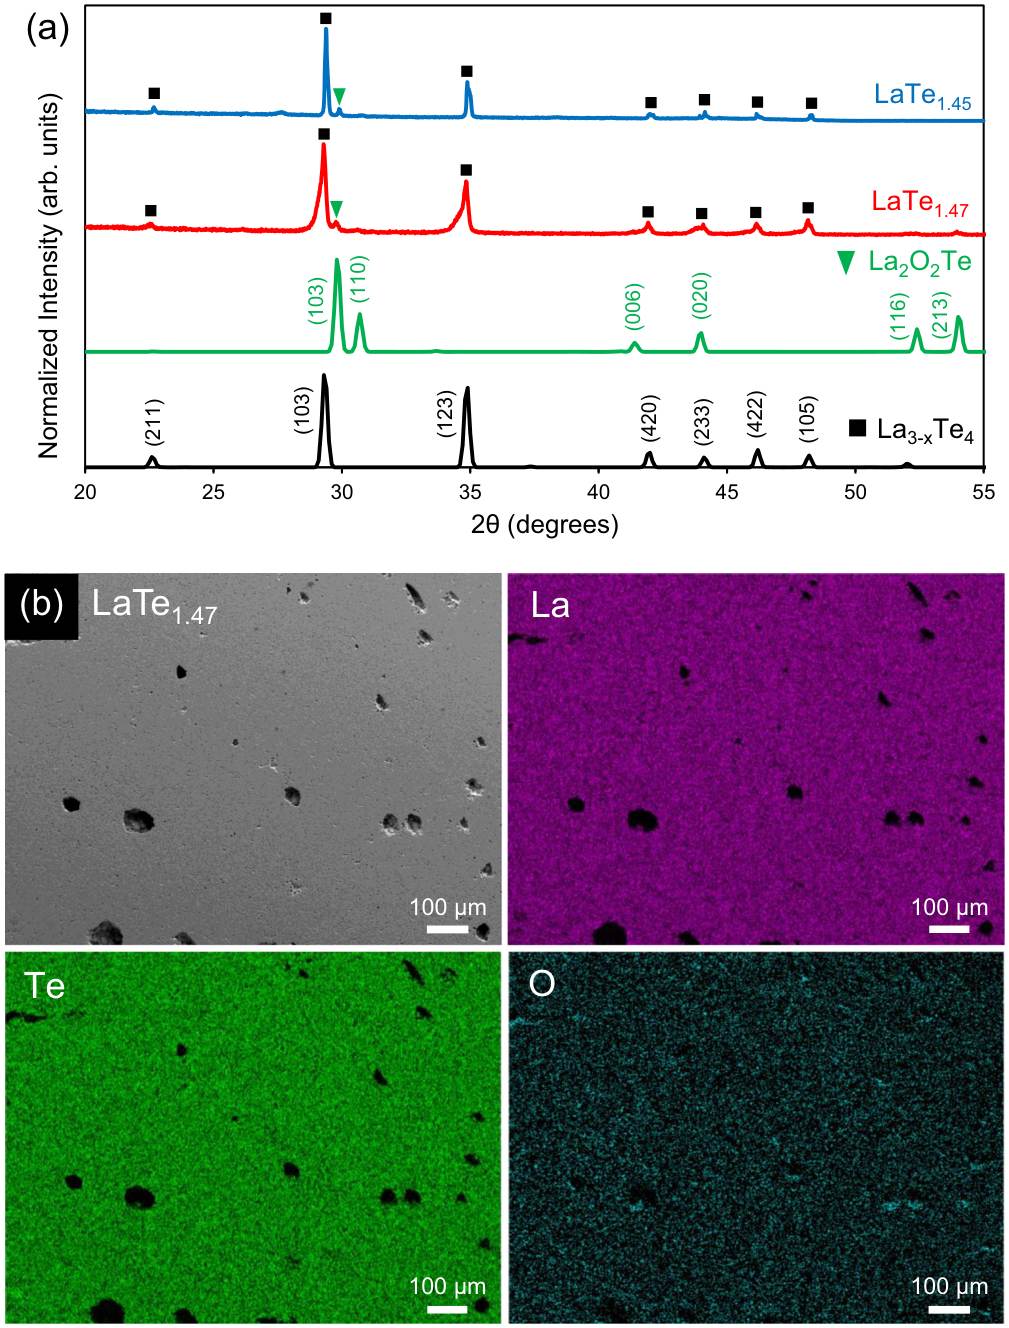
图2|挤出成形 La₃₋ₓTe₄ 的成分与物相(对应原文 Fig. 2)
烧结样品的无量纲热电优值在 1250 K 达到 zT = 1.49 ± 0.24,与通过传统热压制备的 LaTe₁.₄₆ 标杆材料相当。这一结果的意义在于,增材路线并未以性能为代价换取成形自由——热电性能的三大参数(塞贝克系数、电导率、热导率)在打印样品上没有出现系统性劣化。
需要注意的是误差范围。±0.24 的离散度反映高温测量的固有难度,也提示工艺一致性仍有改进空间。对器件应用而言,单腿性能的离散会直接转化为串联模块的输出损失,因此批次一致性是该路线走向规模化前必须解决的问题。
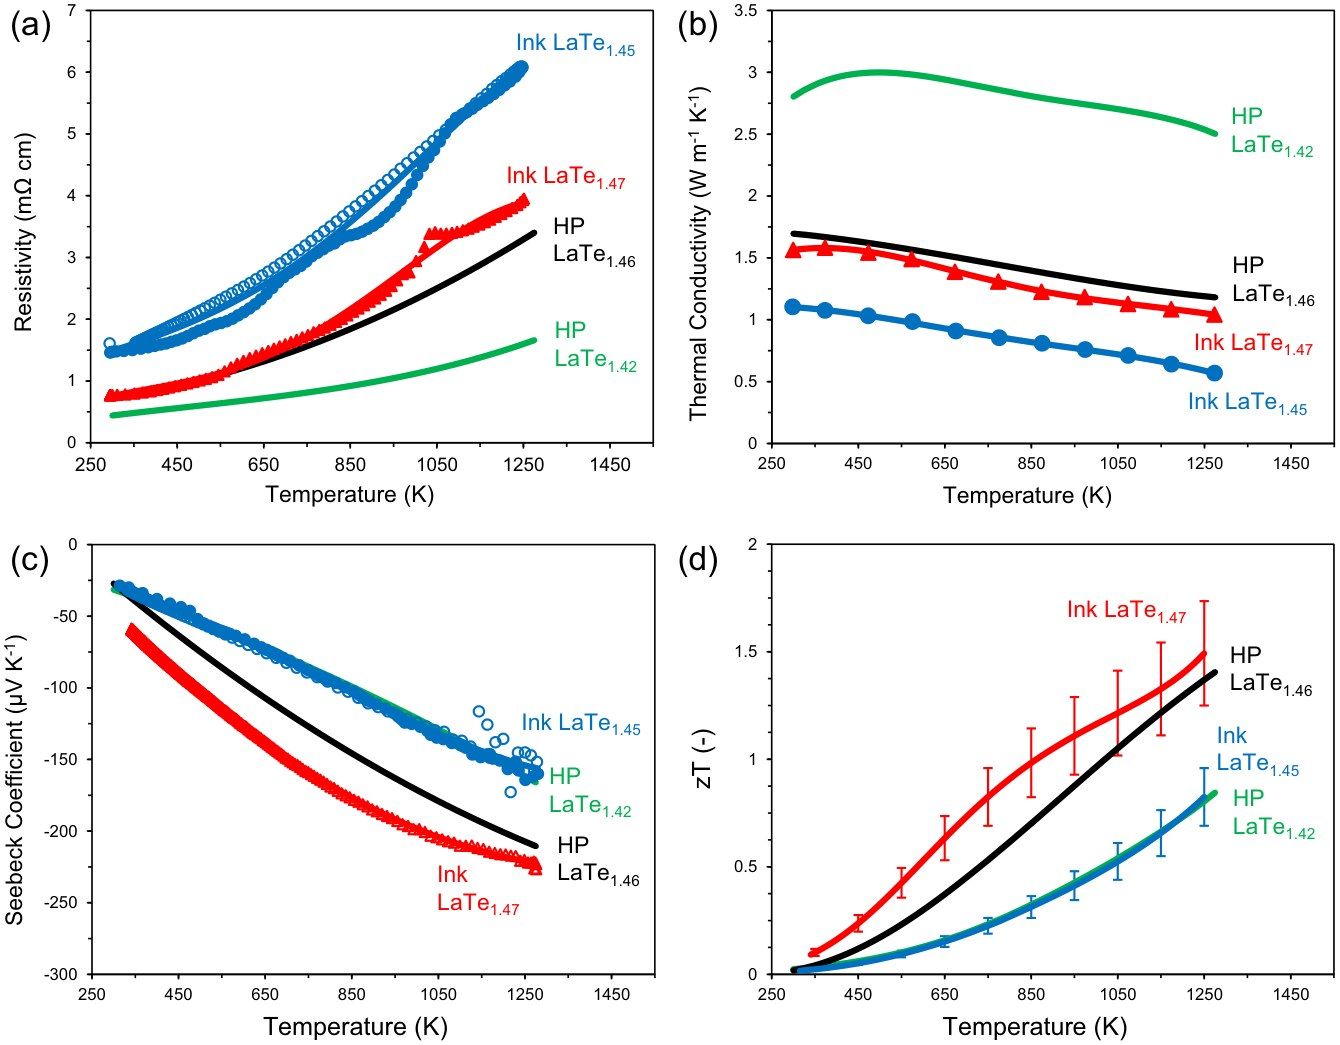
图3|挤出成形热电材料的热电性能(对应原文 Fig. 3)
研究的第二个创新在于界面结构。常规做法是在热电体与电极之间插入扩散阻挡层,以抑制元素互扩散,但阻挡层本身又引入新的界面与热阻。此处改用几何互锁:通过打印在热电腿端部构造非平面轮廓,镍电极经扩散连接后与凹凸结构形成机械咬合。
这种设计把"抑制互扩散"与"保证结合强度"两件事分开处理——结合强度由几何咬合提供,互扩散则通过控制连接温度与时间压到最低。EDS 结果显示界面处元素分布陡峭,说明化学反应层很薄,而机械咬合区域连续完整。
界面可靠性的关键在于服役过程中的应力演化。研究先测量致密 La₃₋ₓTe₄ 的蠕变行为,得到应变速率与应力的幂律关系,再将蠕变参数代入有限元模型,模拟均匀降温与热端升温两种工况下互锁界面处的热应力分布。
结果显示,蠕变在应力松弛中起决定性作用。若将材料视为纯弹性体,界面处会积累远超屈服强度的热应力;而引入蠕变后,应力随时间显著衰减,两相的应力状态都被"软化"。这意味着在高温服役条件下,材料自身的黏塑性变形反而成为保护界面的机制——前提是蠕变速率处于合适区间:过快会导致腿体尺寸失稳,过慢则无法有效松弛。
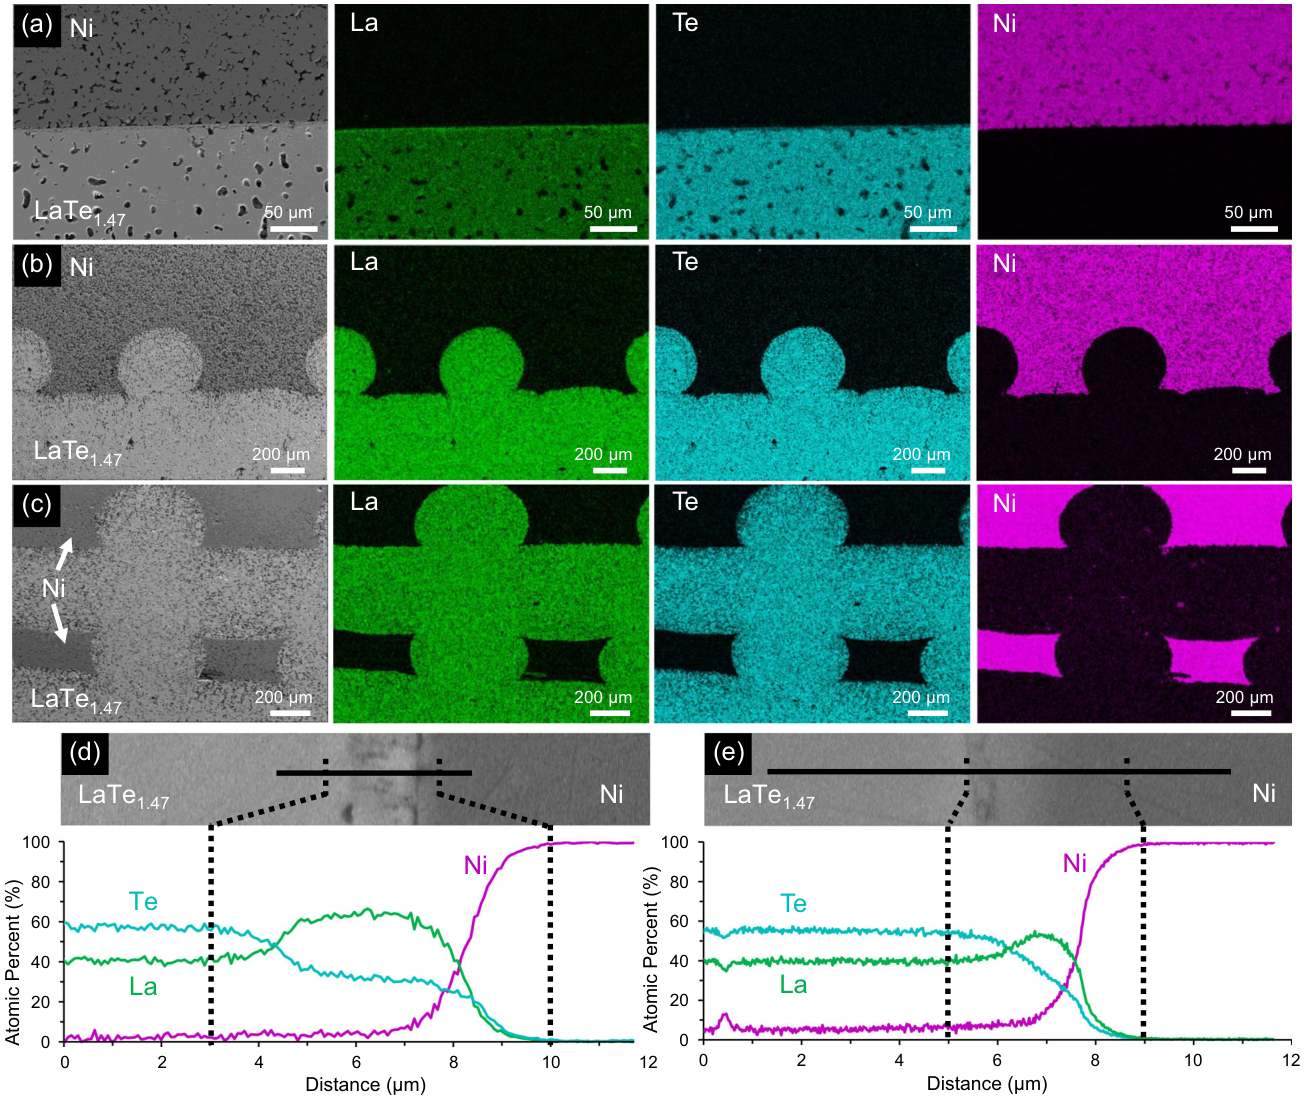
图4|墨水打印的互锁界面与元素扩散(对应原文 Fig. 4)
传统链条的成本结构由三个环节决定:致密化、切割与装配。热压与放电等离子烧结需要石墨模具与高压设备,单次装料量有限;锭体切割产生锯屑损耗,碲作为稀散元素价格不低,材料浪费直接转化为成本;装配环节需要在每条腿两端焊接电极,接触电阻与热阻随界面数量增加。
挤出打印把前两个环节合并为一步成形:腿体按最终几何直接沉积,无需切割;几何自由度还允许在单条腿内设计变截面,以匹配沿程温差分布。但代价转移到后处理——脱脂与烧结必须在不破坏几何的前提下完成近 40% 的体积收缩,这一约束对炉温均匀性与升温速率提出较高要求。
从能量与时间维度看,两条路线各有优势:传统路径的单件周期短但准备工序多,打印路径的准备工序少但烧结周期长。对多品种、小批量的高温热电应用(如传感器供电、航天电源),打印的柔性优势更明显;对单一规格的大规模生产,成本比较则取决于烧结炉的装载率。
完整流程为:配制墨水→挤出打印热电腿→脱脂去除有机组分→高温烧结致密化→与镍电极扩散连接。相比传统路径,省去了锭体切割与腿体装配两道工序,材料利用率与几何自由度同步提升。研究给出的打印与烧结流程示意,清楚呈现了各阶段的形貌变化与收缩行为。
对设备开发而言,该路线有两点值得注意,且都直接指向浆料配方与运动控制的耦合。其一是收缩补偿:脱脂与烧结阶段近 40% 的体积收缩是各向同性的前提假设,若打印件存在密度梯度,收缩将不均匀,导致腿体弯曲或开裂,因此坯体的密度一致性比尺寸精度更关键。其二是界面成形的自由度:互锁轮廓由打印路径直接定义,这要求设备在 Z 向具备较高的轮廓分辨能力,且能在同一构件内切换不同材料(热电体与电极),对多料筒或换料系统提出要求。
需要指出的是,该路线目前仍受制于预合金粉体的批次一致性。粉体的氧含量、粒径分布与碲的挥发损失都会改变烧结行为,进而影响 zT 的重复性;±0.24 的离散度正是这一问题的直接体现。若要在工业场景中稳定输出,粉体端的质量控制与打印端的密度一致性需同步建立。
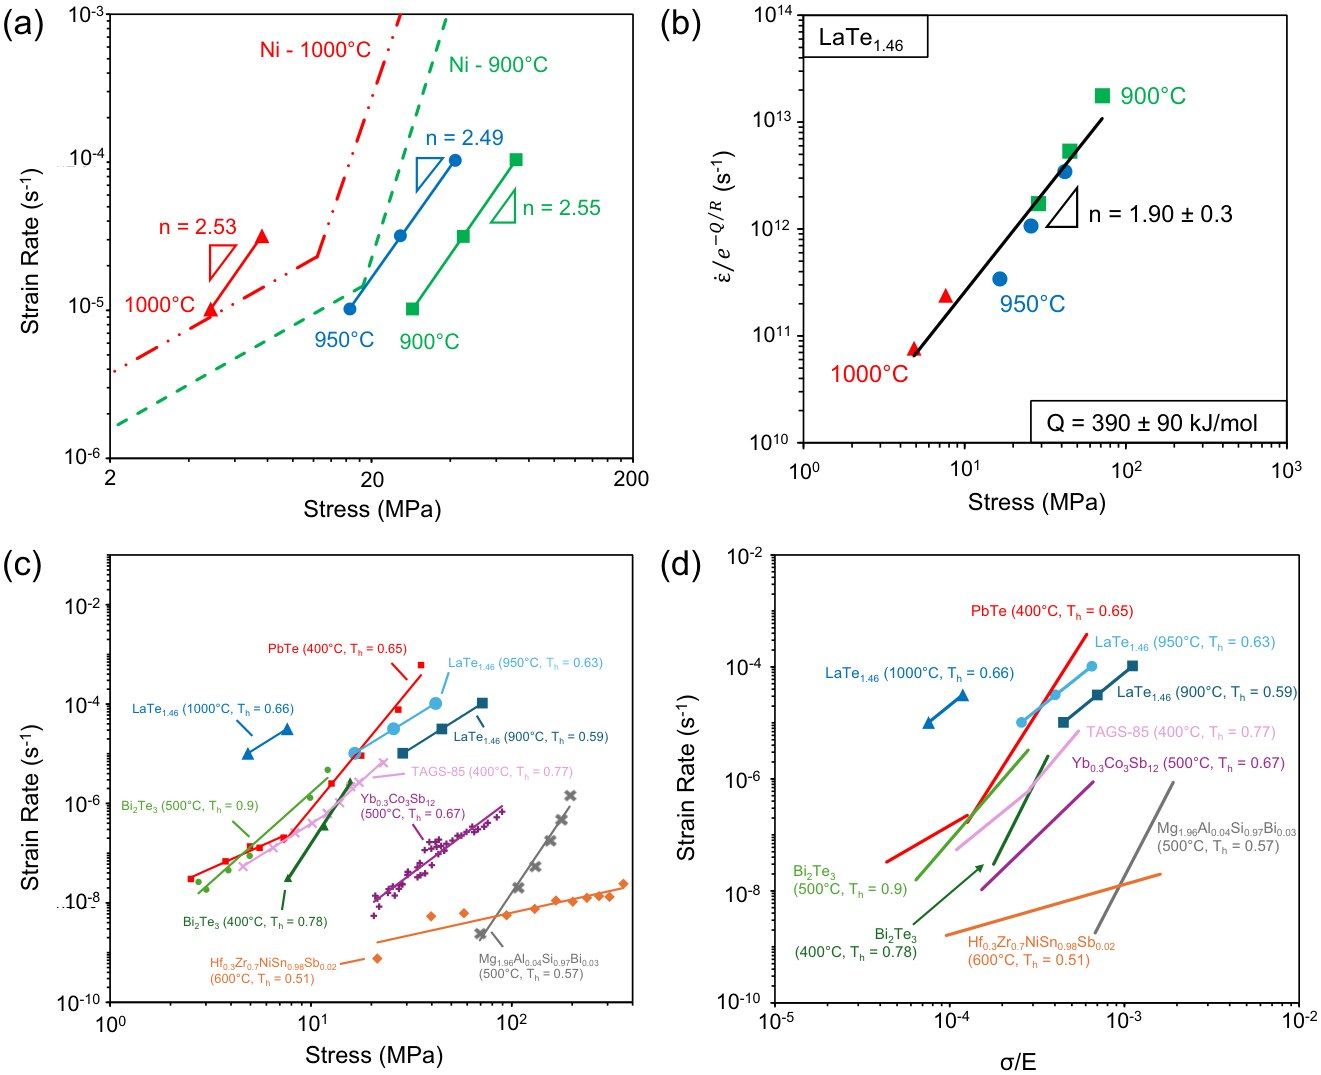
图5|热电腿的蠕变性能与应力松弛(对应原文 Fig. 5)
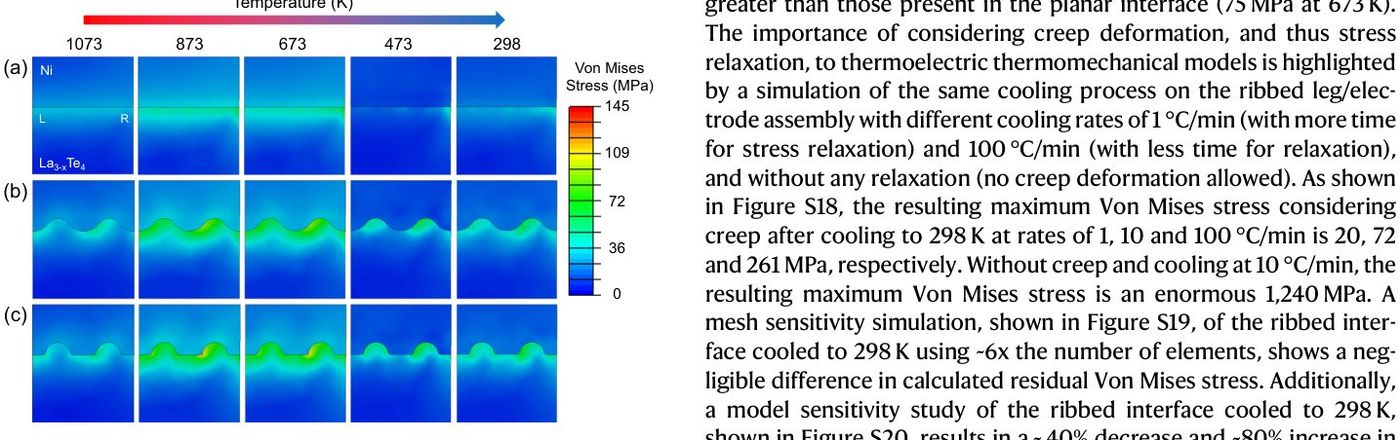
图6|均匀冷却过程中的热应力分布(对应原文 Fig. 6)
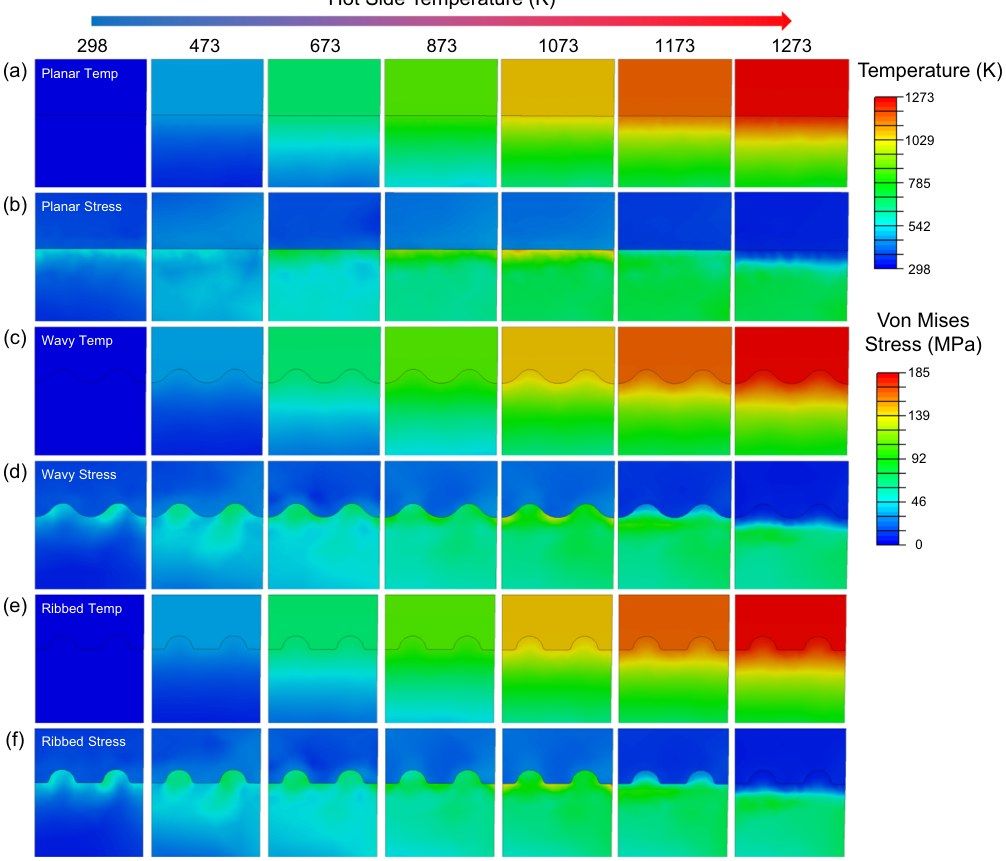
图7|热端升温过程中的热应力分布(对应原文 Fig. 7)
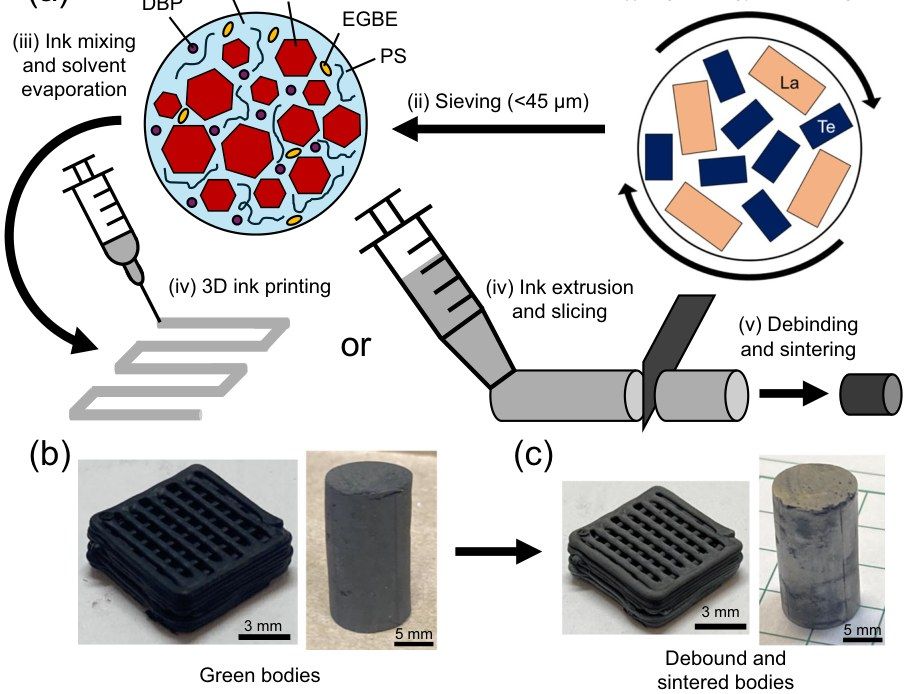
图8|墨水打印与烧结全流程(对应原文 Fig. 8)
热电性能的评价还须区分材料本征值与器件输出。实验室多以 zT 表征材料潜力,但器件效率受接触电阻、热旁路与几何失配影响,实际转换效率往往低于由 zT 推算的理想值。对挤出成形的热电腿而言,腿体密度不均会形成局部热阻与电流拥挤,接触界面的微裂纹则在热循环中逐步扩展。因此性能标定应同时给出材料 zT、单腿内阻与模块级输出,三者共同构成工艺是否可用的判据。
该研究以预合金粉体墨水挤出打印 LaTe₁.₄₇ 热电腿,经脱脂与高温烧结获得高致密度、高相纯度样品,1250 K 时 zT 达 1.49,与传统热压标杆相当;并借打印构造非平面互锁界面实现与镍电极的扩散连接,结合蠕变测量与有限元模拟阐明热应力经黏塑性松弛的机制,为低成本、可规模化的高温热电器件制造提供了完整工艺路径。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……