
研究团队使用开源 ASLI 代码生成 TPMS 水平集结构,单元尺寸固定为 1 mm,名义孔隙率 70%。其中 gyroid、diamond、IWP 分别由水平集函数定义,cubic 结构则由直径 400 μm 的周期性圆柱阵列近似。生成文件导入 Chitubox 后竖直摆放、加支撑与底座,使用 Phrozen Sonic Mini 8K 打印机与 Elegoo 绿色标准光敏树脂,层厚 30 μm、单层曝光 4 s,单次约打印 13 个样件、耗时约 6 h。打印件先经异丙醇清洗 10 min,再在 80 °C 下 UV 后固化 2 h。
为将绝缘树脂转化为导电碳电极,需严格控制热解变形。热重分析显示树脂在氮气中至 1000 °C 质量损失显著,因此采用两步热法:先在空气气氛中 250 °C 氧化 5 h(升温速率 1 °C/min),促进交联稳定化;随后在氮气中按 5 °C/min 升至 250 °C、1 °C/min 升至 600 °C、5 °C/min 升至 1000 °C 并保温 1 h 完成碳化。为防止逸气导致翘曲,样件夹于带 2 mm 螺栓间距的不锈钢框架中。碳化后碳含量由 71.5 at% 升至 94.2 at%,氧含量由 25.7 at% 降至 4.8 at%,电导率约 62–77 S/m;结构可承受 8.4 bar 压缩而不发生宏观破裂。
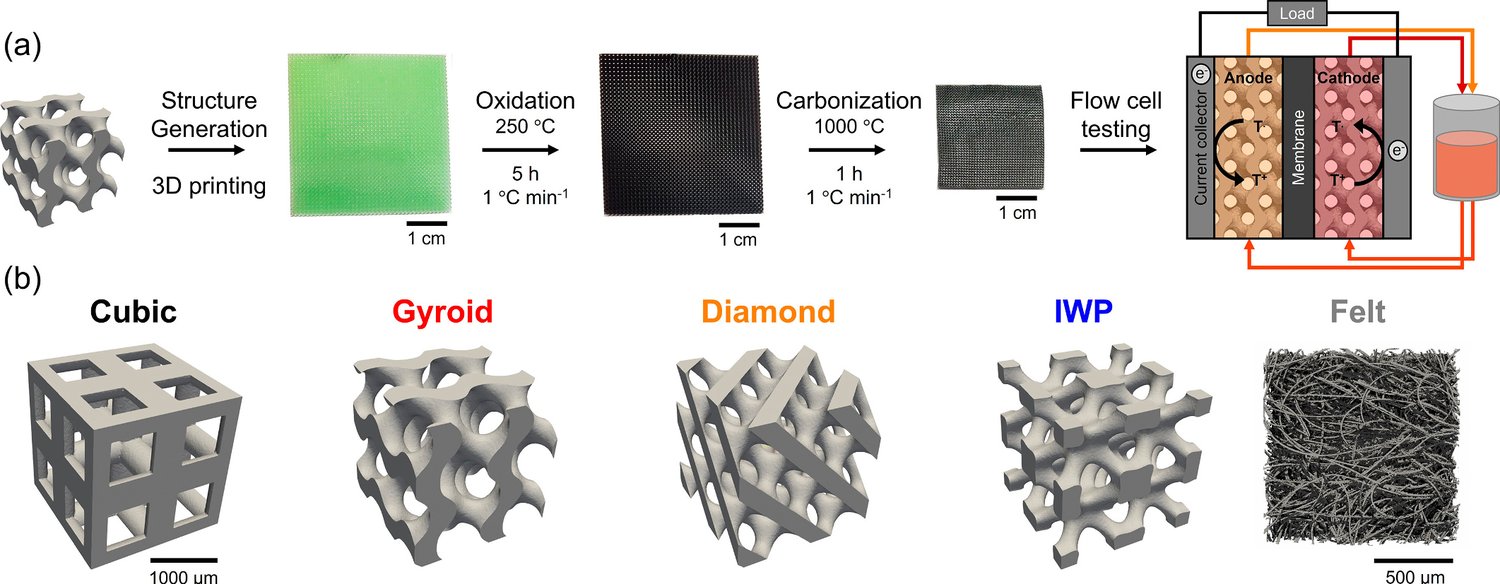
图1|DLP 光固化打印与碳化制备导电 TPMS 电极流程及四种几何结构。(a)从水平集生成、3D 打印、氧化稳定、碳化到流动池测试的完整工艺链;(b)cubic、gyroid、diamond、IWP 四种 TPMS 电极与商品碳毡的结构对比。对应原文 Fig.1。
SEM 与 X 射线断层显微成像(XTM)显示,打印件基本保持 TPMS 几何特征,但存在系统过固化:gyroid 面内过固化约 37 μm、贯穿面约 53 μm。碳化后整体收缩约 1.6 倍,实体支柱内部因质量损失而中空,形成额外粗糙表面,使碳化后比表面积较 CAD 值提升 4.1–4.8 倍。尽管如此,打印电极的 XTM 比表面积(cubic 2.6×10³、diamond 4.1×10³ m²/m³)仍远低于商品碳毡的 25.6×10³ m²/m³(BET 法更达 1.9×10⁶ m²/m³)。研究指出,XTM 反映的是宏观孔道表面积,主导对流与压降;BET 反映纳米粗糙与微孔,在流动电池高速对流条件下未必完全参与传质,因此后续传质关联采用 XTM 比表面积。
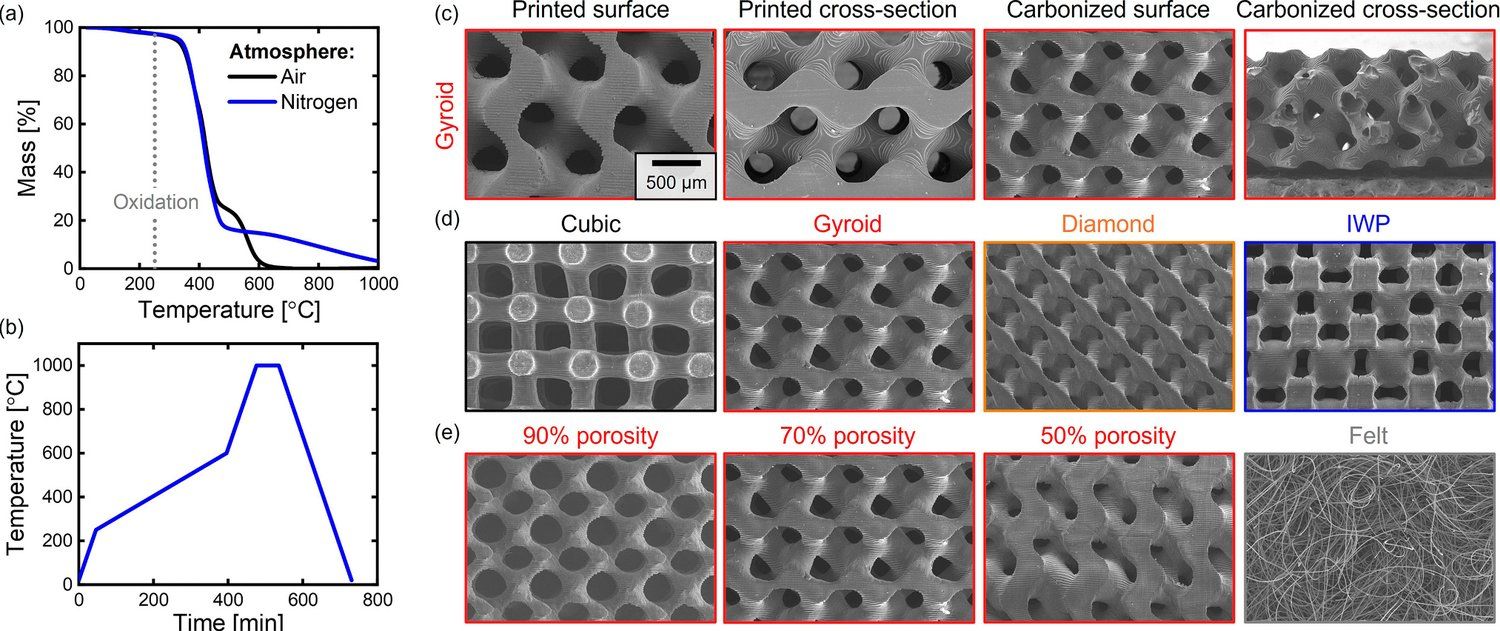
图2|树脂热重曲线、碳化热程序及打印/碳化后 SEM 形貌。(a)氮气与空气气氛下的热重曲线;(b)碳化热程序;(c)gyroid 打印表面、打印截面、碳化表面、碳化截面;(d)四种结构碳化表面;(e)gyroid 在 90%、70%、50% 孔隙率及碳毡表面形貌。对应原文 Fig.2。
在单电解液流动池中,以 [TEMPO]/[TEMPO⁺PF₆⁻] 为快速动力学氧化还原对,比较四种结构。极化曲线显示,在高速(5 cm/s、1.5 cm/s)下 diamond 结构电流密度最高;低速下 gyroid 与 diamond 仍优于 cubic 与 IWP。这不能仅用孔隙率或比表面积解释:四种结构孔隙率同为 70%,但传质行为差异显著。
体积比表面积传质系数 a·km 随表观流速 v 的变化符合幂律关系 a·km = C₁ v^C₂。相较于 cubic 结构,gyroid 提升 1.4 倍、IWP 提升 1.6 倍、diamond 提升 2.2 倍;C₁ 由 cubic 的 0.112 升至 diamond 的 0.238,指数 C₂ 由 0.592 升至 0.627,说明 TPMS 结构使传质对流速的依赖增强,对流混合更有效。以无因次形式表达,Sherwood 数 Sh = ε km/(Di a)、Peclet 数 Pe = v/(a Di),拟合得 Sh = C₃ Pe^C₄。各结构指数 C₄ 相近,diamond 与 IWP 因更高的 C₃ 而表现出基线传质优势,意味着其优势来自结构本身而非单纯强化流速梯度。
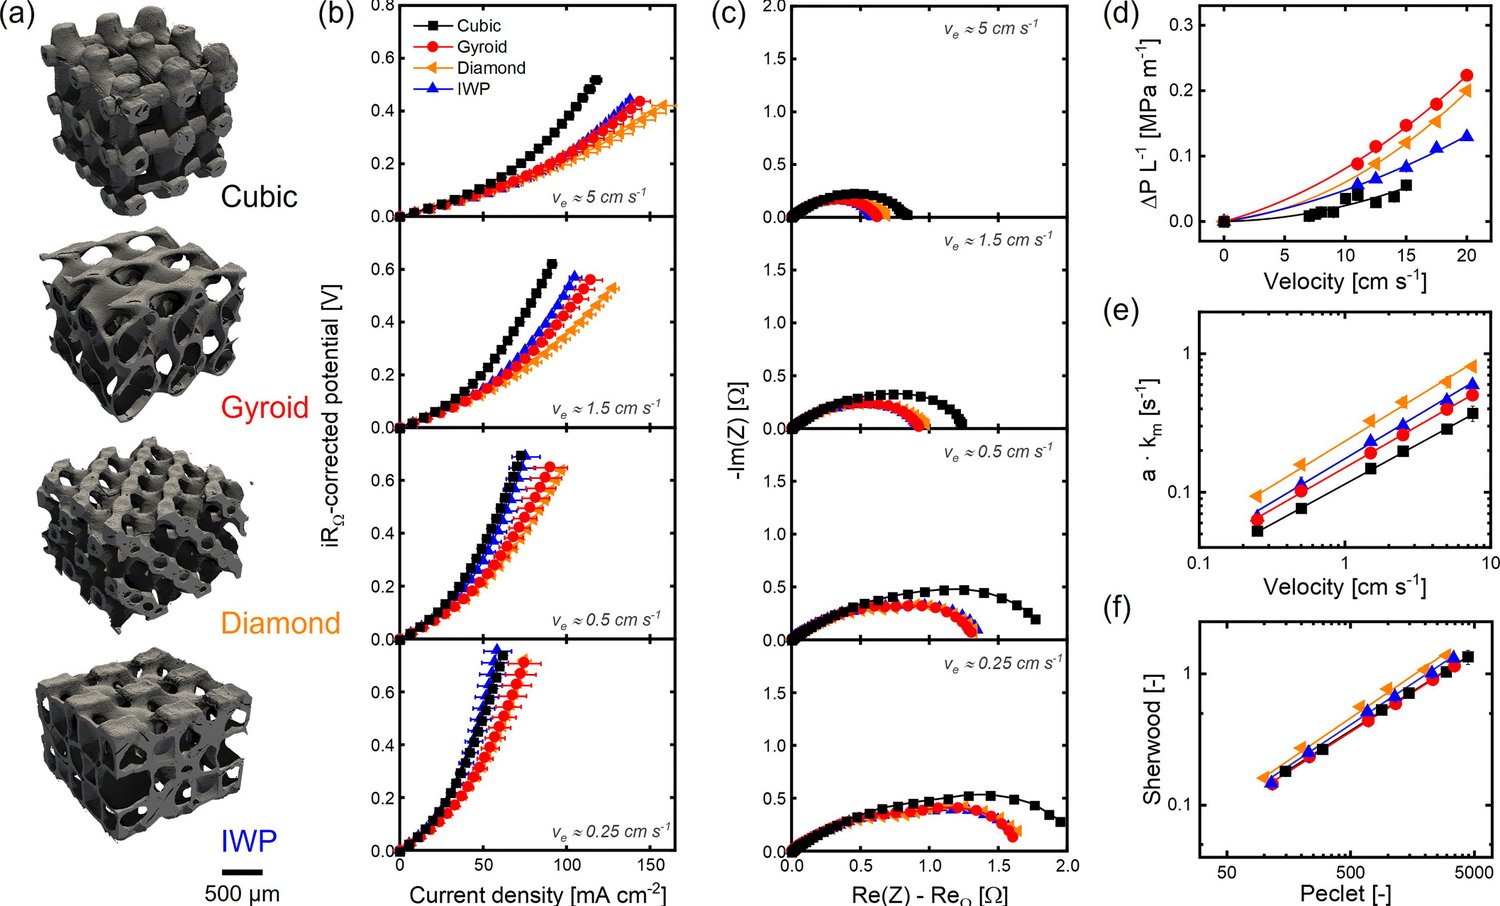
图3|四种 TPMS 电极在单电解液流动池中的电化学与水力学性能。(a)XTM 三维形貌;(b)不同流速下的 iR 校正极化曲线;(c)电化学阻抗谱;(d)压降随流速变化;(e)a·km 随流速变化;(f)Sh-Pe 无因次传质关系。对应原文 Fig.3。
压降测量按 Darcy-Forchheimer 方程拟合,将压降梯度分解为粘性项与惯性项:
该式将多孔电极压降分解为粘性贡献与惯性贡献,用于从实验数据提取渗透率与 Forchheimer 系数。
在 10 cm/s 表观流速下,打印电极压降仅 14–80 kPa/m,远低于碳毡的 745 kPa/m。渗透率以 cubic 最高(47.8×10⁻¹⁰ m²),diamond 次之(15.9×10⁻¹⁰),随后 IWP(11.1×10⁻¹⁰)、gyroid(6.71×10⁻¹⁰),均优于碳毡(4.96×10⁻¹⁰)。Forchheimer 系数反映惯性损失,diamond 最高(4.6×10³ m⁻¹),cubic 最低(1.8×10³),说明 diamond 以略高的惯性损失换取了更强的局部混合。
CFD 模拟在 50% 收缩后的 0.5 mm 单胞上进行,以解释实验趋势。cubic 结构速度分布高度偏斜(变异系数 CV=1.43,平均速度 0.127 m/s),大量低流速区限制了对流更新;diamond 结构速度分布最均匀(CV=1.01,平均速度 0.169 m/s),弯曲流线促进混合,滞留区最少;gyroid 介于两者之间(CV=1.15);IWP 则呈现局部快流通道嵌于大片低速区的特征。流动均匀性高的结构,在相同比表面积下能更有效地将反应物输送到电极表面,这是 diamond 性能领先的核心原因。
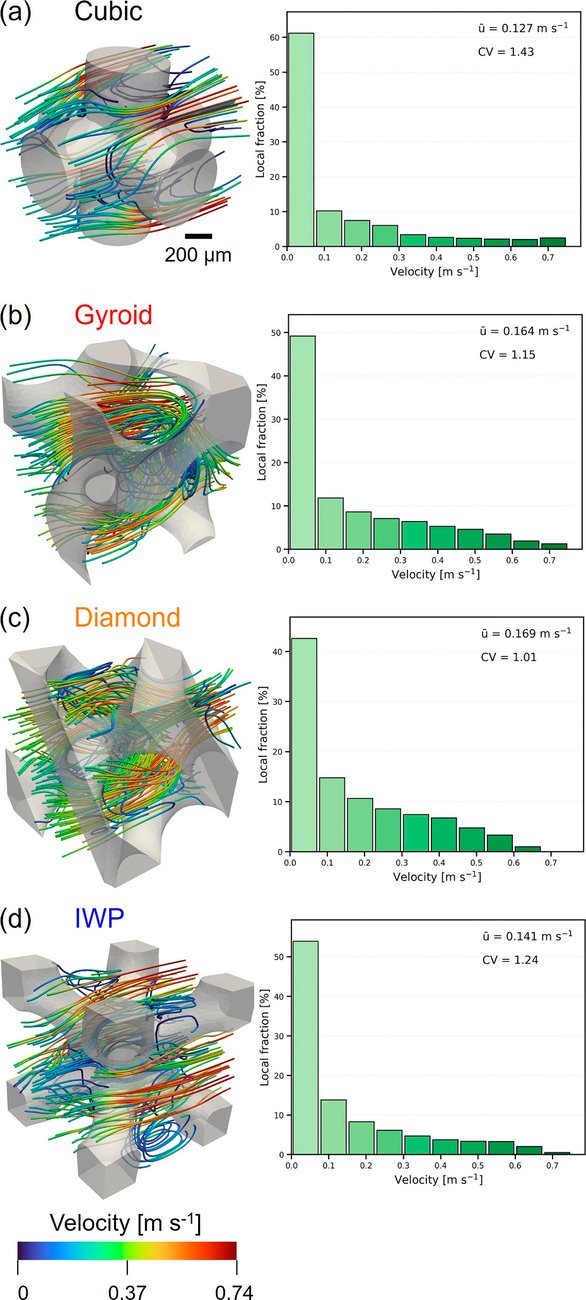
图4|四种 TPMS 单胞的 CFD 速度分布与速度分布直方图。(a)cubic、(b)gyroid、(c)diamond、(d)IWP;ū 为单胞平均速度,CV 为变异系数。diamond 结构速度分布最均匀,平均速度最高。对应原文 Fig.4。
在 gyroid 结构中比较 90%、70%、50% 孔隙率。由于过固化,实际打印孔隙率低于 CAD 值:90% 约 89%、70% 约 63%、50% 约 41%。尽管 50% 孔隙率比表面积较 70% 高约 1.2 倍、90% 低约 2.8 倍,但极化曲线显示 90% 孔隙率在所有测试流速下均优于 50%,70% 居中。原因是 90% 结构渗透率极高(48.1×10⁻¹⁰ m²),压降极低,电解液更新充分,传质损失小;50% 结构虽比表面积大,但曲折度高、传质受限。在 0.4 V 与 1.5 cm/s 条件下,90% gyroid 电流密度达 134 mA/cm²,而 70% cubic 仅 101 mA/cm²。这说明对于快速动力学电解液,开放结构带来的传质增益可超过比表面积损失;而对于动力学迟缓的体系(如钒电解液),则需折中孔隙率以保留足够反应位点。
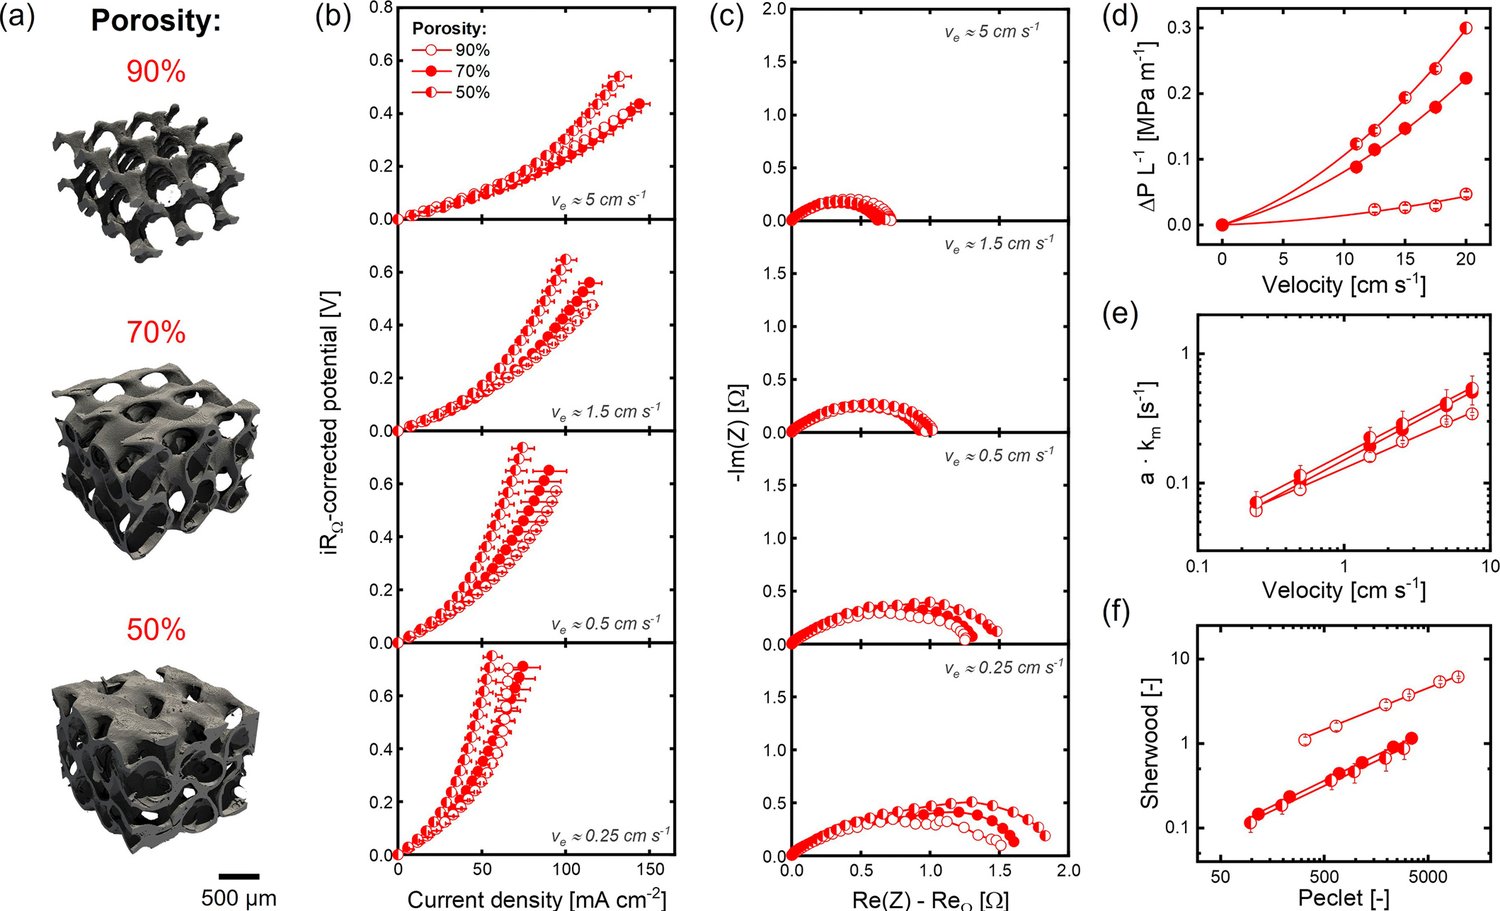
图5|gyroid 结构在 90%、70%、50% 孔隙率下的性能对比。(a)XTM 三维形貌;(b)极化曲线;(c)电化学阻抗谱;(d)压降;(e)a·km;(f)Sh-Pe 关系。90% 高孔隙率因传质与压降优势而优于 50%。对应原文 Fig.5。
商品碳毡凭借高比表面积,在高速下极化性能优于打印电极;EIS 显示其总电阻更低、活化过电位更小。但在低速区,性能差距缩小,传质限制开始主导。打印电极的显著优势是压降:碳毡压降高达 745 kPa/m,而打印结构低一个数量级。无因次分析表明,碳毡的 Sh-Pe 指数高达 0.896,意味着其传质高度依赖高流速带来的强对流,代价是泵功;打印结构指数在 0.52–0.64 之间,以较低的液压成本实现有效传质。因此,在低速、低泵功运行场景下,TPMS 电极具备潜在优势。
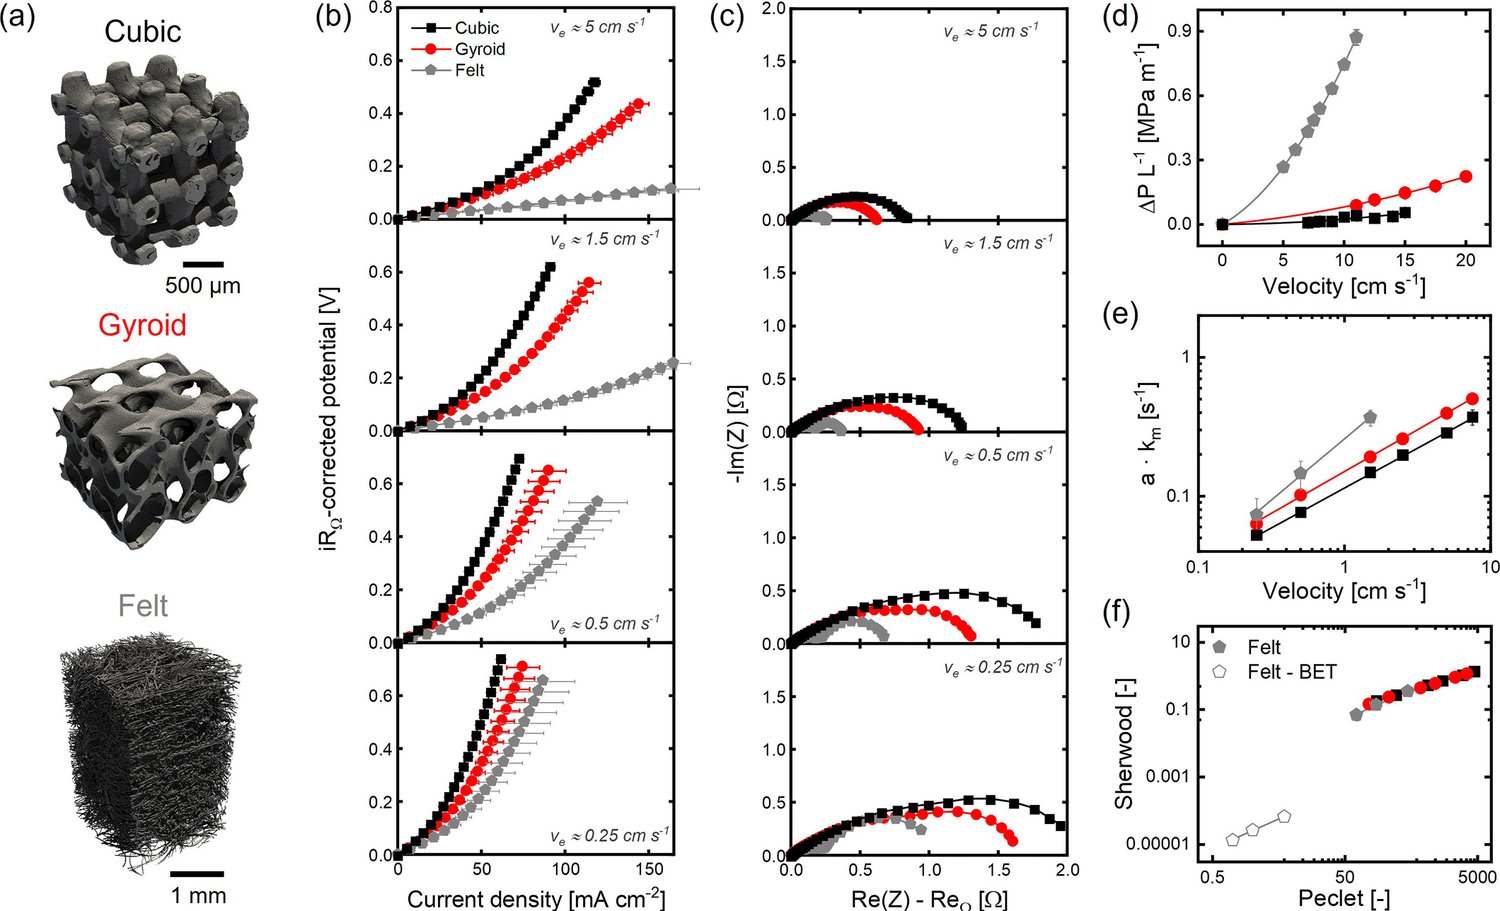
图6|3D 打印 cubic、gyroid 电极与商品碳毡的综合对比。(a)XTM 三维形貌;(b)极化曲线;(c)EIS;(d)压降;(e)a·km;(f)Sh-Pe 关系(含碳毡 BET 修正曲线)。碳毡比表面积高、高速性能优,但压降与泵功显著高于打印电极。对应原文 Fig.6。
为验证实际电池可行性,研究采用 0.5 mm 单元尺寸、90% 孔隙率的 gyroid 电极组装钒液流全电池,电流密度 ±50 mA/cm²,电解液流量 45 mL/min。第二圈充放电曲线显示初始过电位约 0.15 V,库伦效率 71%(膜损伤与钒离子交叉导致偏低),电压效率 76%。在比表面积显著低于碳毡的条件下,电压效率达到这一水平,说明传质优势部分弥补了活性面积不足。
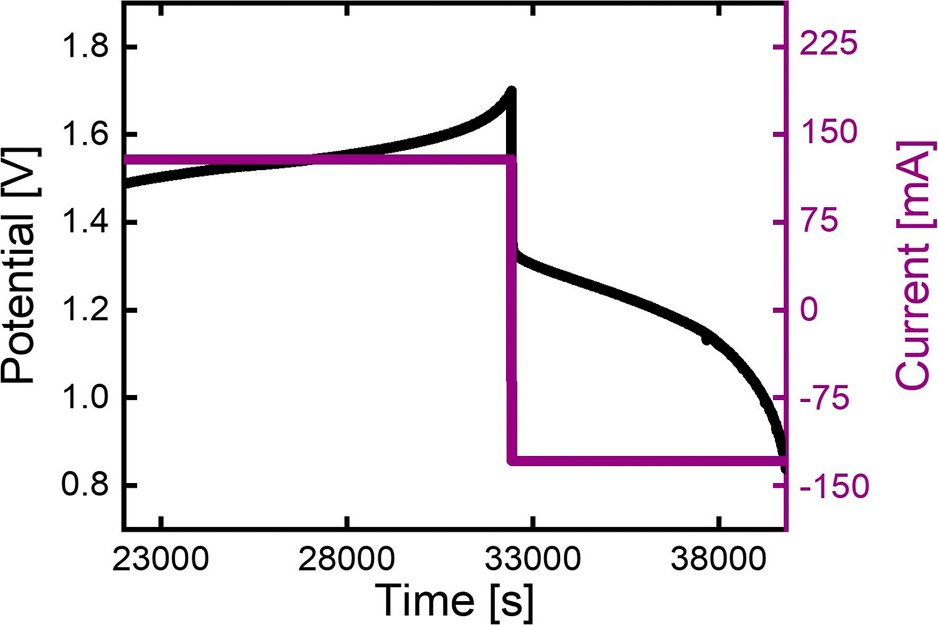
图7|钒液流全电池充放电曲线。采用 0.5 mm 单元、90% 孔隙率 gyroid 电极,电流密度 ±50 mA/cm²,电压效率 76%。对应原文 Fig.7。
这项研究对增材制造设备端的启示在于:TPMS 电极的性能差异主要来自宏观流道结构而非纳米粗糙度,因此打印分辨率、光层/路径控制能力以及收缩补偿算法是核心。DLP 整机需在层厚、曝光、支撑与碳化变形之间建立闭环;若将类似思路迁移到 DIW 浆料直写体系,则浆料的屈服应力、触变恢复与自支撑性决定了 TPMS 细支柱能否保持形状,后处理脱脂-烧结或碳化工艺决定导电网络完整性。铂邦设备在多材料共打印、路径规划与工艺参数库方面可直接支撑此类结构化电极的快速迭代。
综上,本研究建立了 TPMS 电极结构—传质—压降的定量关联:diamond 结构因流动均匀、混合充分而传质最优,90% 高孔隙率在快速动力学体系中可抵消比表面积劣势,打印电极压降比碳毡低一个数量级,钒全电池初步验证获得 76% 电压效率。这些结果为按需设计液流电池电极几何提供了数据基础,也提示未来需在提高比表面积(更小单元尺寸、表面改性)与保持结构完整性之间继续优化。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……