
本文以某 PBX 代用材料(硝酸钡颗粒质量分数 95% + 氟橡胶粘结剂)为研究对象,采用分离式霍普金森压杆(SHPB)装置开展多温域(25–95℃)与多应变率下的动态压缩实验,系统表征材料的应力–应变响应特征,并在此基础上构建了含温度与应变率耦合效应的非线性粘弹性损伤本构方程。该模型可较好描述 PBX 在弹性阶段与强化阶段的力学行为,拟合误差约 4%,具有明确的物理意义。
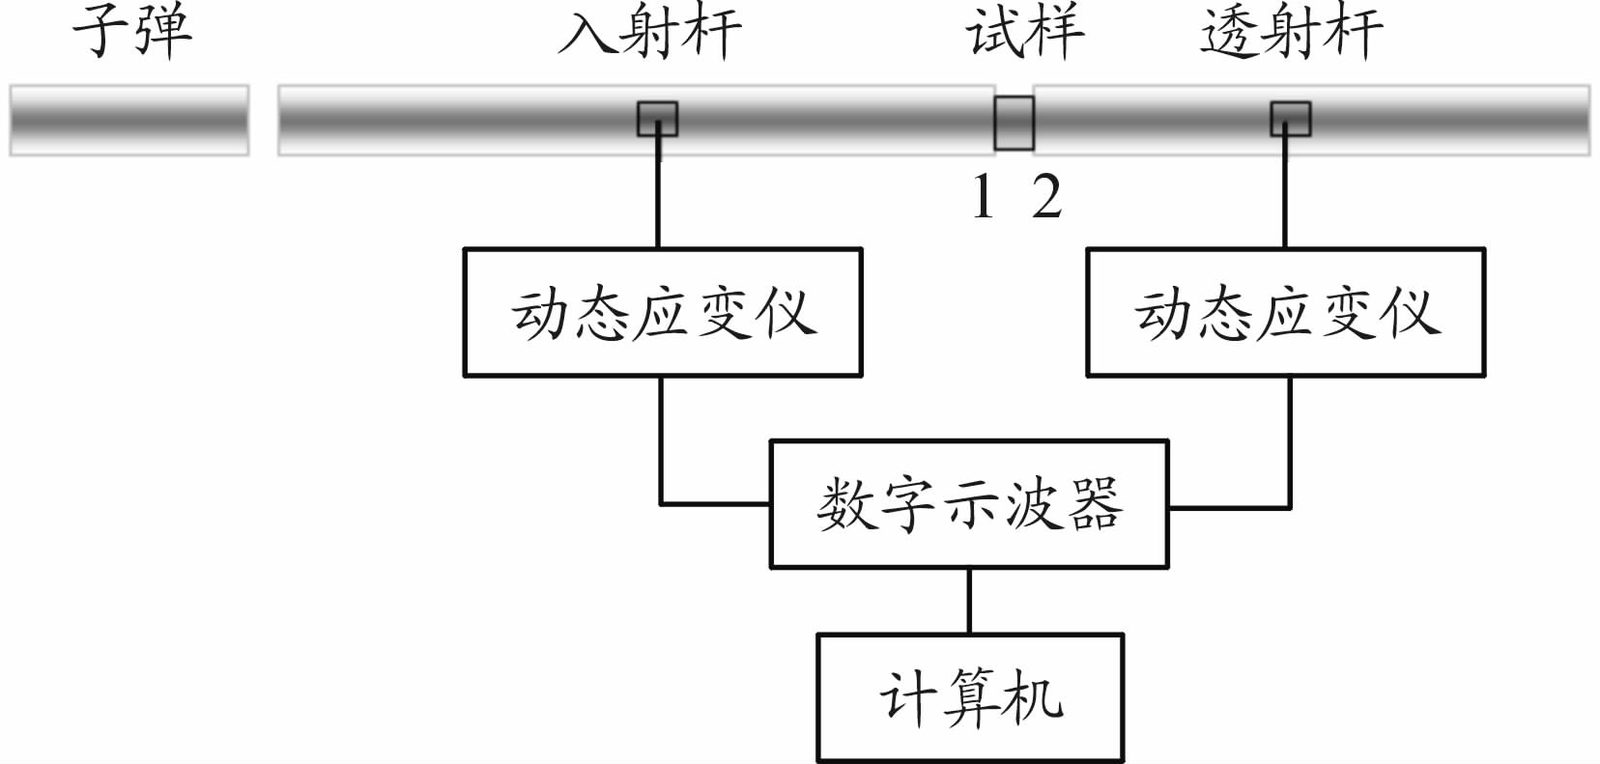
对应原文图1,霍普金森压杆(SHPB)加载装置示意图
PBX 代用材料由硝酸钡颗粒(95 wt%)与氟橡胶组成,通过模压成型工艺制备圆柱试样(Φ10 mm × 5 mm):常温下施加 200 MPa 压力,保压 5 min,反复升卸压 3 次后退模。该配方模拟真实 PBX 炸药的颗粒填充型聚合物基复合材料结构特征。
动态压缩实验采用 SHPB 装置完成。该技术的理论基础是一维弹性应力波传播理论,包含撞击杆、入射杆、透射杆三大核心组件及附属测速、应变采集与数据处理系统。由于 PBX 代用材料属于低波阻抗软材料,透射信号较弱,本研究选用铝质波导杆以提高信噪比;同时引入入射波整形技术以获得较长上升时间和平缓前沿的入射波,确保试样在入射波上升沿实现应力平衡与恒定应变率加载。
温度控制采用水浴加热法:将试样置于密闭容器中浸入恒温热水,保温至试样内部温度与水温一致。实验温度范围设定为 25℃、50℃、65℃、80℃ 和 95℃,标定结果表明水温在 2 小时内波动不超过 ±1℃,满足实验精度要求。
SHPB 实验获得的典型应力–应变曲线呈现三个显著阶段:弹性段(线性响应)、强化段(非线性硬化)与应变软化段(峰值后承载能力下降)。可用弹性模量 E₀、临界破坏应力 σ_cr、破坏应力 σ_f 及对应的特征应变 ε_cr 与 ε_f 等参数定量描述各阶段转换点。
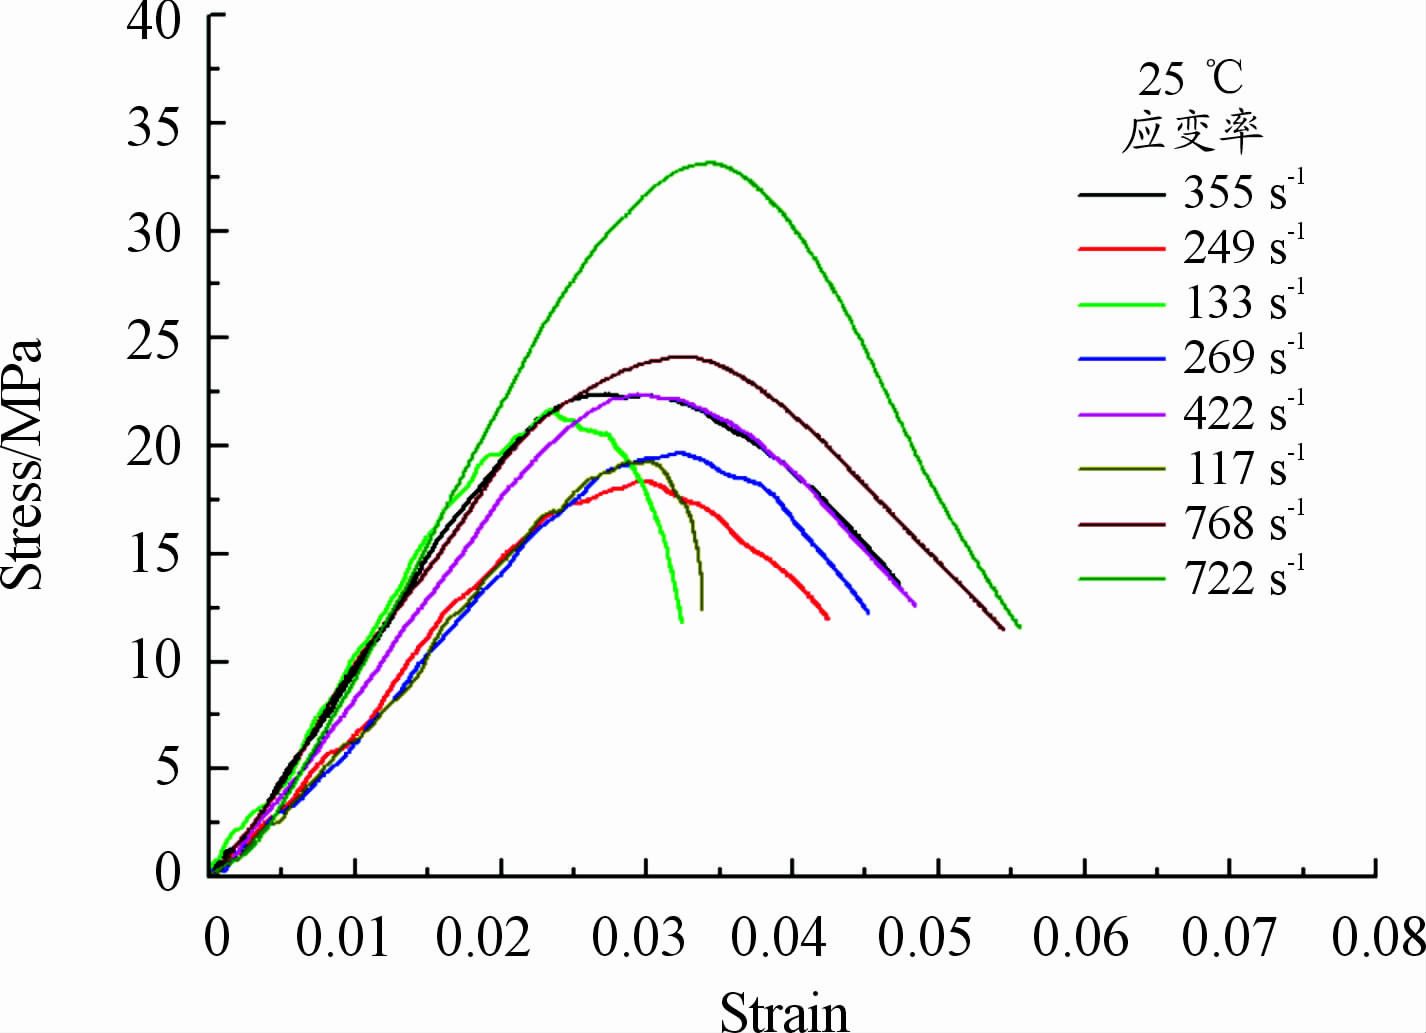
对应原文图2,常温(25℃)下 PBX 代用材料在不同应变率(117–768 s⁻¹)下的动态压缩应力–应变曲线
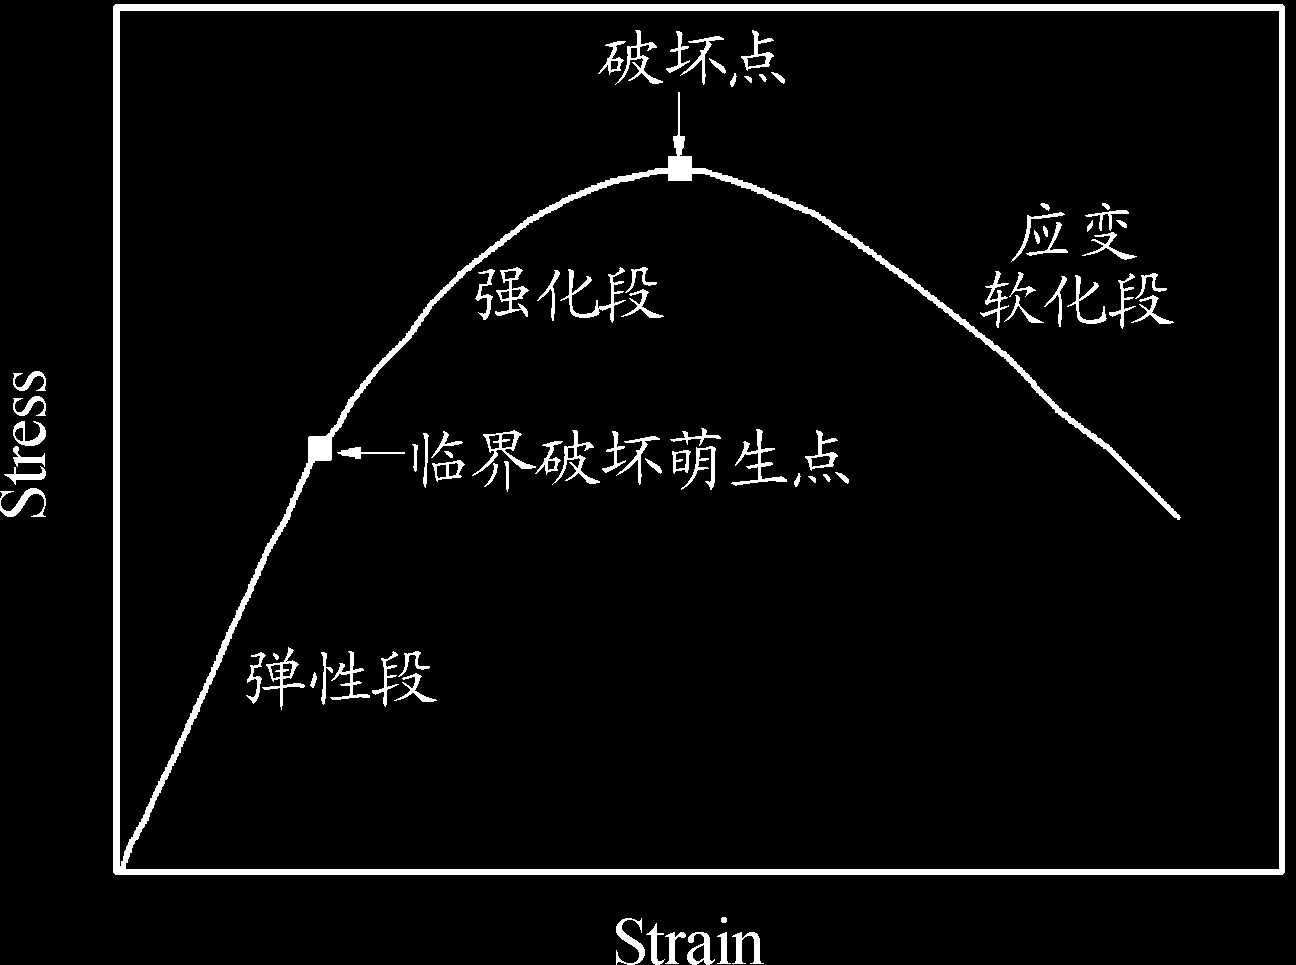
对应原文图3,PBX 典型压缩应力–应变曲线的三阶段定义:弹性段→强化段(含临界破坏萌生点)→应变软化段(破坏点)
实验数据表明,PBX 代用材料的破坏强度与弹性模量均随应变率的升高而近似线性增大,呈现显著的应变率强化效应。这一现象的微观机理在于:PBX 属于脆性颗粒填充复合材料,其破坏主要由微裂纹的生长与扩展主导。低应变率条件下,裂纹有充足的时间稳定生长、相互连接贯通并合并,导致材料在较低应力水平即发生破坏;高应变率条件下,裂纹来不及充分扩展即被快速推进的载荷前沿超越,材料表现出更高的峰值承载能力。
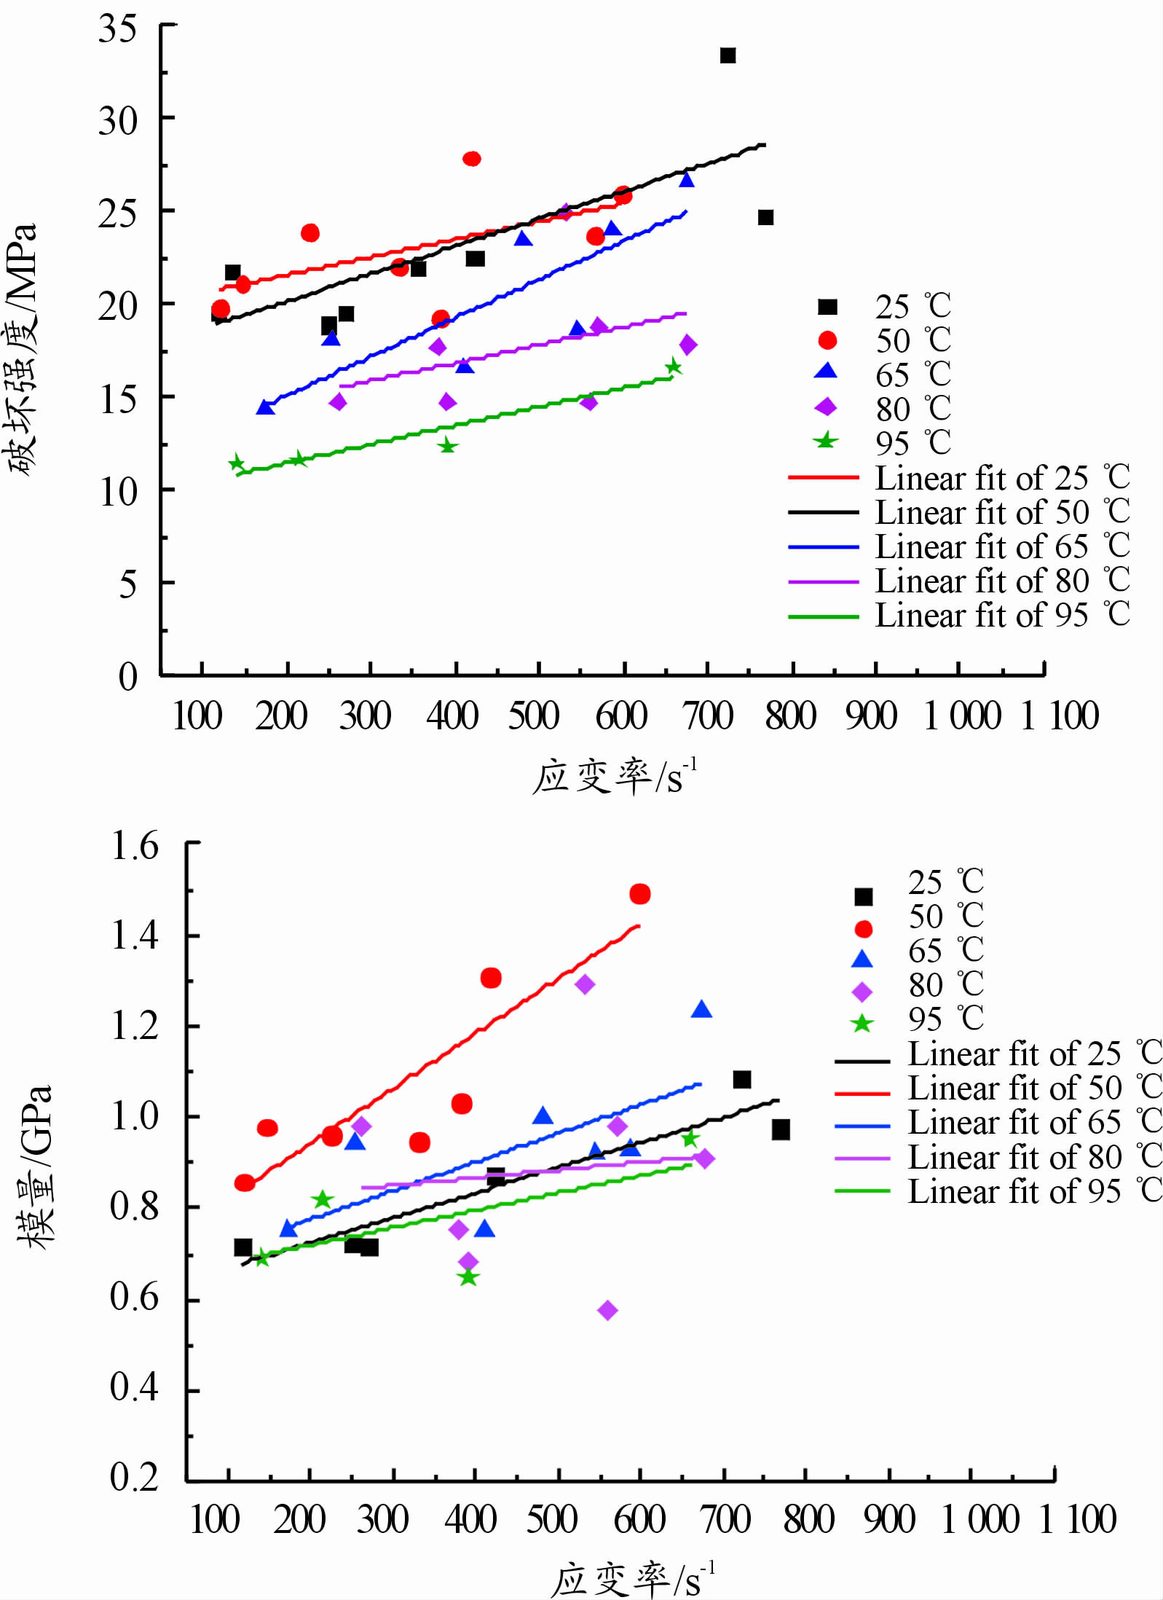
对应原文图4,五种实验温度下 PBX 代用材料的破坏强度(上)和弹性模量(下)随应变率变化的线性关系
温度对 PBX 力学性能的影响呈现非单调特征:从 25℃ 升至 50℃ 时,破坏强度与模量略有升高或基本持平;但当温度超过约 55℃ 后,两项指标均随温度升高而明显下降。这一转折点被定义为热软化温度点 T_c = 55℃——低于该温度时 PBX 模量近似恒值,高于该温度则热软化效应显著,材料力学性能发生劣化。
热软化的本质是温度载荷引发的不可逆损伤。将 PBX 代用材料置于 100℃ 加热炉中加热 20 min 后自然冷却,扫描电镜(SEM)观察发现试样表面产生了明显的裂纹网络,裂纹主要沿颗粒边界扩展,偶尔穿过颗粒本身。这说明高温作用不仅使粘结相软化,还诱发了颗粒界面脱粘与微裂纹萌生,这些初始损伤在后续加载中进一步演化,导致宏观力学性能下降。
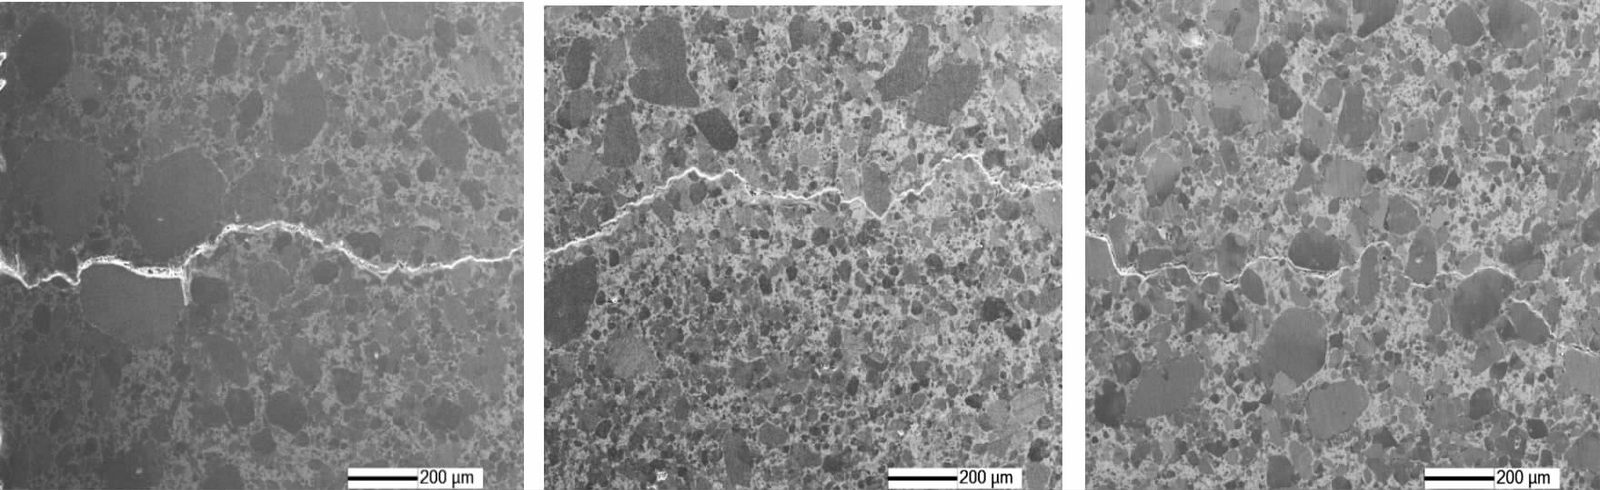
对应原文图5,PBX 代用材料经热载荷(100℃加热20 min)后 SEM 观察到的裂纹扩展路径,裂纹沿颗粒边界发展
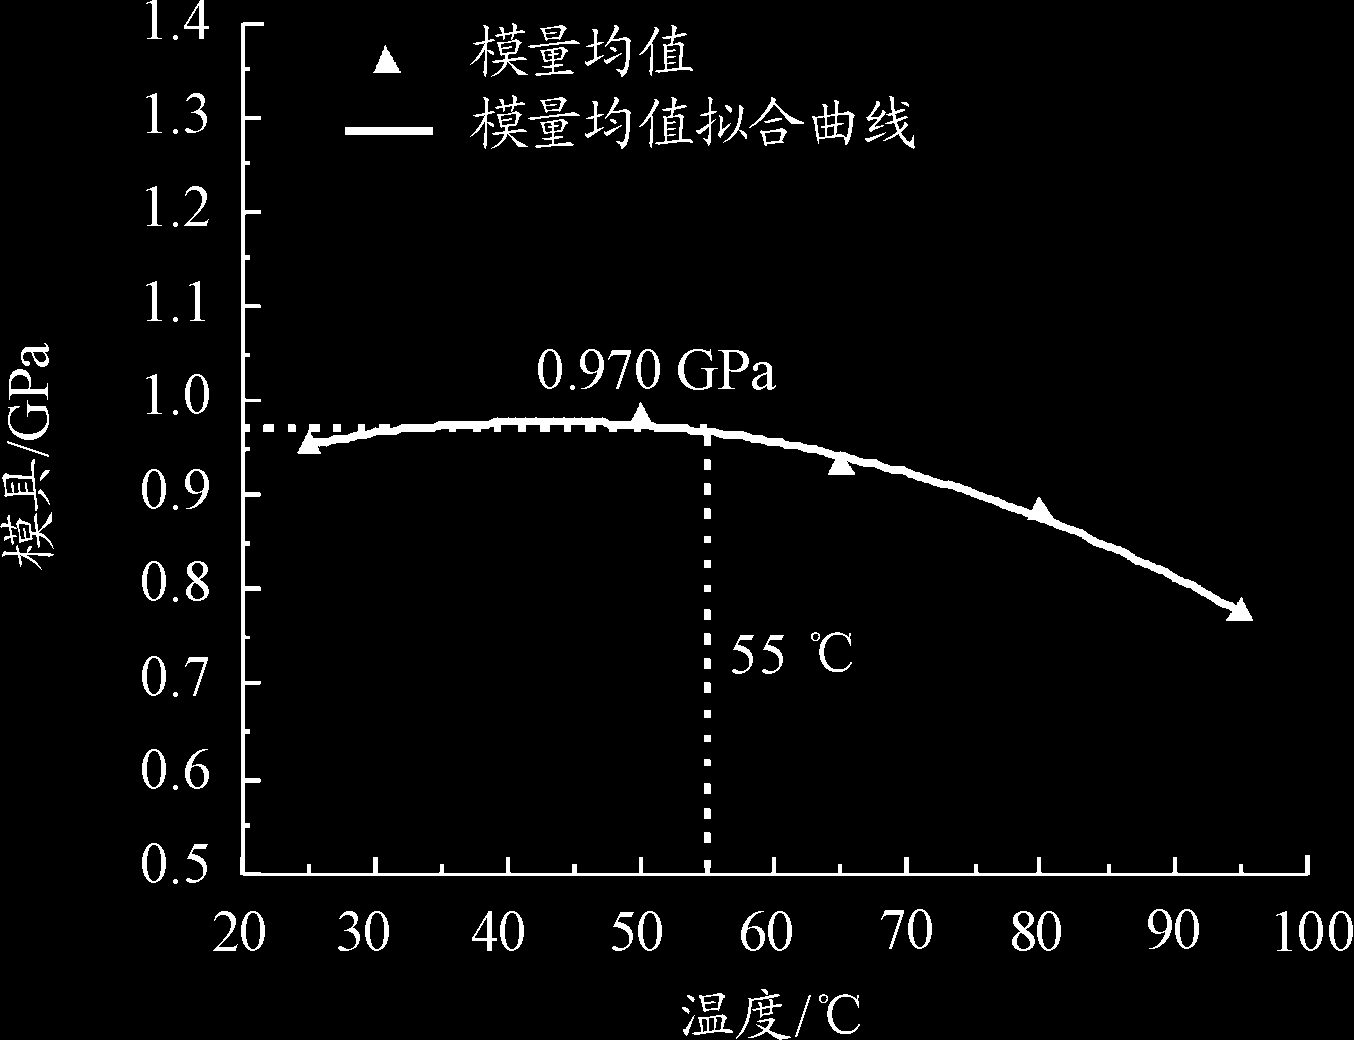
对应原文图6,PBX 代用材料弹性模量均值随温度变化曲线,二次函数拟合显示热软化温度点 T_c ≈ 55℃
基于上述实验规律,本文建立了描述 PBX 弹性阶段与强化阶段力学行为的非线性粘弹性损伤本构方程。建模思路分为三个层次:
第一层:损伤变量与演化律。PBX 内部存在多种形式的初始损伤 D₀(微裂纹、微孔洞等)。在弹性加载阶段(0 ≤ ε ≤ ε_cr),损伤演化可逆,D 保持为 D₀ 不变;当应变达到损伤萌生门槛值 ε_cr 后进入强化阶段(ε_cr ≤ ε ≤ ε_f),损伤不可逆地增长。借鉴 Lemaitre 损伤力学框架,损伤变量表示为应变的单值函数:
第二层:模量退化函数。损伤演化导致有效弹性模量逐渐降低。定义模量比函数 F(ε) 描述这一退化过程:
第三层:温度–应变率耦合。引入无量纲化温度 T̃ = (T − T_c) / T_c 和温度函数 G(T̃) 描述热软化效应:当 T̃ ≤ 0 时 G = g(0) ≈ 0.970(常数);当 T̃ > 0 时 G 以二次函数衰减。结合应变率的线性影响项,最终得到含温度与应变率效应的本构方程:
如式(3)所示,弹性段应力由温度修正的线弹性项与速率相关项叠加而成;强化段如式(4)所示,引入损伤退化函数 F(ε) 与速率敏感系数 Q₃,完整描述非线性粘弹性行为。
该本构方程的物理意义等价于一个并联组合:弹簧元件(弹性响应 E)、损伤退化元件 F 以及一个代表非线性粘弹性的 X 元件(含 ε·ε̇ 耦合项)。这种分解方式使每个参数都有明确的力学含义,便于工程应用中的参数识别与调整。
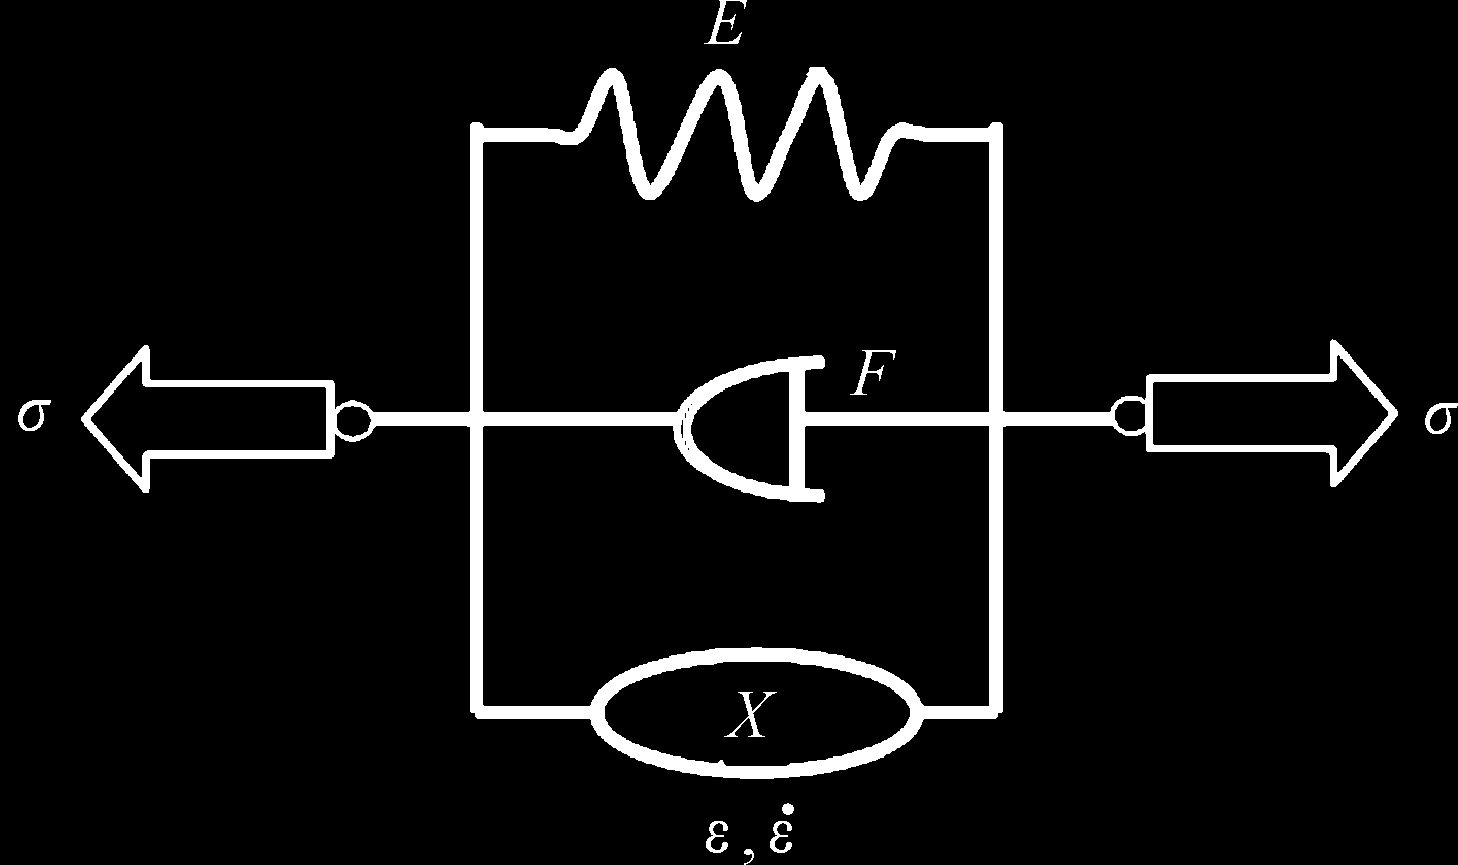
对应原文图7,非线性粘弹性本构模型的等效力学元件示意图:弹簧(E)、损伤(F)与非线性粘弹性元件(X)并联
利用 Origin 软件对实验数据进行拟合,得到 PBX 代用材料的本构模型参数如下表所示:
| 参数 | Q₁ | Q₂ | Q₃ | b | n |
|---|---|---|---|---|---|
| 数值 | 0.00098 | 0.0277 | 0.0270 | 0.7905 | 2.0 |
温度函数的具体表达式为:G(T̃) = 0.970(T̃ < 0);G(T̃) = 0.764 − 0.109·T̃ − 0.0038·T̃²(T̃ > 0)。将上述参数代入本构方程,计算得到的 σ–ε 曲线与 SHPB 实验测量结果的对比表明两者吻合良好,平均拟合误差约为 4%。
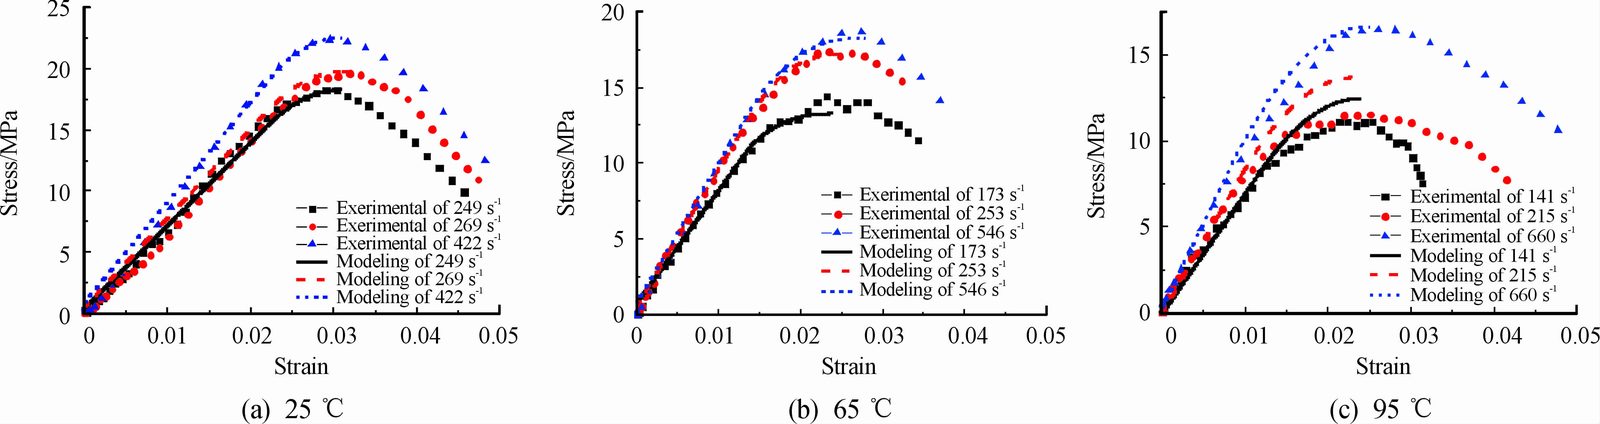
对应原文图8,三种温度(25℃/65℃/95℃)下实验数据点与本构模型计算曲线的对比,拟合误差约4%
虽然本文聚焦于 PBX 代用材料的宏观本构关系而非增材制造工艺,但其结论对含能材料浆料直写(DIW)具有重要的参考价值:
首先,PBX 的应变率敏感性意味着在 DIW 打印过程中,挤出速率、沉积速度以及后续处理(如压实、脱脂)的加载速率都会影响最终制件的力学性能。打印路径规划中线条搭接处的局部应变率可能远高于均匀区域,需考虑由此引起的性能不均匀性。
其次,热软化温度点(55℃)的存在提示含能材料墨水的挤出温度控制至关重要。若挤出过程中因剪切发热或环境温度偏高导致浆料局部超过 T_c,墨水流变性可能发生突变,引发挤出不稳定或层间缺陷。铂邦 DIW 设备的精密温控模块可在挤出端实时监测并调控温度,避免此类风险。
第三,损伤演化模型为预测打印缺陷提供了理论工具。DIW 成型过程中层间界面的微孔隙、针头启停处的应力集中以及干燥/固化收缩均可视为初始损伤源 D₀。将本构模型嵌入有限元仿真,可量化评估打印参数(线宽、层高、填充密度)对最终构件力学性能的影响,从而优化工艺窗口。
本文解读了周忠彬等人关于 PBX 代用材料非线性粘弹性本构模型的研究工作。该研究通过系统的 SHPB 实验揭示了 PBX 材料在三阶段应力–应变响应中的应变率强化效应与热软化机制,建立了含 Lemaitre 型损伤演化和温度–应变率耦合的非线性粘弹性本构方程,拟合误差约 4%。该模型物理含义清晰、参数少且易于工程应用,可为含能材料装药的安全性评估、寿命预测以及 DIW 直写工艺的力学设计提供基础支撑。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……