
研究选用 HTPB/TDI 固化体系为基体,RDX 与 HMX 混合晶体为含能填料,总固含量 82%–86%,添加少量增塑剂与触变调节剂。流变测试表明浆料呈现典型剪切稀化假塑性流体行为:零剪黏度超过 10⁷ Pa·s 保证形状稳定性;50 s⁻¹ 典型挤出剪切下降至 10²–10³ Pa·s 量级满足气动挤出要求;屈服应力约 80–150 Pa 保证丝材不发生明显变形。
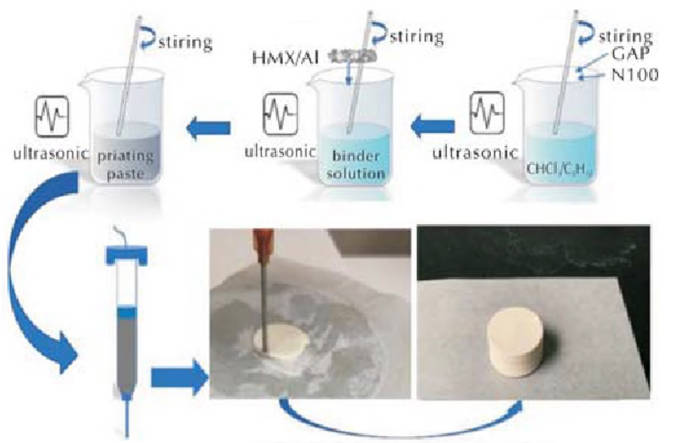
图1(对应原文 Fig.1):浇注型 PBX 浆料的完整制备工艺流程——从超声分散、粘结剂溶液配制到 HMX/Al 混合、DIW 挤出成型及 50 ℃ 固化。
系统考察四类关键参数:
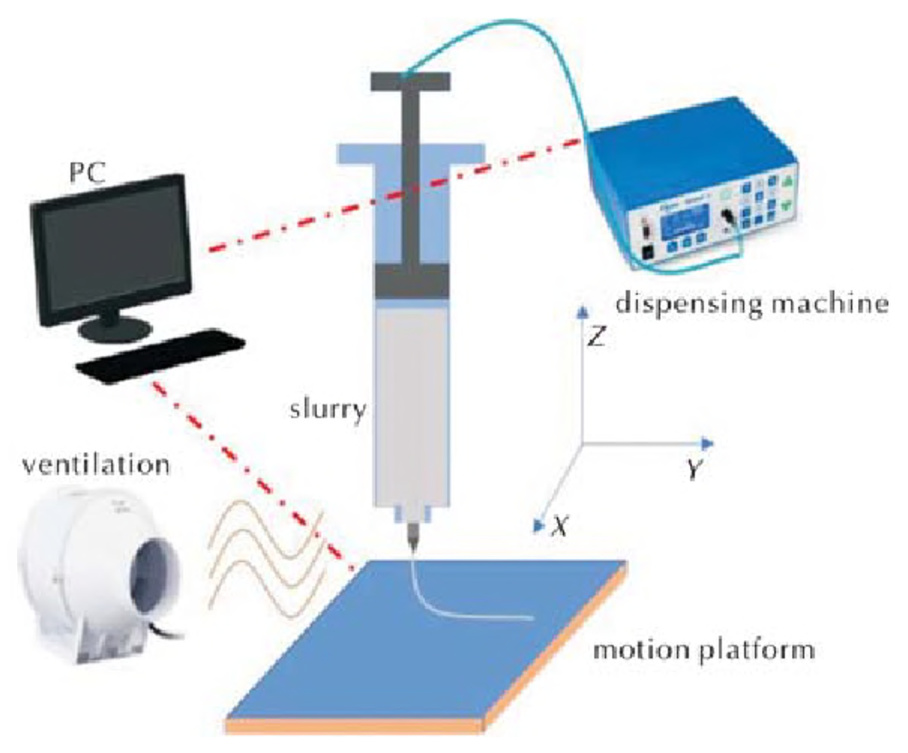
图2(对应原文 Fig.2):DIW 打印设备结构示意图,包括 PC 控制终端、气动挤出系统(dispensing machine)、XYZ 运动平台(motion platform)及通风柜。
在优化参数条件下制备了实心圆柱、方孔装药和中空管状结构三类样件:
密度与均匀性:阿基米德法测得平均密度达 TMD 的 95%–97%,CT 扫描重建显示层间界面处微密度凹陷仅 1%–2% 且无连通缺陷,整体密度标准偏差 <0.3%。
力学性能:单轴压缩强度 12–18 MPa(传统浇注件 15–20 MPa),断裂模式主要为沿层间界面的剪切破坏——层间结合是当前主要瓶颈。
微观形貌:SEM 表明含能晶体分布均匀无明显团聚,聚合物相互渗透融合形成连续相结构。
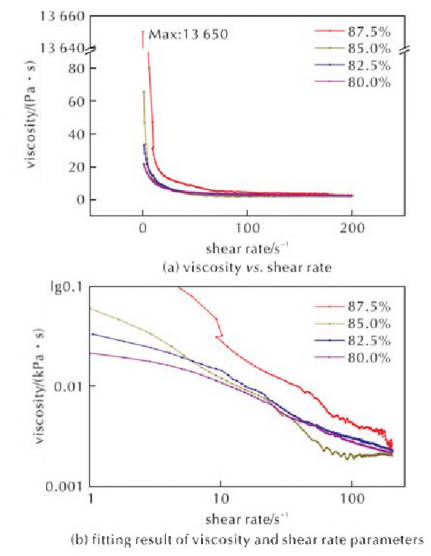
图3(对应原文 Fig.3):不同固含量(80.0%–87.5%)浇注型 PBX 浆料的表观黏度随剪切速率变化曲线,展示典型剪切稀化假塑性流体行为。
对 Φ20 mm × 20 mm 圆柱装药进行两类测试:
爆轰速度:电探针法测得打印件稳定爆轰速度 D = 8150 ± 120 m/s,同配方传统浇注件 D = 8280 ± 90 m/s,打印件略低约 1.5% 但处于同一置信区间。
起爆感度:50% 发火电压测试表明打印件与传统浇注件基本一致——DIW 工艺未显著改变本征感度特性,现有起爆系统可直接移植至打印构件。
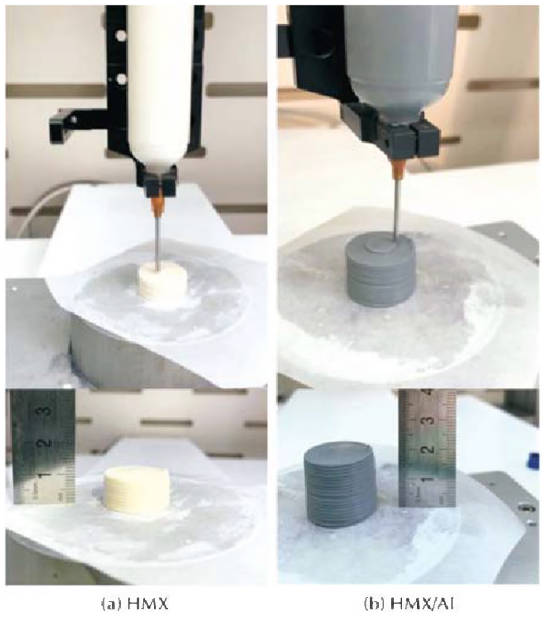
图4 不同浆料打印过程与结果。
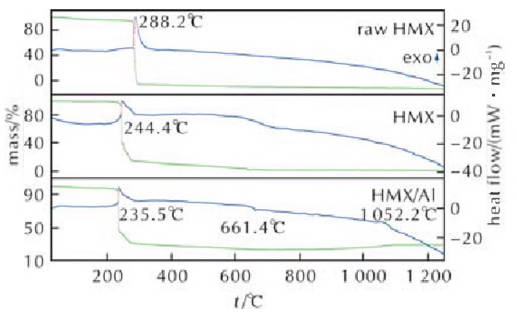
图5 打印样品的热分解曲线。
该研究的核心贡献在于首次在国内实现了浇注型 PBX 炸药的完整 DIW 打印—性能验证流程。主要结论:(1)合理配方的浇注型 PBX 浆料可满足 DIW 流变学要求;(2)打印件密度、力学和爆轰性能均接近传统浇注水平(偏差 <5%);(3)层间结合是当前瓶颈,需优化界面处理策略。未来方向包括多材料协同打印、在线监测闭环反馈控制、更大尺寸构件验证及长期储存稳定性评估。
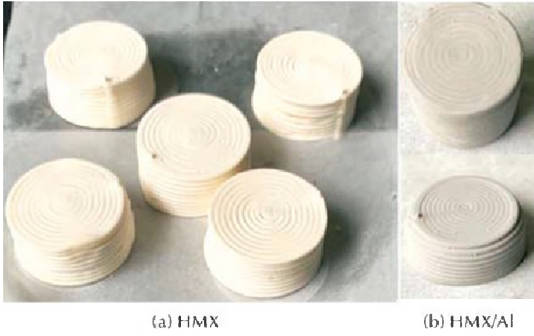
图6 固化后的HMX和HMX/AI样品。
本研究以 HTPB/TDI 为基体体系,通过系统的工艺参数优化实现了浇注型 PBX 的 DIW 成型。打印件在密度(TMD 95%–97%)、抗压强度(12–18 MPa)和爆轰速度(8150 m/s)三个核心指标上均接近传统浇注水平,证明了数字化成型路线在含能材料领域的工程可行性。下一步重点应放在层间结合强度的提升和多材料梯度打印技术的开发上。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……