
研究采用的材料体系包括:(1)HMX(奥克托今)为主炸药,平均粒径约 20–50 μm;(2)球形铝粉为金属燃料,分别选用 1 μm、5 μm 和 15 μm 三种规格;(3)端羟基聚丁二烯(HTPB)为液态预聚物基体;(4)异氰酸酯固化剂与 UV 光引发剂实现双重固化。实验设计了 A/B 两组配方矩阵:A 组固定 HMX/Al 质量比改变总固含量(75%–88%);B 组固定总固含量改变 Al 粉粒径组合(单峰/双峰级配)。
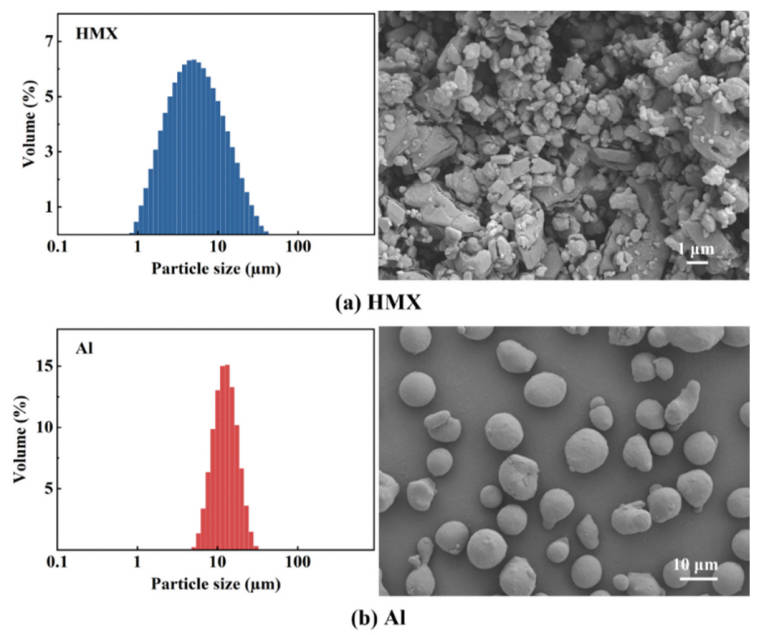
图1(对应原文 Fig.2/3):HMX(上)与 Al 粉(下)的粒径体积分布直方图及对应的 SEM 微观形貌,HMX 呈不规则多面体晶型,Al 粉为近球形。
旋转流变仪测试揭示了三个关键特征:
(1)剪切稀化行为。所有配方的浆料均呈现显著假塑性流体特征:低剪区黏度高达 10⁵–10⁸ Pa·s;升至 10–100 s⁻¹(DIW 挤出典型剪切范围)时黏度下降 2–4 个数量级。这种强烈剪切稀化是 DIW 可实施的前提——喷头内高剪时流动性良好,挤出后迅速恢复高黏度保持形状。
(2)屈服应力与触变性。流变滞后环测试表明高固含量浆料具有明显屈服应力(10–500 Pa)和时间依赖性结构恢复行为。固含量从 75% 提升至 88%,屈服应力增大约一个数量级,触变环面积扩大 3–5 倍。
(3)铝粉粒径的级配效应。双峰级配(粗细 Al 粉混合)相比单峰分布展现出更优综合流变性能:细粉填充粗粉间隙提高堆积密度,同固含量下表观黏度降低约 30%–40%,与 Andreasen 最密堆积理论预测趋势一致。
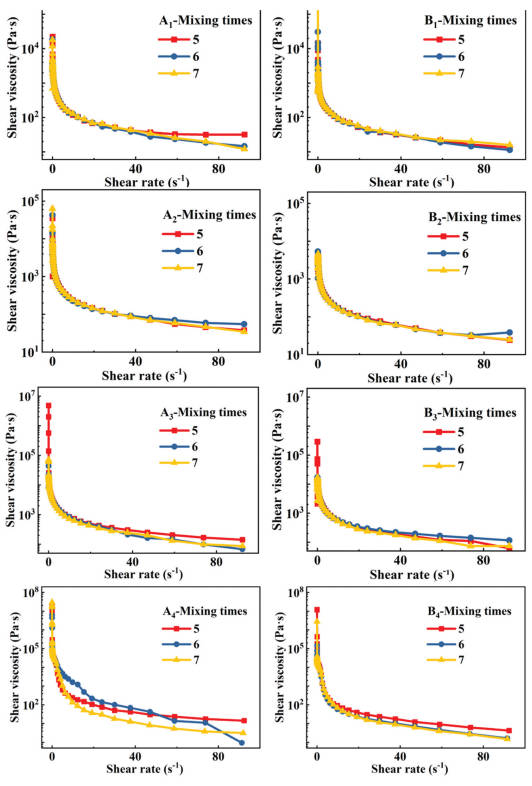
图2(对应原文 Fig.5):A/B 两组各配方在不同混合时间(5/6/7 h)下的剪切黏度随剪切速率变化曲线,清晰展示强烈剪切稀化行为及混合时间的影响。
对比 5/6/7 小时三种混合时长下的流变参数演变:5 小时仍有未分散团聚体,重复性差(标准偏差 >15%);6 小时团聚体基本消除,批次间差异降至 5% 以内;7 小时改善有限但长时间剪切可能导致 HMX 晶体破碎和聚合物链降解风险上升。综合效率与质量,6 小时被确定为最优混合时间窗口。
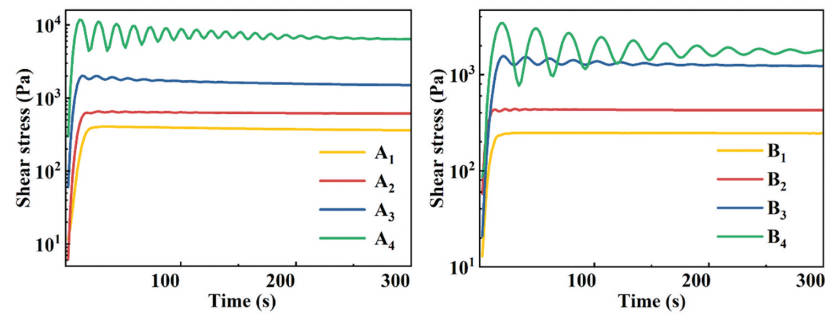
图3(对应原文 Fig.8):A/B 各配方的蠕变-恢复测试中剪切应变随时间演化(上排 Creep 阶段,下排 Recovery 阶段),红色数值标注了最终恢复应变百分比。
基于 DIW 工艺的流变学要求,研究提出了"可打印性窗口"的四维判据框架:
在上述约束条件下,A₃ 和 B₂ 两组配方表现最优——满足所有流变门槛的同时实现了最高固含量(≥84%)。
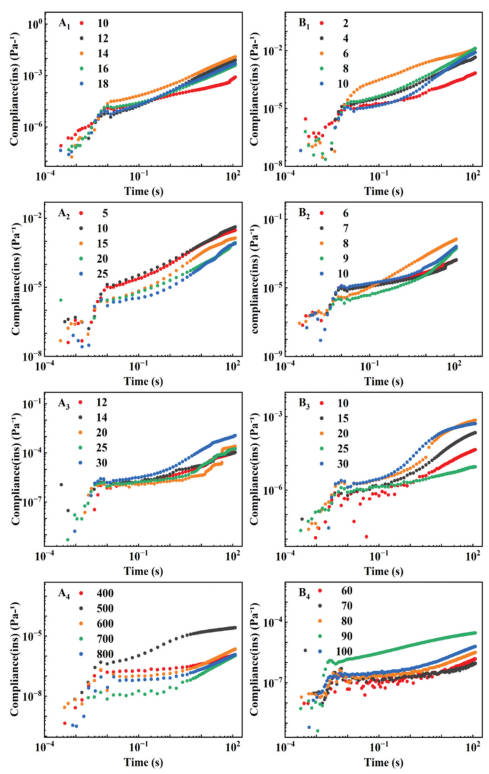
图4(对应原文 Fig.8):A/B 各配方的剪切应变-剪切应力屈服曲线,黄色虚线标注了各配方的动态屈服应力 τd 值(6–611 Pa)。
采用 405 nm UV 光源(光强 15 mW/cm²,层间曝光 3–5 s)进行 DIW 成型验证。打印样件包括单壁管状结构、蜂窝点阵结构和实心圆柱体三类典型几何体。结果表明优化后的浆料可实现连续稳定挤出超过 20 分钟无堵塞,成型件尺寸偏差控制在 ±3% 以内,层间界面光学显微镜下无明显缺陷。固化后样件密度达 TMD 的 96%–98%,爆轰速度与传统浇注工艺相当。这标志着 HMX/Al 基浇注 PBX 的 3D 打印技术路线已具备从中试走向工程放大的基础条件。
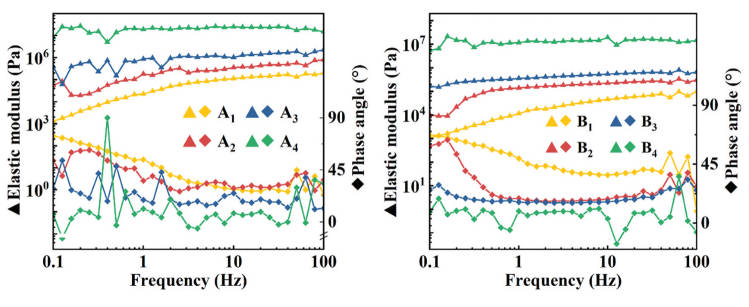
图5(对应原文 Fig.7):A/B 两组各配方的蠕变柔量(Compliance)随时间变化曲线,展示 Creep 与 Recovery 阶段的柔量演化行为及结构恢复特性。
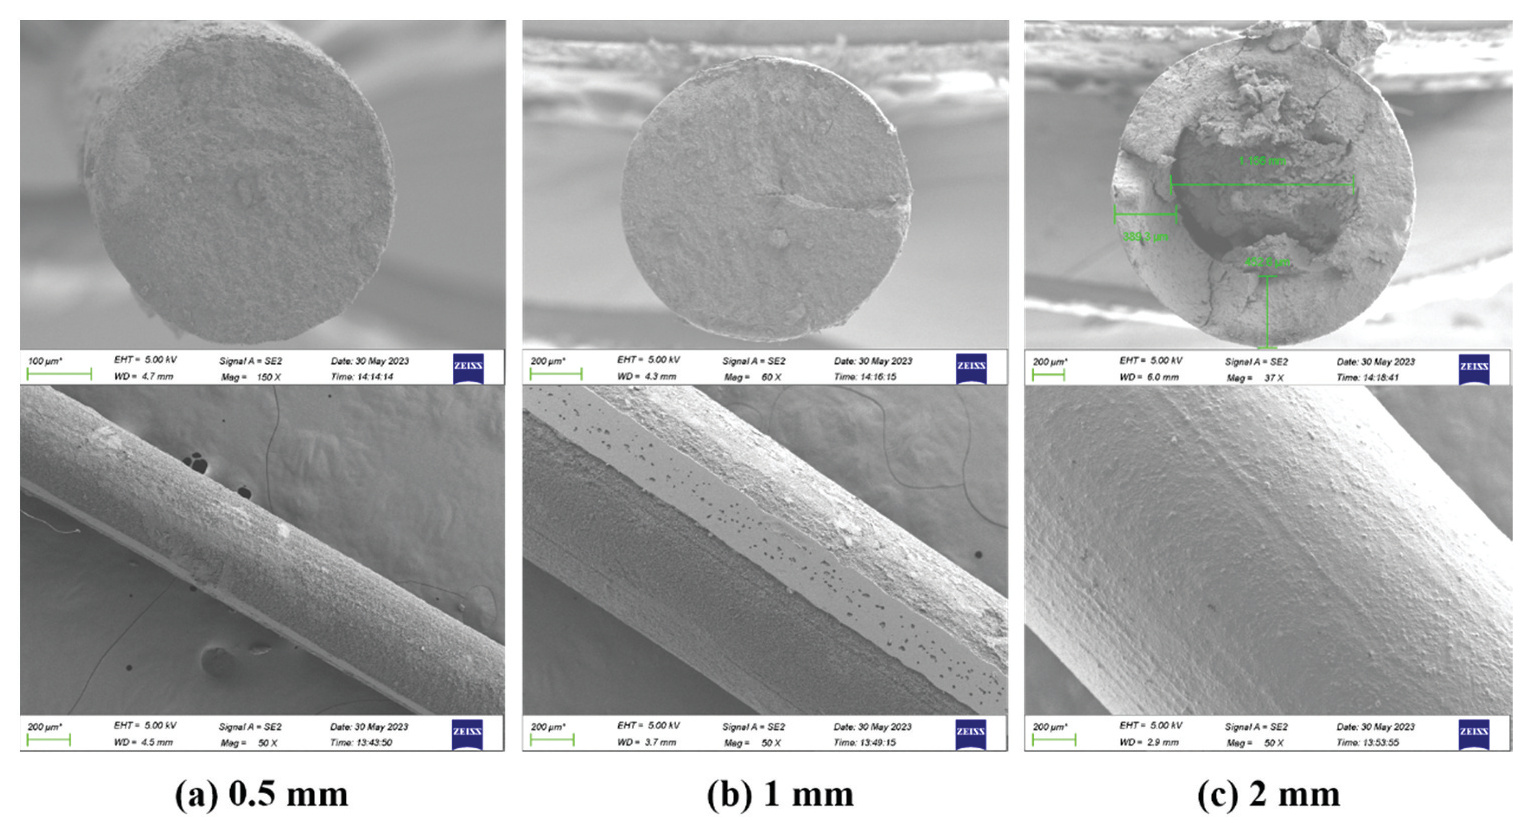
图6(对应原文 Fig.11):不同喷嘴直径(0.5 mm / 1 mm / 2 mm)下 DIW 打印丝材的截面 SEM 形貌,展示层间融合质量随喷嘴尺寸的变化。
本研究系统建立了 HMX/Al 基浇注 PBX 浆料的流变学数据库和 DIW 可打印性判据框架。主要结论:双峰级配 Al 粉可在不牺牲能量密度的前提下显著改善流变性能;6 小时为最优混合时间窗口;四维可打印性窗口可有效指导配方筛选;UV 固化 DIW 成型件的密度和爆轰性能已接近传统浇注水平。未来方向包括开发多材料协同打印系统和在线监测闭环反馈控制。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……