
聚合物基纳米铝热剂在维持 MICs 安全性和可塑性的同时,可获得具备一定力学性能的结构型复合含能材料。含氟聚合物受热分解释放强氧化性的 CFₓ 自由基,与 Al 发生高放热氟化反应(约 56.10 kJ·g⁻¹,约为 Al–O 反应 30.98 kJ·g⁻¹ 的两倍),并能防止熔融铝团聚、提升传质速率,因而常用于纳米铝热剂。GAP-ETPE 含叠氮基,生成热高、机械感度较低、燃气清洁,是理想的热塑性弹性体软段。将二者协同作为粘结剂,有望在高负载量下兼顾机械性能与燃烧性能。
当前聚合物基铝热剂中高固含量颗粒多为微米级,纳米铝热剂则受限于颗粒团聚、黏度飙升与加工困难,传统铸造方法难以为继,特定形状的装药更难设计与定制。DIW 通过喷嘴挤出由颗粒、聚合物粘结剂与溶剂组成的油墨,溶剂蒸发后沉积成型,方法简单灵活,可满足复杂装药需求。本文即以 F2311 与 GAP-ETPE 混合聚合物改性 Al/CuO,利用 DIW 制备高固含量 GF-MICs 纳米含能油墨,并探索其在直接书写 AP/GF-MICs 模型推进剂中的应用。
GAP-ETPE 与 F2311 的相互作用通过 FTIR 表征:两者特征峰共存,且 F2311 的 —CF₂ 伸缩振动峰因与 GAP-ETPE 的 —NH 形成分子间氢键而向低波数红移,GAP-ETPE 质量分数达 30% 时红移至 1153.9 cm⁻¹(相较于纯 F2311 的 1162.4 cm⁻¹)。分峰拟合显示,GAP-ETPE 质量分数 20% 时氢键化程度最高、胺基峰红移约 5.46 cm⁻¹,表明二者形成较强氢键网络。
稳定性考察发现,共混溶液中 GAP-ETPE 质量分数超过 40% 时静置数小时即出现分层,故后续研究取 10%、20%、30%。储能模量 G′ 在低频区(f < 3.2 Hz)呈现与频率无关的平台,表明形成稳定凝胶网络;随 GAP-ETPE 含量升高,平台范围变小、高度略降,凝胶稳定性减弱。力学性能测试显示,GAP-ETPE 20%、F2311 80%(质量比 1∶4)时样品最大拉伸应力 1.43 MPa、断裂伸长率 2194.6%、弹性模量 2.19 MPa,综合最优,故固定该粘结剂组成。
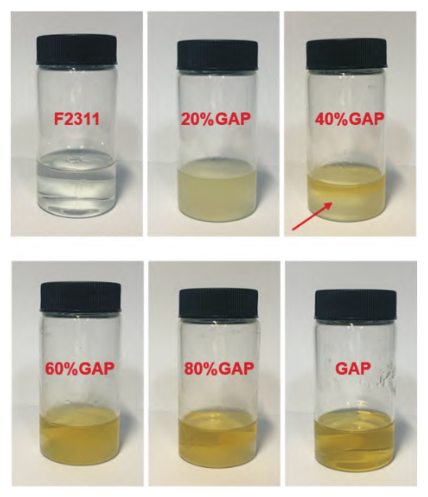
图1(对应原文 Fig.1):不同 GAP 含量的 GF 聚合物溶液,GAP-ETPE 质量分数超过 40% 时静置出现分层。
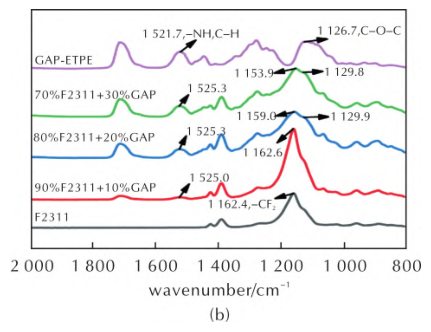
图2(对应原文 Fig.2):不同质量分数 GF 聚合物的 FTIR 谱图,—N₃ 与 —CF₂ 特征峰共存,—CF₂ 因氢键发生红移。
将 GAP-ETPE 与 F2311 按组成加入 THF,40 ℃ 水浴磁力搅拌 3 h 得澄清聚合物溶液,再加入 Al/CuO 纳米颗粒超声 1 h 制得含能油墨。油墨装入针头内径 800 μm 的针筒直写打印,调整挤出压力并以 G-code 控制路径,直写速度 20 cm/min,经溶剂挥发沉积成型。纯聚合物溶液与含能油墨均呈剪切变稀,纳米颗粒的加入大幅提高黏度并具有极强剪切稀释性——高剪切下含能油墨黏度与聚合物溶液接近,这一特性使其能顺利通过微米/毫米级喷嘴,适用于直写工艺。
固含量高达 80% 的 GF-MICs 含能油墨被成功直写制备,打印过程连续,长条形样品形貌完整。SEM 与 EDS 表征显示,GF 共混粘结剂与 Al/CuO 包裹紧密、为材料提供自支撑结构,Al 与 CuO 纳米颗粒组装紧密;EDS 元素(Al、Cu、O、N、F)分布均匀,未出现明显团聚,说明 DIW 有效解决了纳米颗粒在复合材料中的分散问题。
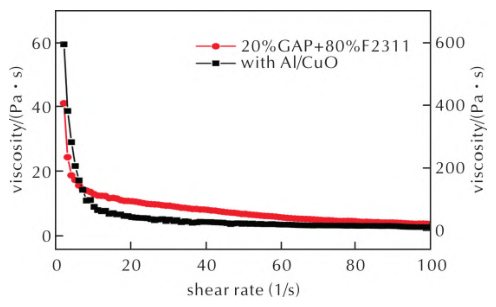
图3(对应原文 Fig.5):聚合物溶液与含能油墨黏度随剪切速率变化,均呈剪切变稀,纳米颗粒显著提高油墨黏度。
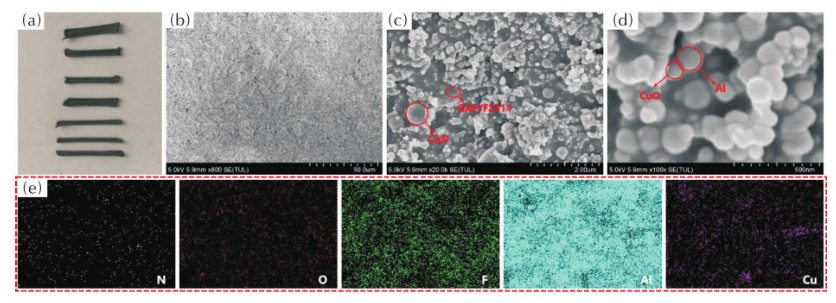
图4(对应原文 Fig.6):直接书写 GF-MICs 的(a)实物照片、(b–d)不同倍数 SEM 图像及(e)X 射线能谱,组分分布均匀、无明显团聚。
TG-DTG 与 DSC 分析表明,GF-MICs 热分解分三阶段:200.3–242.1 ℃ 为 GAP-ETPE 部分分解并放出少量热;242.1–400.5 ℃ 为剩余 GAP-ETPE 与 F2311 分解,纳米 Al 与 F2311 分解产物发生预先点火反应(先破坏 Al₂O₃ 壳层、再发生铝的氟化反应放出大量热);400.5–525.2 ℃ 为 F2311 进一步分解,高于 585 ℃ 时发生铝热反应放热。纳米 Al/CuO 的加入极大促进 GF 分解——相较纯聚合物,GF-MICs 中 GAP-ETPE 与 F2311 热分解温度分别提前 32.9 ℃ 与 89.0 ℃,聚合物的分解又利于预先点火反应,二者相互促进作用使聚合物基纳米铝热剂获得更高放热量与更优燃烧性能。
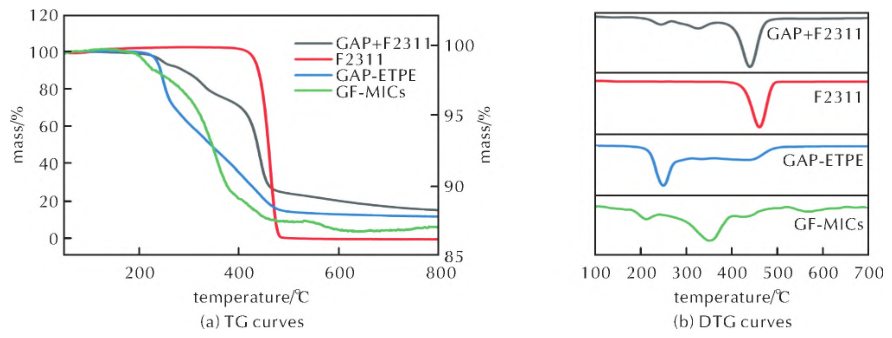
图5(对应原文 Fig.7):GAP-ETPE、F2311、GAP/F2311 与 GF-MICs 的 TG 和 DTG 曲线,纳米 Al/CuO 显著促进聚合物分解。
在 GF-MICs 基础上加入不同含量高氯酸铵(AP)制备 AP/GF-MICs 模型推进剂,固定固含量 80%、AP 质量分数分别为 80%、70%、60%、50%、40%。定容燃烧 P–t 曲线显示,含 Al/CuO 的样品压力急剧上升后逐渐衰减,且 AP 含量越高燃烧后室内压力越高;随 Al/CuO 含量增加,到达 Pmax 时间显著缩短。当 AP 质量分数不高于 50% 时,到达 Pmax 时间均在 40 ms 以内。GF-MICs 样品(无 AP)到达 Pmax 时间最短,为 21.20 ms,Pmax 0.13 MPa。
常压高速摄影显示所有样品均能自持燃烧、火焰紧靠燃面。不加入 AP 时 GF-MICs 推进剂燃烧持续小于 100 ms,平均燃速达 277.78 mg/s;加入 AP 后燃烧持续小于 400 ms,随 Al/CuO 含量增加燃烧更剧烈、燃尽时间缩短、火焰更明亮。整体结论:Al/CuO 质量分数由 10% 增至 40% 时,AP 高温分解峰温最高提前 101.58 ℃、预先点火反应提前 29.68 ℃、放热量最高提升 135%,到达 Pmax 时间缩短 71%、平均燃烧速率提升 293%,GF-MICs 对 AP 具有显著催化作用并能大幅提高模型推进剂反应活性与燃烧速率。
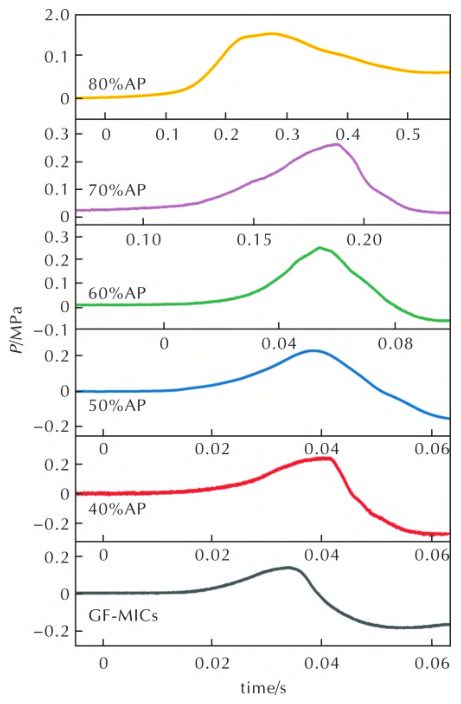
图6(对应原文 Fig.9):不同 AP 含量下模型推进剂的 P–t 曲线,含 Al/CuO 样品反应活性随其含量增加而提升。
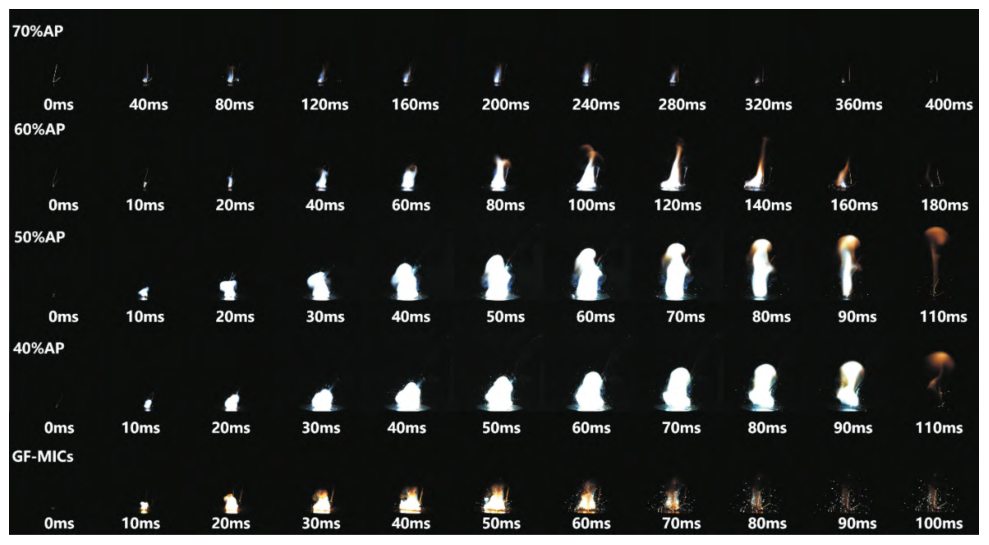
图7(对应原文 Fig.10):不同 AP 含量下 AP/GF-MICs 模型推进剂的高速摄影图,Al/CuO 含量越高燃烧越剧烈、燃尽时间越短。
本文以 GAP-ETPE 与 F2311 为混合粘结剂制备聚合物基 Al/CuO 纳米铝热剂,经 DIW 直写出固含量 80% 的 GF-MICs 含能油墨。结果表明 GAP-ETPE 质量分数 20%(与 F2311 质量比 1∶4)时混合粘结剂相容性与力学性能最优;纳米 Al/CuO 使 GF 分解温度分别提前 32.9 ℃ 与 89.0 ℃;在 AP/GF-MICs 模型推进剂中,Al/CuO 质量分数由 10% 增至 40% 时平均燃烧速率提升 293%、到达 Pmax 时间缩短 71%,证明 GF-MICs 可显著提高推进剂反应活性与燃烧速率。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……