
氨既是化肥和化工的基础原料,也被视为潜在的无碳氢能载体。目前工业上主要采用 Haber-Bosch 工艺,在高温(约 425°C)和高压(100–150 bar)下,以熔铁催化剂将 N₂ 与 H₂ 转化为 NH₃。该工艺成熟但能耗巨大,且与化石燃料制氢深度绑定,碳排放主要来源于氢源。
Ru 基催化剂在较低温度和压力下活性高于传统铁基催化剂,但成本高、寿命短,并在高氢分压下易发生氢中毒。膜反应器通过选择性移除产物 NH₃,打破热力学平衡限制,使反应在更温和的条件下获得更高转化率。结构化催化剂载体,如周期性开孔结构(POCS)和三重周期性极小曲面(TPMS),具有高比表面积、低压降、良好传质和自支撑特性,与增材制造天然契合。本工作首次将 TPMS gyroid 结构化催化剂与 Cu 改性碳分子筛(Cu-CMS)膜集成,系统考察了膜反应器的氨合成性能。
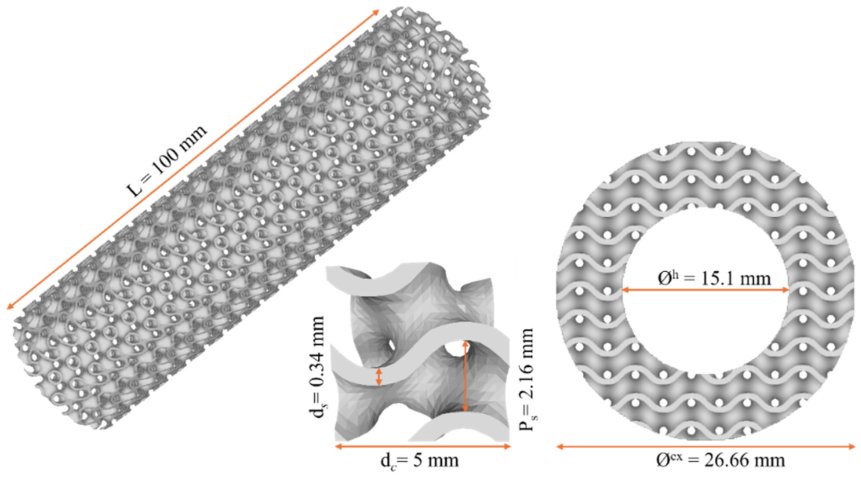
图1(对应原文 Fig.1):gyroid 支撑体渲染图与单胞结构,外径 26.66 mm,中心孔径 15.1 mm,长度 100 mm,单元尺寸 5 mm,片径 0.34 mm,孔隙率 70%。
支撑体采用镍基合金 IN625,通过激光粉末床熔融(LPBF)成型。打印件为圆柱形,外径 26.66 mm,长 100 mm,中心预留 Φ15.1 mm 通道用于安装 CMS 膜。gyroid 单元尺寸 5 mm,片径 0.34 mm,孔径 2.16 mm,比表面积 4.3 mm⁻¹,整体孔隙率 70%。光学测量显示实际尺寸与 CAD 模型偏差很小,说明 LPBF 能够可靠复制这种复杂几何。
催化活化采用 Johnson Matthey 提供的 2.5 wt% Ru 基粉末配制浆料:以 PVA 为流变改性剂、甘油为分散剂、去离子水为溶剂,球磨 24 h 后得到接近牛顿流体行为的浆料,便于在复杂多孔结构中均匀涂覆。支撑体经丙酮/水超声清洗、120°C 干燥、900°C 空气煅烧 6 h 后,采用浸渍-旋涂组合工艺负载催化剂,重复约 11 次至负载量约 6 g·cm⁻³,最后在 500°C 煅烧 6 h。
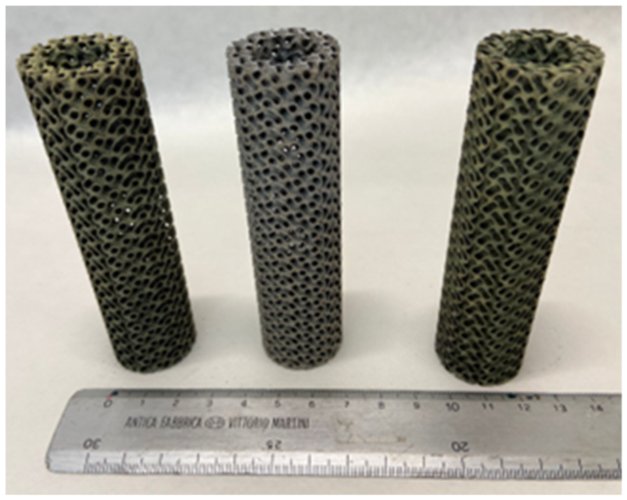
图2(对应原文 Fig.3):裸 gyroid 支撑体(中)与两侧 Ru 基催化剂活化后的支撑体实物对比。
碳分子筛膜由 Novolac 酚醛树脂前驱体溶液通过浸渍法涂覆在多孔 α-Al₂O₃ 管外壁,经 90°C 聚合、550°C 氮气碳化 2 h 得到。为增强对 NH₃ 的选择性吸附与传输,前驱体溶液中掺入 0.1 wt% Cu²⁺。膜两端通过 Swagelok 接头与石墨环密封,一端封闭、一端连接法兰。
反应器为 Inconel 容器(外径 33 mm,内径 29 mm,长 300 mm),内部垂直堆叠两段 10 cm 的 TPMS 催化剂,总活性长度 20 cm;CMS 膜置于中心通道并密封于顶部法兰,总膜长约 21 cm。反应气流从底部进入,吹扫气从顶部经内毛细管进入膜内,与渗余物流同向流动。系统配置压力、温度、流量多点监测,并采用微气相色谱在线分析气体组成。
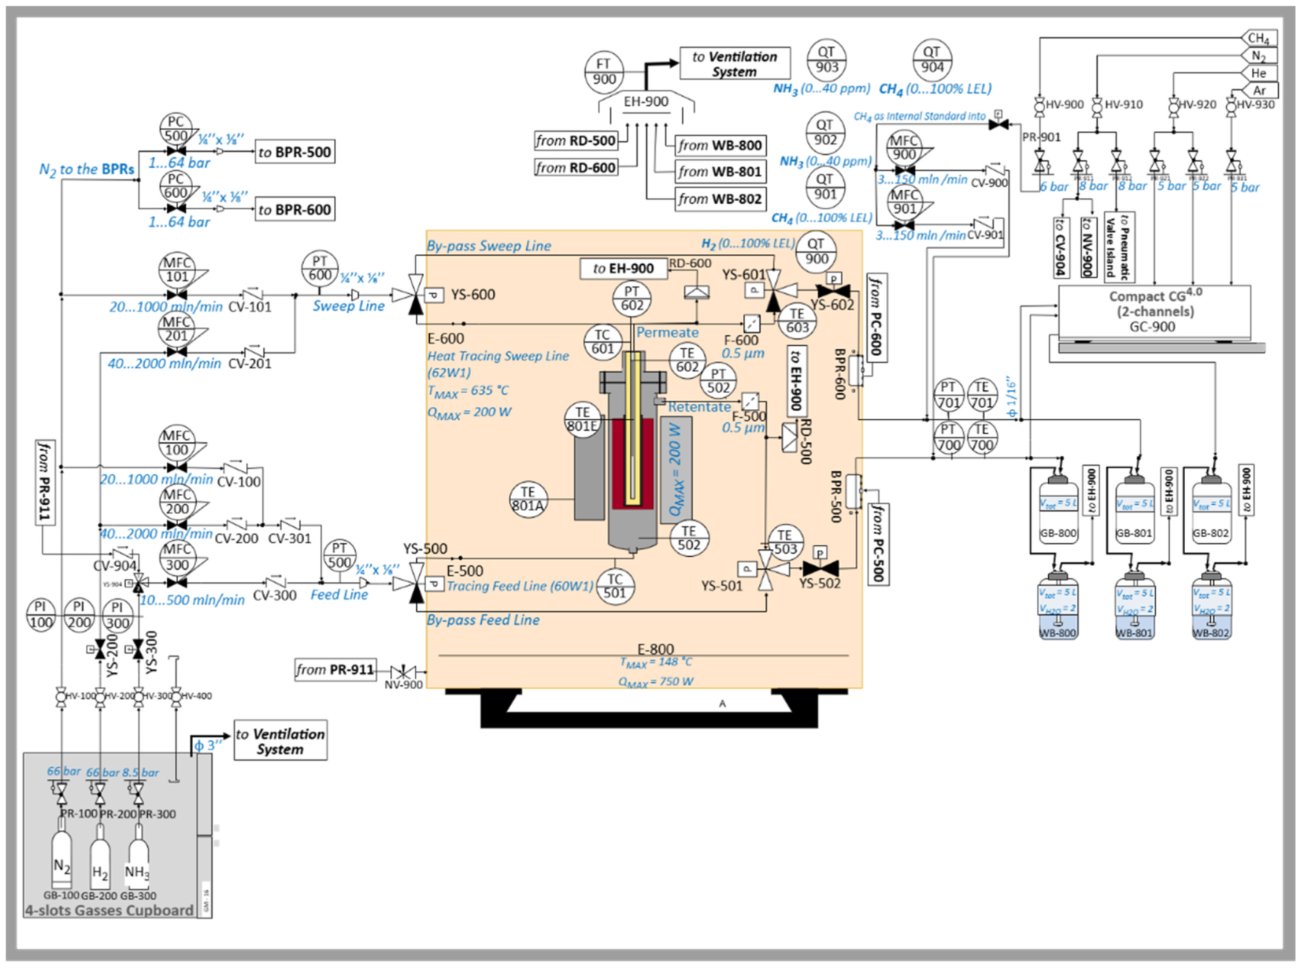
图3(对应原文 Fig.5):结构化催化剂反应器(SCR)/结构化催化剂膜反应器(SCMR)实验装置 P&ID。
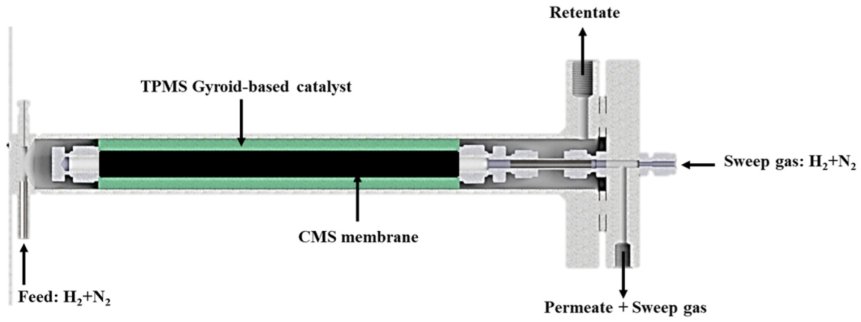
图4(对应原文 Fig.6):管式膜反应器内部剖面,显示 TPMS 催化剂支撑体与中心 CMS 膜的相对位置。
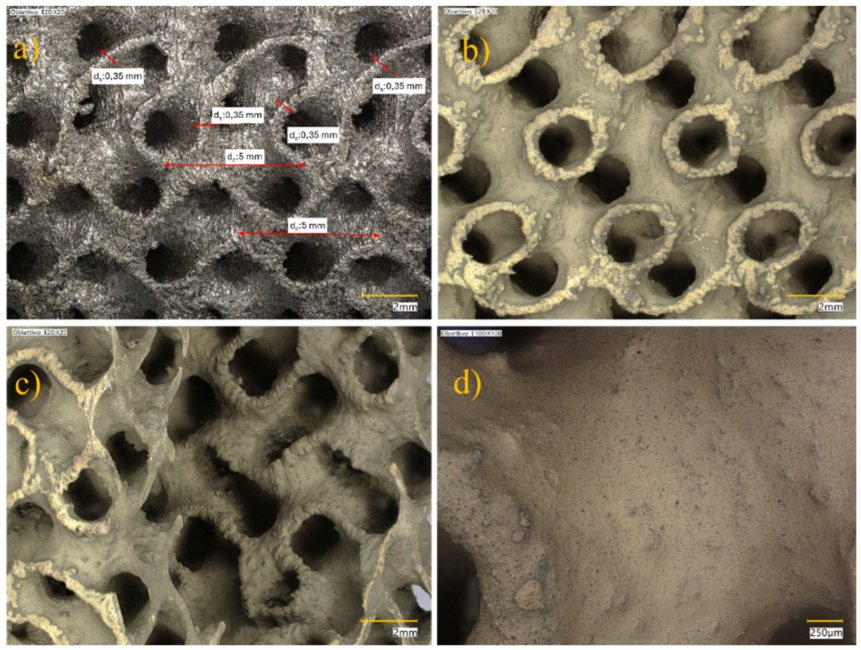
图5(对应原文 Fig.7):gyroid 支撑体表面光学 / SEM 照片:(a)打印态外表面;(b)活化后外表面;(c)中心孔活化区;(d)外表面放大。
单气与混合气渗透实验表明,H₂ 渗透通量远高于 N₂,且随温度升高呈 Arrhenius 型增长,反映热活化扩散主导的分子筛分机制。NH₃ 渗透则主要受温度控制的吸附-扩散机制主导,随温度升高而下降。在 H₂:N₂ = 1.5:1、模拟 40% 转化率的三元混合气中,竞争吸附使 H₂/N₂ 分离因子低于理想选择性,但膜仍保持良好完整性。
结构化催化剂反应器(SCR)中的活性测试显示,温度升高加快反应动力学,但超过平衡限制后 NH₃ 产率下降;提高压力则有利于平衡向产物移动。与传统化学计量比 H₂:N₂ = 3:1 相比,欠化学计量比 2:1 在大部分条件下表现出更高的 NH₃ 产率,这是因为在较低 H₂ 分压下 Ru 催化剂的氢中毒减轻,N₂ 活化增强。WHSV 考察则表明,低空速有利于高转化率,高空速有利于高产率,为膜反应器实验选择低 WHSV 提供了依据。
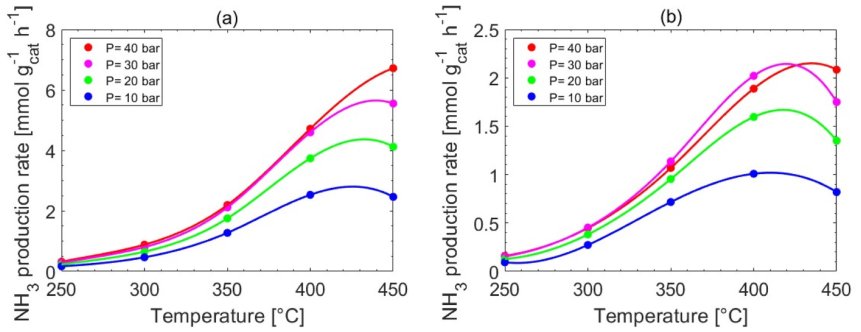
图6(对应原文 Fig.10):WHSV = 2862 mLₙ·g_cat⁻¹·h⁻¹ 时,不同 H₂:N₂ 进料比下 NH₃ 产率(a、b)与 H₂ 转化率(c、d)随温度和压力的变化。
在结构化催化剂膜反应器(SCMR)中,吹扫比 SW(吹扫气/进料流量比)是调控膜两侧分压梯度的关键。低温低 SW 时,反应受动力学限制,吹扫气稀释反而降低产率;随着温度升高,膜原位移除 NH₃ 的效益显现。在 400°C、40 bar、SW = 4 条件下,SCMR 相较于 SCR 的 H₂ 转化率提高 83.4%,NH₃ 产率提高 76.9%,NH₃ 收率提高 53.4%。
在 450°C、40 bar 时,SW = 10 使 NH₃ 产率达到 5.81 mmol·g_cat⁻¹·h⁻¹,是 SCR 的 2.62 倍,NH₃ 回收率 84%。此时 H₂ 转化率超过对应热力学平衡值约 15–30%,充分说明膜原位分离推动了平衡移动。研究同时指出,高 SW 会牺牲有效停留时间,在接近平衡时反而降低产率,因此 SW = 4 在 400°C、40 bar 附近代表了反应与分离的良好折中。
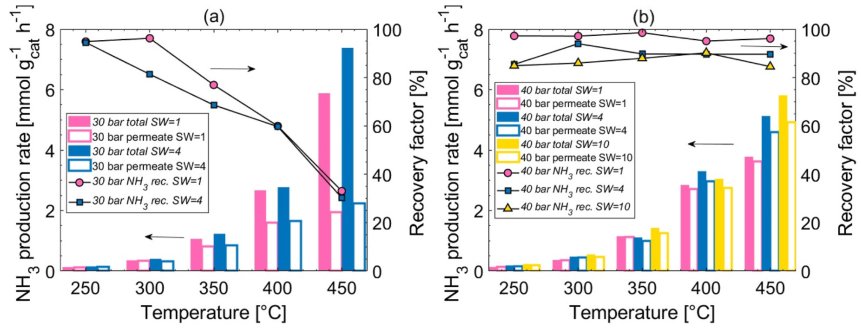
图7(对应原文 Fig.16):结构化催化剂膜反应器(SCMR)与传统反应器(SCR)在不同温度、压力、SW 下的总 NH₃ 产率与回收率对比。
本研究使用 LPBF 成型金属 gyroid 支撑体,核心优势在于复杂自支撑晶格的一次成型与精确几何控制。对于陶瓷、金属氧化物或聚合物基催化剂载体,DIW 浆料直写同样能够实现类似的 gyroid、Schwarz P、金刚石等 TPMS 晶格结构,且更适合水基或有机浆料体系,设备投资和材料选择更为灵活。
DIW 在制备此类结构化催化剂时的关键挑战与这篇工作高度相通:一是浆料流变必须同时满足挤出流动性与沉积后形状保持;二是复杂多孔结构需要稳定的路径规划与层间对位;三是后处理(干燥、脱脂、烧结/固化)需匹配浆料体系以避免开裂和变形;四是若将催化活性相前驱体混入浆料,还需考虑料路兼容性与批次一致性。铂邦科技在 DIW 整机、挤出模块及配套工艺开发方面可提供相应支持。
本文解读了一项将 3D 打印 TPMS gyroid 结构化催化剂与 Cu-CMS 膜集成用于氨合成的研究。实验结果表明,在 400°C、40 bar、SW = 4 条件下,膜反应器相对于传统结构化反应器可将 H₂ 转化率、NH₃ 产率和 NH₃ 收率分别提升 83.4%、76.9% 和 53.4%,证明结构化载体与原位分离的组合能够有效强化低温低压氨合成。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,软硬件全栈自研,内置网格、晶格、TPMS 等复杂结构的生成与打印代码,可根据催化剂载体、吸附剂、反应器等需求提供定制化打印方案与工艺参数开发。
除整机与定制开发外,铂邦科技还提供料筒、针头、挤出模块等全链条通用配件,兼容不同品牌 DIW 设备,并支持产线升级与专用工装设计。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……