
固定床反应器使用粉末或颗粒催化剂时,常面临空速低、压降大、放热反应易形成热点等问题。蜂窝状整体式反应器由于通道密集、内表面积大、压降低,成为汽车尾气处理等领域的主流选择。传统整体式催化剂通常由廉价陶瓷基体、作为粘结剂的二次涂层和活性催化物种三层组成,活性相需通过反复浸渍、涂覆或渗透引入,工艺冗长且重复性差。
增材制造特别是 DIW 浆料直写,能够根据需求定制通道几何、孔径、孔隙率及比表面积,有望突破传统成型在形状与表面-体积比上的限制。然而,多数报道仍需后续浸渍或涂覆步骤来实现催化功能化,仍需多次热处理。本工作提出将 Co 活性相前驱体直接掺入 YDZ 陶瓷浆料,通过 DIW 共打印与单步共烧结,直接获得 Co-ZrO₂ 整体式催化剂,并将其用于乙醇水蒸气重整制氢反应。
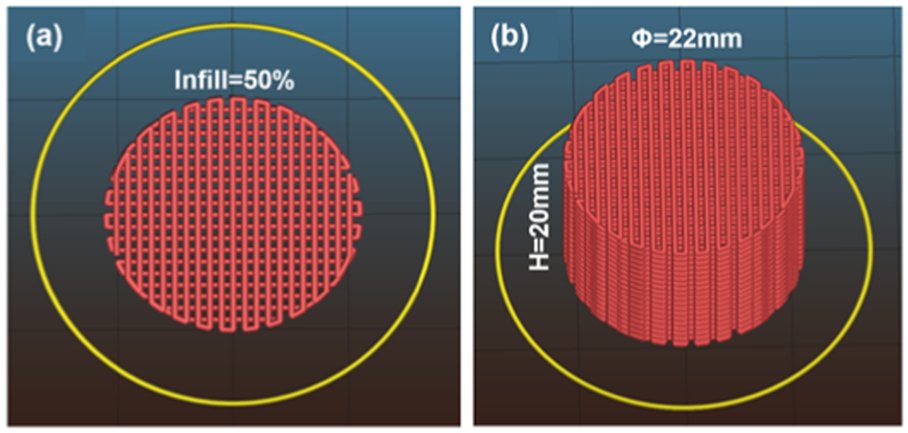
图1(对应原文 Fig.1):矩形网格整体式催化剂的 CAD 模型,(a)顶视图显示 50% 填充率,(b)整体尺寸 Φ22 mm × H20 mm 的透视图。
研究选用含 3 mol% 氧化钇的部分稳定氧化锆粉末(Tosoh TZ-3YB-E,文中称 YDZ)作为催化剂载体,以四水合醋酸钴作为 Co 源。粘结体系采用 Pluronic F-127 水凝胶:将 32 wt% Pluronic F-127 与 68 wt% 去离子水在双不对称离心混合机中混合 10 min,随后在 4°C 下静置 24 h,得到液态凝胶。
将 YDZ 粉末与不同含量的四水合醋酸钴加入凝胶中,再次离心混合,控制总固含量为 70 wt%,配制出金属钴名义含量分别为 0、3.0、5.0 和 7.0 wt% 的四种浆料,分别记为 YDZ、3Co-YDZ、5Co-YDZ 和 7Co-YDZ。随 Co 含量增加,浆料中醋酸钴比例上升,氧化锆比例相应下降。
打印在 CIM-UPC 制造的挤基 3D 打印原型机上完成。先用 Solidworks 设计矩形网格整体式结构,再使用 Slic3r v1.3.0 生成逐层路径。浆料装入 10 cm³ 聚合物注射器,搭配 Nordson-EFD 喷嘴,最小内径约 580 μm。打印参数为:填充率 50%,打印速度 4 mm·s⁻¹,在聚合物基板上逐层沉积。
湿坯干燥采用分阶段控湿:先在相对湿度 95% 的密封箱中放置 48 h,再转入 75% 湿度干燥器 48 h,最后在室温下至少干燥 24 h,以减少因收缩不均导致的开裂或分层。随后进行单步热处理:空气气氛下以 1.5°C·min⁻¹ 升温,在 200°C 保温 1 h、450°C 保温 1 h、600°C 保温 2 h,再以 1.5°C·min⁻¹ 降温。该程序同时完成醋酸钴分解、有机粘结剂脱除和陶瓷颗粒烧结。
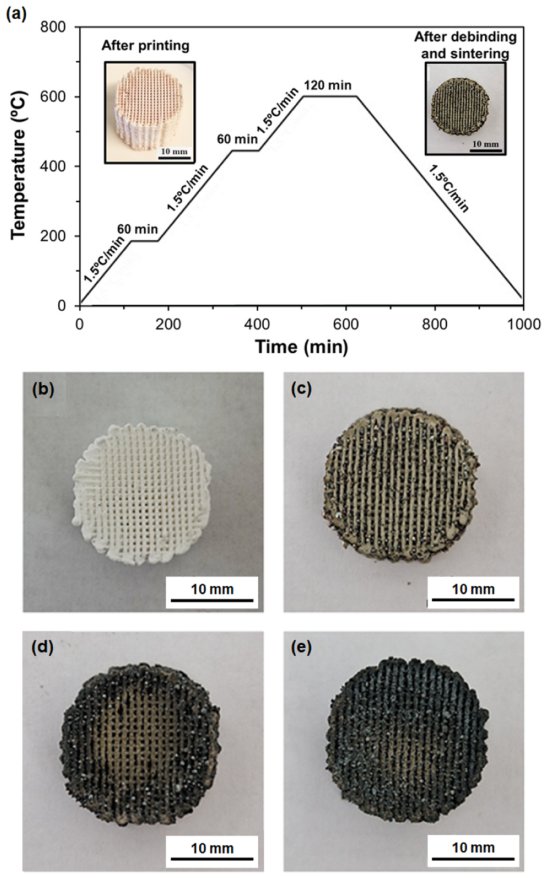
图2(对应原文 Fig.5):(a)单步热处理曲线;(b-e)烧结后 YDZ、3Co-YDZ、5Co-YDZ、7Co-YDZ 整体式催化剂实物照片。
陶瓷浆料要满足 DIW 要求,需在高剪切挤出时具有良好流动性,沉积后又能快速恢复固态以维持形状。流变测试显示,所有浆料均呈剪切变稀行为:粘度随剪切速率升高而下降,Ostwald-de Waele 幂律指数 n 均小于 0.4。增加 Co 含量使流动一致性参数 k 升高,低剪切速率下粘度增大。
振幅扫描显示,在线性粘弹区所有浆料的储能模量 G' 均高于 10⁵ Pa,处于可打印范围。屈服应力随 Co 含量增加而降低,其中 7Co-YDZ 的屈服应力最低,虽然仍可打印,但在大尺寸打印中可能因自支撑能力不足而影响结构完整性。三区间触变性测试(3ITT)表明,经历高剪切后各浆料均能快速恢复,G' 恢复率分别为 31%、30%、37% 和 45%,说明沉积后形状保持能力良好。
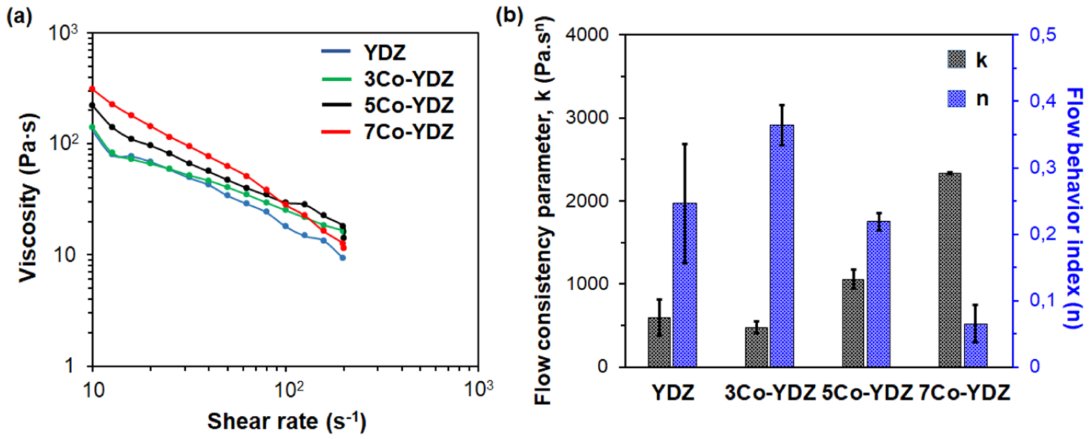
图3(对应原文 Fig.3):(a)不同 Co-YDZ 浆料粘度随剪切速率变化曲线;(b)流动一致性参数 k 与流动行为指数 n。
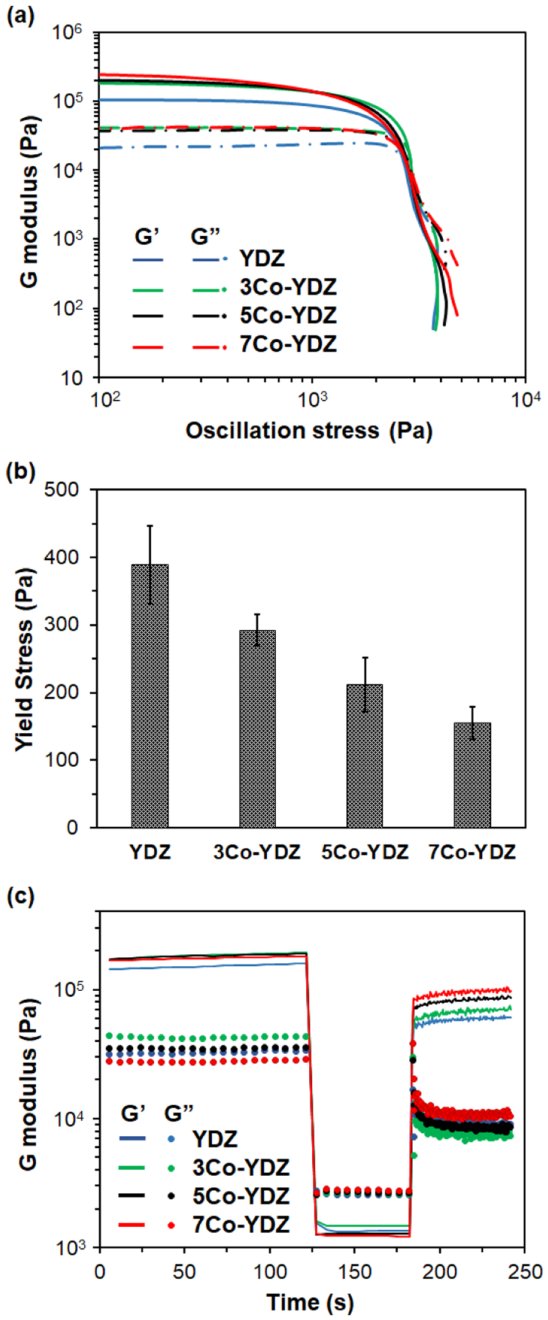
图4(对应原文 Fig.4):(a)振荡应力对储能模量 G' 和损耗模量 G'' 的影响;(b)屈服应力;(c)3ITT 形状保持能力。
烧结后 YDZ、3Co-YDZ 和 5Co-YDZ 的体积收缩率相近,7Co-YDZ 约低 10%,这是因为 7Co 配方中需要加入超过 40 wt% 的醋酸钴前驱体,烧结时分解失重约 70%,留下大量封闭孔隙,抑制了整体收缩。表面形貌观察发现,随 Co 含量增加,丝材表面出现直径 50–200 μm 的深色半球形大颗粒,EDS 面扫证实其为富 Co 区域。
Raman 光谱在这些颗粒处检测到尖晶石 Co₃O₄ 特征峰;XRD 显示,3Co-YDZ 主要为四方相氧化锆并含少量单斜相,随 Co 含量增加,Co₃O₄ 衍射峰强度明显增强。XPS 表面分析进一步表明,烧结后表面 Co 含量(4.6–9.3 wt%)高于浆料名义配比,说明 Co 阳离子在烧结过程中向表面偏析,形成了 Co 富集表面,这对催化活性有利。
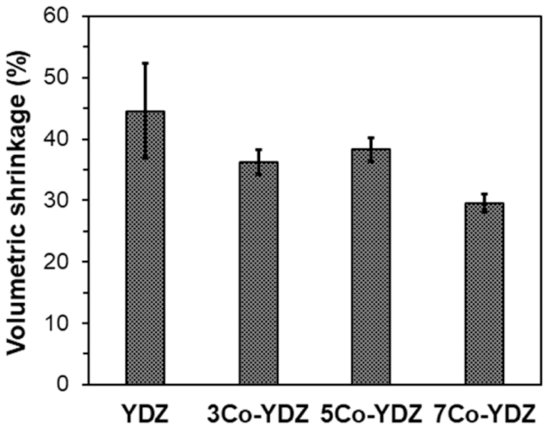
图5(对应原文 Fig.7):不同 Co 含量整体式催化剂烧结后的体积收缩率。
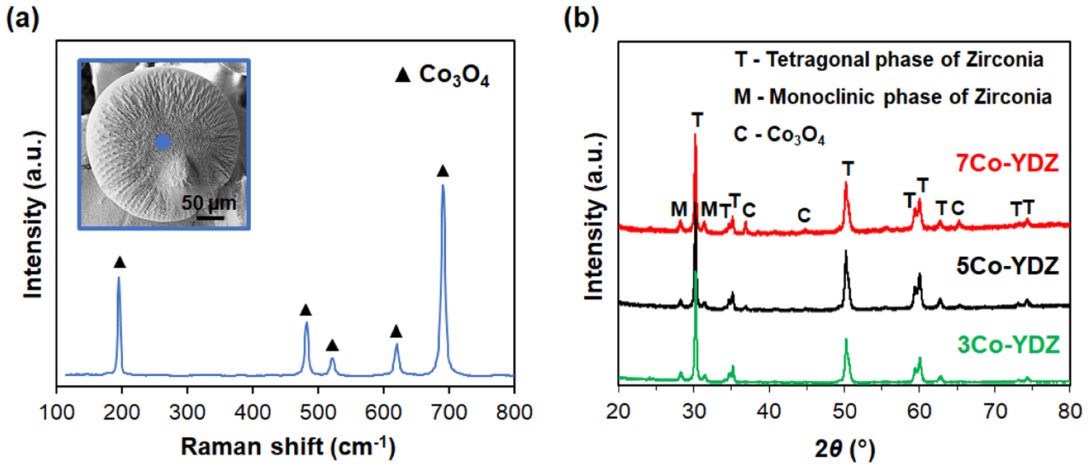
图6(对应原文 Fig.8):(a)样品表面颗粒的 Raman 光谱;(b)3Co-YDZ、5Co-YDZ、7Co-YDZ 的 XRD 图谱。
STEM-EDS 与 HR-TEM 观察 5Co-YDZ 样品发现,100–200 nm 的 YDZ 颗粒表面负载着 5–15 nm 的 Co₃O₄ 纳米颗粒,晶面间距分别对应 Co₃O₄ (311)、(200)、(220) 和 YDZ (111)。这种纳米级分散为催化反应提供了充足的活性位点。
乙醇水蒸气重整测试中,Co 含量越高,低温活性越好。5Co-YDZ 在 200–600°C 范围内表现出最高的 H₂ 产率;7Co-YDZ 在 250°C 即可实现约 96% 的乙醇转化率,但在 350°C 以上 H₂ 产率反而低于 5Co-YDZ。综合来看,5Co-YDZ 在打印性、结构完整性与催化活性之间取得最佳平衡,在 300–600°C 实现完全乙醇转化,600°C 时 H₂ 产率达到 0.90 mmol H₂·g_cat⁻¹。
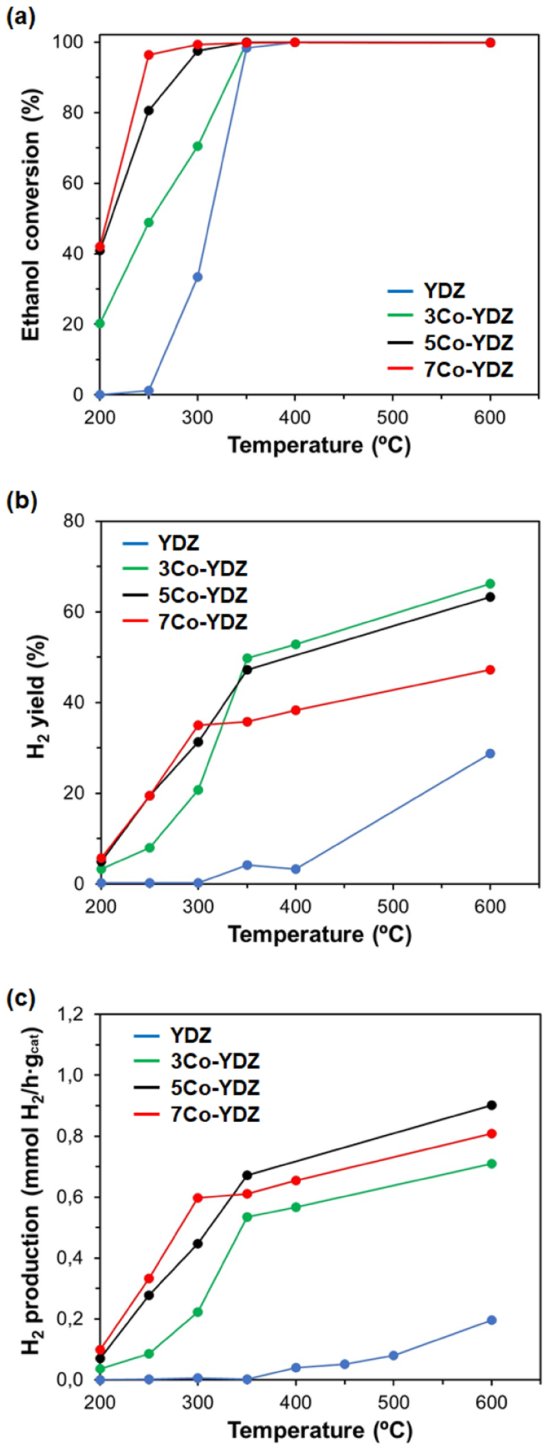
图7(对应原文 Fig.11):(a)乙醇转化率、(b)H₂ 产率、(c)H₂ 生产速率随反应温度的变化。
从工艺落地角度看,这项工作的关键参数对 DIW 设备选型具有参考价值:浆料固含量高达 70 wt%,需要挤出系统具备足够的推力和稳定的流量控制;580 μm 喷嘴配合 4 mm·s⁻¹ 速度属于中低速、中等线宽区间,对运动控制精度要求适中;矩形网格路径强调层间对位与 Z 轴重复精度;分阶段控湿干燥则提示设备环境控制对防止开裂的重要性。
此外,将金属盐前驱体直接混入陶瓷浆料实现"原位"负载,省去了后续浸渍步骤,这对 DIW 设备的材料兼容性提出了要求:料筒、针头、密封件需耐受水基浆料及醋酸钴等前驱体,且不引入污染。若要在类似体系上放大或更换活性金属,挤出系统的可清洗性和模块化设计同样值得考虑。
本文系统解读了 Co-ZrO₂ 整体式催化剂的 DIW 直写制备路线:通过将 Co 前驱体直接掺入 YDZ 陶瓷浆料,实现了催化剂载体与活性相的一体化共打印,再经单步 600°C 热处理完成脱脂、分解与烧结,显著缩短了传统多步制备流程。5Co-YDZ 配方在打印性、结构完整性与乙醇水蒸气重整活性之间达到了良好平衡。
铂邦科技聚焦 DIW 浆料直写 3D 打印设备的研发与制造,可针对陶瓷、金属氧化物及复合浆料体系提供标准化打印整机、挤出模块与工艺技术服务。无论是高固含量陶瓷浆料的稳定挤出,还是复杂网格 / 整体式结构的逐层成型,均可围绕具体材料体系进行设备与工艺参数匹配。
同时,铂邦科技也提供从料筒、针头、挤出模块到整机定制的全链条通用配件,兼容市场上主流 DIW 设备,并支持老旧产线的功能升级与专用工装开发。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……