
含能材料的燃烧性能,很大程度上由块体内组分的空间分布决定。传统工艺靠均匀混料来稳定性能,却很难在同一个药柱里让不同区域呈现不同配比。铝粉掺入炸药后,会通过铝与爆轰产物(NOx、COx、H2O)的二次反应显著提升能量输出,这是含能材料领域公认的有效增能手段;但 Al/O 比和微观结构直接决定燃烧行为与能量释放。过去的研究多通过调配方来改变整体 Al 含量,却发现随铝含量升高,压力输出与燃速反而下降——既想增能、又不想牺牲燃烧可控性,是个长期矛盾。能不能把“哪里多含一点铝、哪里少一点氧化剂”直接设计进结构?3D 打印直写为这个问题提供了一条新路——把组分当成像素一样在块体内排布。
炸药的能量输出,很大程度取决于块体里组分怎么分布。铝在含能体系里扮演双重角色:一方面,铝与爆轰产物发生二次反应放出大量热,显著提升能量密度;另一方面,过量铝会以固态 Al₂O₃ 形式残留在产物中,既消耗氧又拖慢燃烧波传播,使燃速和压强输出下降。这个“增能”与“降速”的矛盾,单靠均匀混合无法化解,必须从结构设计上把组分在空间上分开。梯度结构的关键,正是让组分沿某一方向连续变化,从而把能量释放的“位置”也设计出来。
这项研究用约 20 微米的 HMX 和约 5 微米的铝粉做原料,以乙酸乙酯和醋酸丁酯 2:1 混合做溶剂,30 ℃ 溶 4 小时让粘结剂分散开,再 30 Hz 球磨 5 分钟得到 HMX/Al 基油墨。铝粉容易团聚、HMX 密度大容易沉,分散均匀是直写不堵针、不偏析的前提;球磨时间过短混合不均,过长又可能使敏感炸药因机械能输入过量而引入安全风险,因此 5 分钟是在可分散性与安全性之间取的折中。研究系统比较了铝含量 10%、20%、30% 三种配方的流变与燃烧行为。
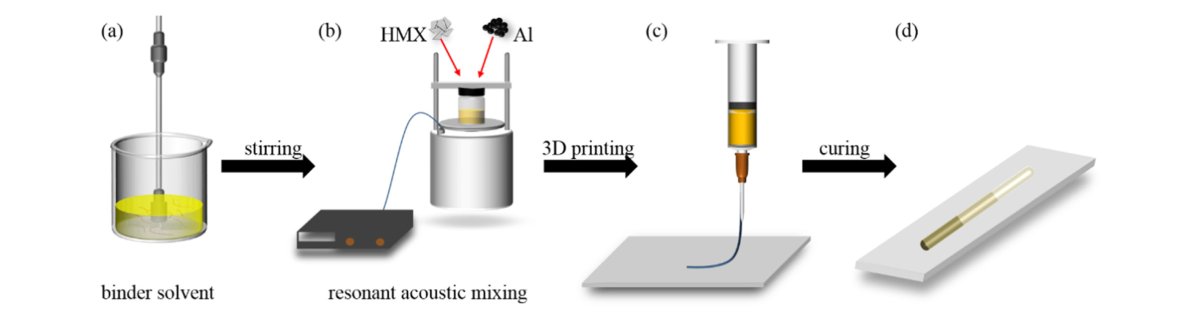
图1(对应原文 Fig.1):梯度结构 HMX/Al 线条的 3D 打印工艺流程示意
流变测试显示这油墨剪切变稀:静止时够稠能自支撑,一受剪切就变稀好挤出——这正是 DIW 直写要的流变窗口。10%、20%、30% 三种铝含量都测了,铝越多,粘度走势越明显:铝粉的片状/球状颗粒增加了体系内摩擦与网络结构,使低剪切粘度抬升。对设备而言,这种“高静态粘度 + 低动态粘度”的组合意味着打印头要在启停瞬间提供足够压力突破屈服点,又在稳定挤出段维持低波动,否则剪切变稀体系极易涌料或断丝。
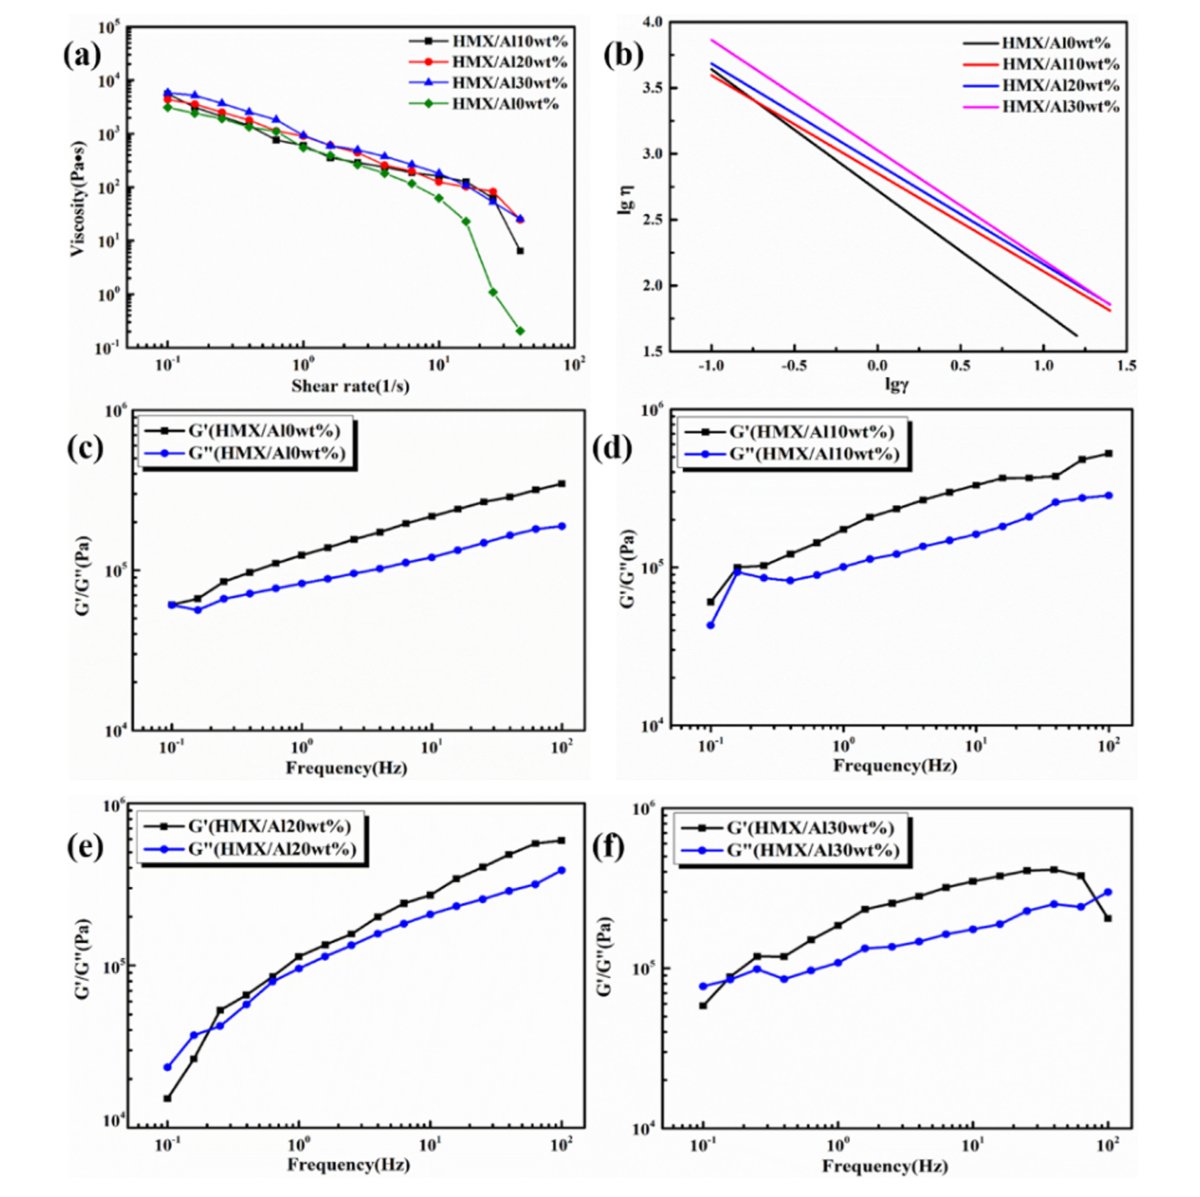
图2(对应原文 Fig.2):HMX/Al 基油墨的流变特性(表观粘度-剪切速率、剪切储能模量等)
作者先建模,再用 3D 打印分别做出梯度结构的 HMX/Al 线条和柱体。SEM 看线条内部 HMX 和铝粉分布均匀、没有裂纹;铝含量从 10% 提到 30%,颗粒堆积状态也分得清。只要油墨流变窗口稳,梯度结构就能在打印路径上逐层“编”出来——不同配比的油墨可以按空间坐标分配,形成沿某一方向连续变化的组分场,这是传统浇铸或模压完全做不到的。也正是这种可控的组分场,为后续燃烧波形的设计提供了物理基础。
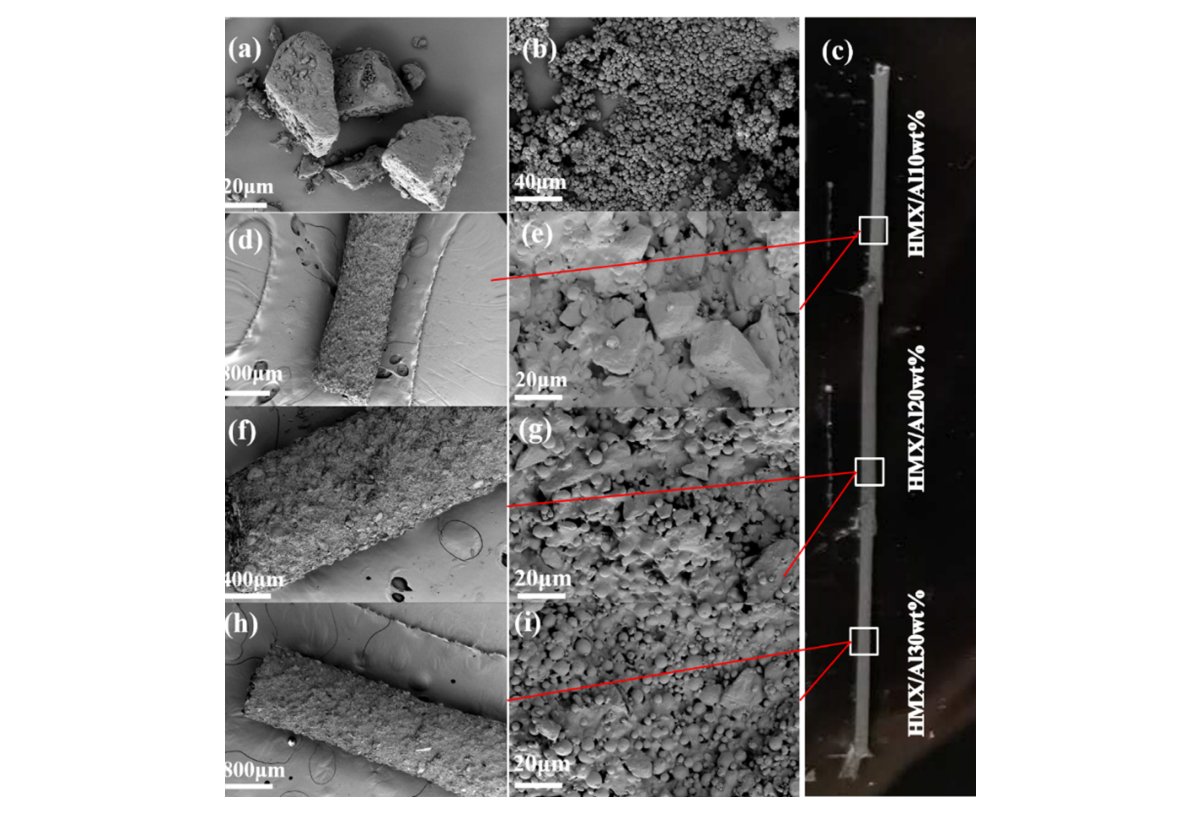
图3(对应原文 Fig.3):原料 HMX、Al 粉及梯度结构 HMX/Al 线条的 SEM 形貌
含能油墨密度大、颗粒硬,对设备有两道硬要求:一是压力响应快、波动小,否则剪切变稀体系在启停瞬间会涌料或断丝;二是针嘴和料筒扛得住高固含量的磨损和静压。梯度结构还要求在同一条路径上连续换不同配比的油墨,靠的是多料筒或在线混料模块的精度——若用多料筒切换,需保证切换点组分过渡平滑、无混料污染;若用在线混料,则对计量泵的配比精度要求极高。此外,含能体系的工艺安全不允许妥协:设备最好具备本质安全设计,料路可快速拆洗、无死角残留。
DSC 看热分解:加了铝的复合体系放热峰和纯 HMX/PVDF 不一样,说明铝改了热行为。铝含量 10%→30% 时,二次反应热从 196.5 J/g 跳到 1644.8 J/g,燃速却从 14.6 mm/s 降到 12.0 mm/s。一个升、一个降,但都能靠配比单独定。这说明梯度结构的关键价值不在“平均组分”,而在“组分分布”:把高铝区放在能量需要释放的位置、低铝区放在需要控制燃烧波的位置,就能在不牺牲整体燃速的前提下把能量密度顶上去。
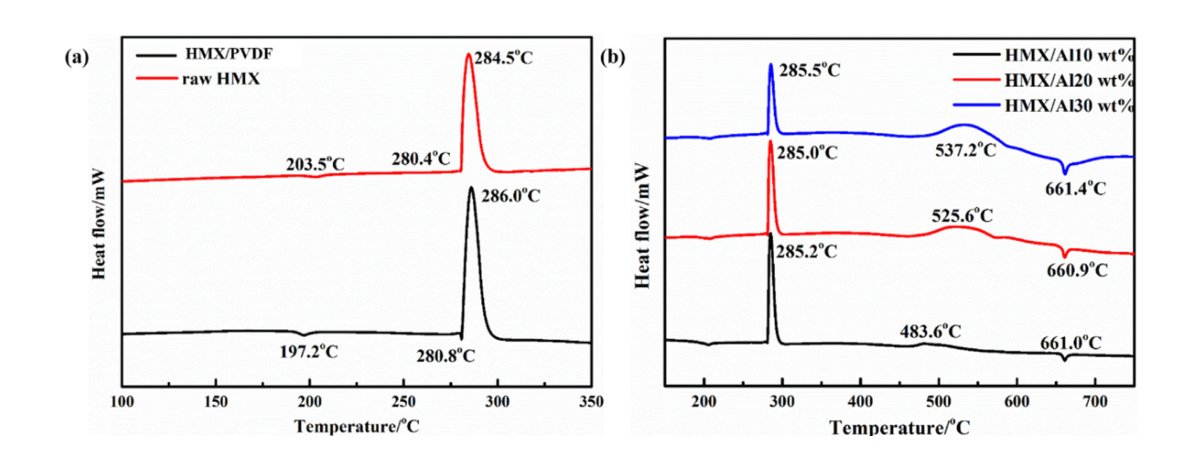
图4(对应原文 Fig.4):原料 HMX、HMX/PVDF 及不同 HMX/Al 墨水的 DSC 曲线
燃烧实验里,梯度结构各组分区的燃速都比普通均匀 HMX/Al 高,整体燃速随组分比例变。激光点火柱体的压力输出是梯度演化的——说明组分分布真的能变成压力-时间曲线的形状。这对脉冲发动机、微型推力器这类对燃烧波形敏感的应用尤其有意义:过去要靠反复试配方逼近目标压强曲线,现在可以从结构设计反推组分分布。
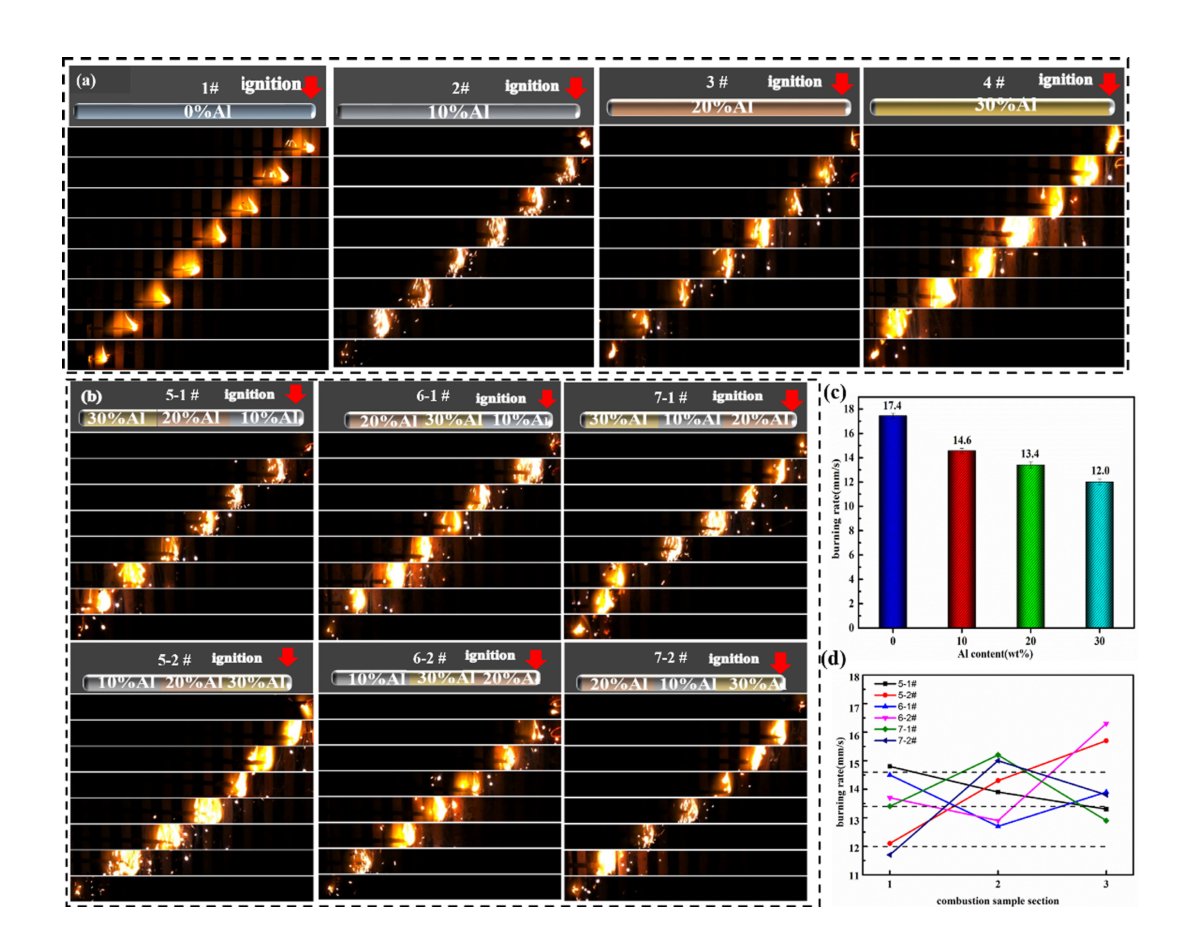
图5(对应原文 Fig.5):不同 Al 含量(0/10/20/30 wt%)及梯度结构 HMX/Al 的燃烧性能
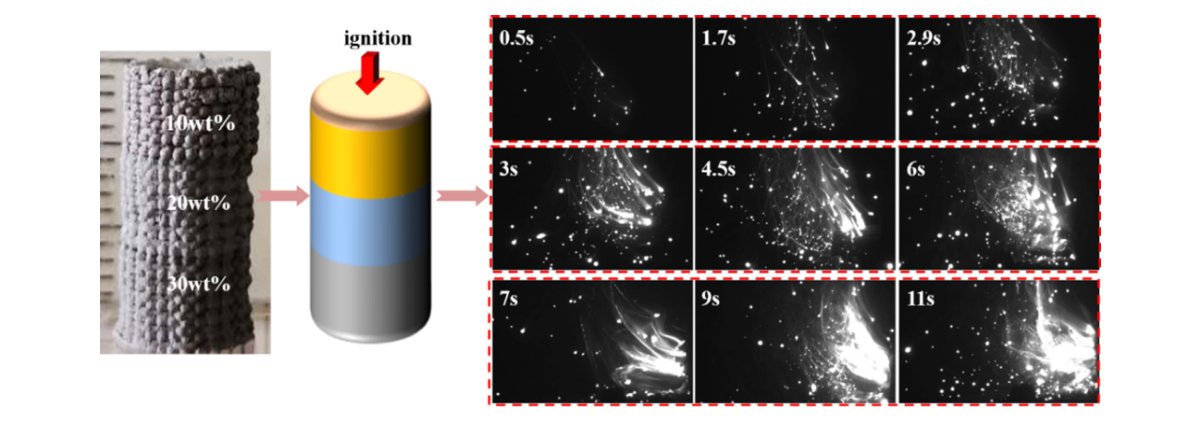
图6(对应原文 Fig.6):梯度结构 HMX/Al 柱体的燃烧过程
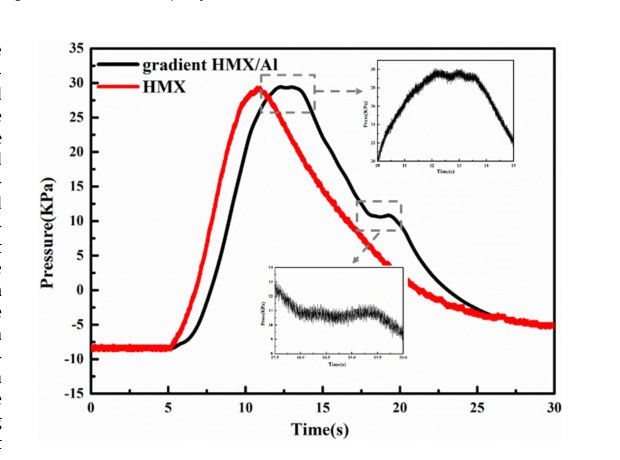
图7(对应原文 Fig.7):梯度结构 HMX/Al 柱体压力输出随燃烧时间的演化
这项工作的价值在于证明了“组分梯度可打印、可调控”,但仍有一些待补的环节:一是梯度分辨率受打印层厚与针头直径限制,更细的组分场需要更小线宽与更稳的流变;二是铝的二次反应效率高度依赖局部氧平衡与环境,实际发动机内的燃速-能量关系还需结合具体装药几何验证;三是从线条、小柱体走向工程化装药,批次一致性与工艺放大是绕不开的门槛。后续若把 HMX/Al 与其它功能填料做多组分梯度,空间会更广。
本文展示了从油墨分散、流变调控到梯度结构直写成型的完整技术链,说明 3D 打印不仅能成型复杂几何,更能把组分梯度直接设计进含能块体。铂邦科技专注DIW 浆料直写设备研发制造,配套 DLP 光固化复合成型模块,可针对含能、陶瓷、催化等体系的油墨特性,提供标准化打印整机、压力挤出系统与专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们也提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……