
酚醛树脂(Phenolic Resin / Phenoplast)是工业史上第一种被人工合成并规模量产的塑料,自 1907 年贝克兰(Baekeland)制得电木以来,就靠着耐化学、阻燃与热稳定等特质,在电子、汽车、建筑等行业扎根。但这种"百年老牌树脂"长久与 3D 打印绝缘——它必须依赖高温高压才能成型,传统 SLA 光固化体系顶多打印酚醛的薄层光刻胶,或以别的聚合物为基的酚醛复合材料,分辨率与力学表现都受限。维也纳理工大学 Liska 课题组联合 Cubicure 公司,2022 年在 Polymer Chemistry 上发表的工作,首次让纯酚醛树脂走通光化学诱导缩聚的 3D 打印:借助 Hot Lithography(热光固化)路线,配合 TOMDA(三聚甲醛二乙酸酯)这类新型均相固化剂,在 80℃–90℃ 区间内完成"边打印边固化、固化同步排水"的连续过程,最终 3D 打印件拉伸强度约 63 MPa、断裂延伸率约 3%,反超同体系模压件。这项研究与 DIW 浆料直写同样可互通——它把"配方—温度—水/挥发物管理"这一组参数做了系统化拆解,几乎能原样迁移到 DIW 陶瓷或金属浆料里"水分—高沸点溶剂—反应性树脂"的三元耦合优化。
酚醛树脂的成型瓶颈,根子落在它的化学结构与反应机理上。它由酚类与甲醛在酸或碱催化下经缩聚反应生成,按酚/醛摩尔比分成 resoles(碱性催化,摩尔比<1,常温低粘度)与 novolaks(酸性催化,摩尔比>1,50–120℃ 熔融)两类。novolaks 必须另加固化剂(CA)才能交联,最常用六亚甲基四胺或多聚甲醛(PF),靠受热释放甲醛来完成缩聚。反应每推进一阶就脱出一份水,温度一旦越过 100℃,水蒸气大量冒出便在固化树脂内部留下气泡缺陷——传统模压或注塑靠"高温高压"把水强行压在熔体里不让逸出,才得到无泡成品;可一旦撤掉压力这根"拐杖",让树脂在常压 3D 打印,就会陷入水泡满天飞的窘境。
要把它打印出来,须回答两个问题:其一,怎样在低温段(≤100℃)让树脂充分反应、拿到足够转化率?其二,怎样在反应进程中把副产物水"赶出去"又不出气泡?作者给出三条对策:① 用光酸发生剂(PAG)在 UV 光照下分解释放超强酸,催化 novolak 的酸催化固化;② 用 Hot Lithography 把材料槽、刮刀与构建平台全部加热到 80℃,既降粘度(80℃ 时仅 2–150 mPa·s,远低于室温下的固体或高粘态),又把反应温度压在 100℃ 以下避免沸腾;③ 让光固化逐层发生,每层生成的水可"逃"进树脂槽里尚未固化的部分,随整机打印缓慢蒸发。这套思路对 DIW 几乎能原样复用——DIW 的水基或醇基陶瓷浆料打印后同样要经历"溶剂挥发—粘结剂固化"两步,都涉及水分或有机溶剂从成型件内部向表面迁移,借鉴这种"分阶段反应、分阶段排水"的思路,能让 DIW 件的致密度与层间结合同步提升。
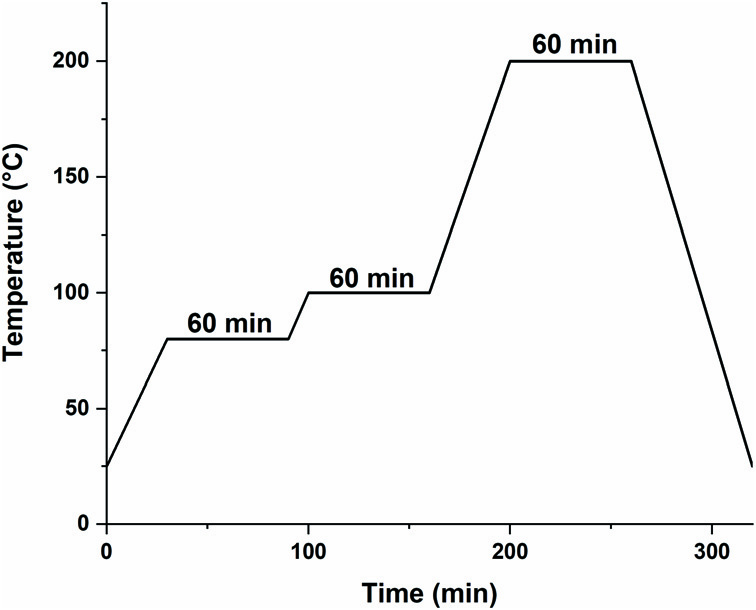
图1(对应原文Fig.1):酚醛树脂3D打印件的阶梯式后固化温度曲线。80℃–100℃先保温60 min(让反应在低于水沸点的温度下充分进行),再升至200℃保温60 min(进一步推进交联),最后自然冷却。这种"逐级升温、慢脱挥发份"的设计正是为了避免100℃附近水蒸气爆沸形成气泡。DIW陶瓷浆料的干燥/脱脂工艺同样要遵循"低温长保温 + 多级升温"的原则,避免溶剂快速排出导致生坯开裂。
多聚甲醛(PF)是酚醛最常用的固化剂之一。实验先把 15 wt% 的 PF 混入 novolak 树脂,以 I-Sb(八面体碘鎓盐型光酸发生剂)作 PAG,用 DSC 与 TG 联用评估热反应活性。原始 novolak 在 280℃ 以下保持热稳定、DSC 无明显放热峰;加入 PAG 后,60℃–80℃ 间出现一个明显低温放热峰(对应 PF 缓慢释出的甲醛与 novolak 的反应),160℃–170℃ 附近出现一个尖锐高温放热峰(PF 大量释放甲醛的爆发性反应)。这一热行为说明 PF 体系在 3D 打印温度区间(80℃ 上下)反应活性偏弱,需要持续保温才能积累足够转化率。
PF 体系的致命伤不在活性,而在非均相性。PF 分子量分布在 120–170 之间、熔点区间 120℃–170℃、室温下是固体;把它与 novolak 在 80℃ 下短时间搅拌混合,PF 并不能完全熔融分散,而是在基体内形成大量微小固体颗粒。这种"颗粒+树脂"结构在打印中带来四个问题:① 粘度不稳定(颗粒分散随温度与搅拌时间变化);② 紫外光被 PF 颗粒散射、单层固化深度难精确控制;③ 固化后微观结构同样不均,SEM 下可见明显颗粒—基体界面;④ 力学测试里 PF 体系的 3D 打印件拉伸强度仅约 31 MPa,明显低于化学均一体系。从反应化学看,PF 在 novolak 基体中只靠"机械混合+局部热扩散"分散,分子级化学键合无法保证,整个固化网络呈"局部过联—局部欠联"的非均相状态,这也正是其玻璃化转变温度(Tg)偏高却力学性能不高的根因。
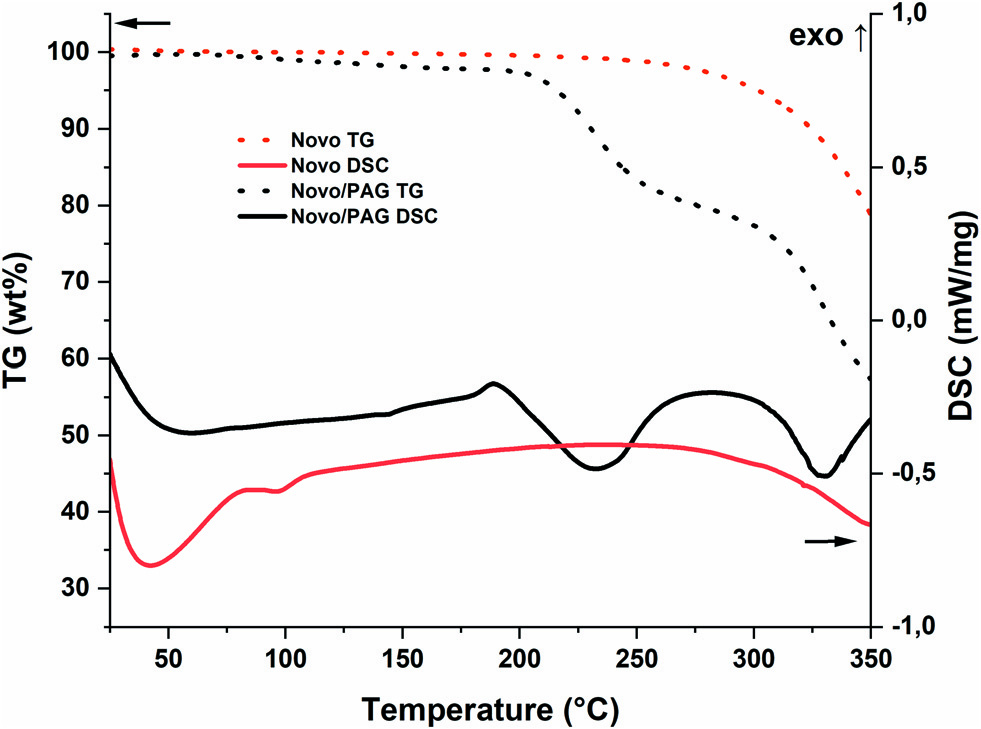
图2(对应原文Fig.2):novolak树脂与PAG(I-Sb)混合前后的TG-DSC同步分析。原始Novo树脂在280℃以下无明显放热,仅在更高温度出现热降解;加入PAG后,60℃–80℃出现PF固化反应的低温放热峰。这一数据是DIW配方优化中"光/热固化剂选型"的典型参考——通过DSC可以快速判断固化剂在目标温度窗口的反应活性,避免在打印温度下反应过慢或过快带来的成型难题。
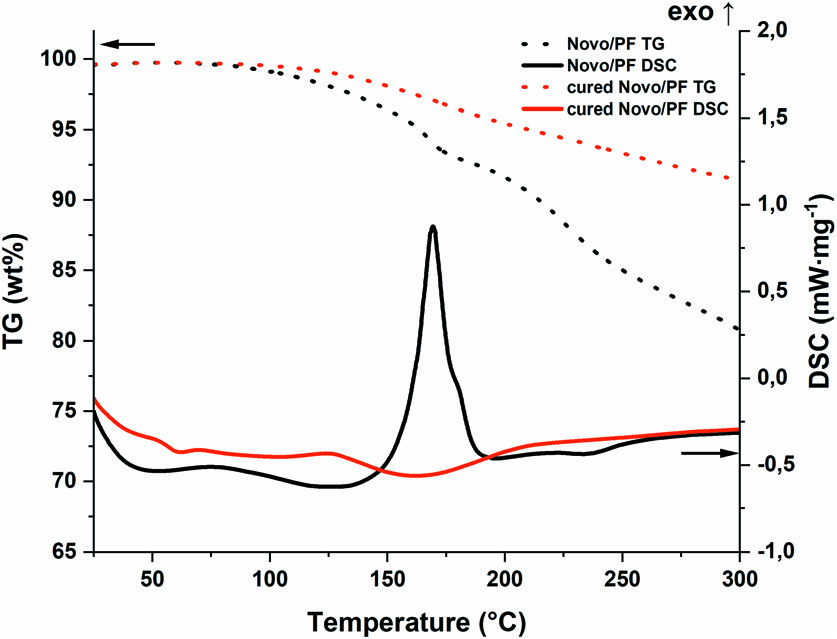
图3(对应原文Fig.4):PF固化体系在90℃固化前后的STA对比图。固化前的样品在170℃附近出现尖锐的PF热释放甲醛放热峰;固化后的样品则完全没有这一放热峰,说明PF在90℃光固化阶段已基本反应完毕。STA作为"分阶段反应进度"的快检手段,可直接用于DIW光固化树脂体系/紫外固化粘结剂体系的固化程度评估,准确判断"光固化是否已彻底、后续热固化是否仍有残余活性"。
为治 PF 的非均相顽疾,作者转向三聚甲醛二乙酸酯(TOMDA)——一种聚甲醛低聚物(含 2–6 个甲醛单元),分子量适中、常温呈液态、沸点 135℃(3 mbar)。它的合成以甲醛源(三聚甲醛或甲醛水溶液)为起点,与乙酸酐在 ZnCl₂ 催化下反应,产物收率可达 80% 以上。TOMDA 在酸性条件下分解为三分子甲醛与两分子乙酸——前者继续充作碳源推进 novolak 固化,后者充当副催化剂进一步加速酸催化聚合,形成"自催化"循环。这种"既补甲醛又自带酸"的设计,让 TOMDA 在 novolak 中完全以分子级溶解,配合体系在 80℃ 时仅 150 mPa·s 的粘度(远低于 PF 体系的 2 Pa·s),意味着同样温度下 TOMDA 能铺展更薄涂层、拿到更精细的打印分辨率。
活性数据同样印证 TOMDA 的优势。photo-DSC 实验表明,TOMDA 体系在 80℃–120℃ 区间的反应放热焓比 PF 体系高出近一倍(具体焓值见原文 Table S1),且放热峰值出现时间(tmax)几乎相同——同等光照工艺下,TOMDA 能获得更高转化率与交联密度。微观表征也显示,TOMDA 固化样品的 SEM 图像里几乎找不到颗粒—基体界面,整个断面呈均一的"热固性树脂"形貌,与 PF 体系的"颗粒+树脂"复相结构形成鲜明对比。这对 DIW 有直接意义:DIW 所用药酚醛、环氧、聚氨酯等反应性高分子体系同样要追求"均相、可控反应",避免组分不均导致的固化不全或局部应力集中。TOMDA 这类"反应性液体稀释剂"的设计思路,可延伸到 DIW 的"反应性溶剂/稀释剂"配方筛选——既降粘度、又作为反应性组分参与固化,一举两得。
研究者最终落地的 Hot Lithography 设备是 Caligma 200:光源为 375 nm 二极管激光,扫描速度 1 m/s,单位面积注入能量 2320 mJ/cm²,层厚 50 μm,光斑直径 18 μm,且材料槽、构建平台与刮刀全部恒温在 80℃。这套参数对 DIW 的迁移意义很明确:① 80℃ 恒温让粘度落在 2–150 mPa·s 的可铺展区间,同时把反应压在水沸点之下;② 50 μm 层厚在打印效率与单层反应完全度之间取了平衡;③ 2320 mJ/cm² 的能量密度保证单层充分固化又不过曝。横向对照 DIW:陶瓷浆料打印一般维持 20–80℃(防止溶剂骤蒸)、层厚 50–200 μm、喷嘴走速 5–30 mm/s,与 Hot Lithography 的逻辑高度同构。
实物验证打了一块 2.5 cm×1.5 cm 的乐高砖(4×2 凸点),从 CAD 到成品无需额外工艺调优,就得到"外形到位、边缘清晰、平面致密"的效果。后固化统一走阶梯程序(80℃→100℃→200℃→自然冷却)以保证可比。最出人意料的在力学:3D 打印件的拉伸强度与断裂延伸率双双压过模压件——TOMDA 体系打印件约 63 MPa、约 3%,模压件仅约 28 MPa、约 1.8%;PF 体系打印件约 31 MPa,也远高于其模压件的约 7 MPa。这股"反超"劲头源于逐层固化的原位排水:光固化每铺一层,水分子便从该层逸入下方未固化的树脂槽,而不像模压件那样被封在内部憋出气泡。光学显微镜与 SEM 的对照一目了然:PF 模压件满是大气泡,TOMDA 模压件气泡锐减,3D 打印件几乎看不到气泡。
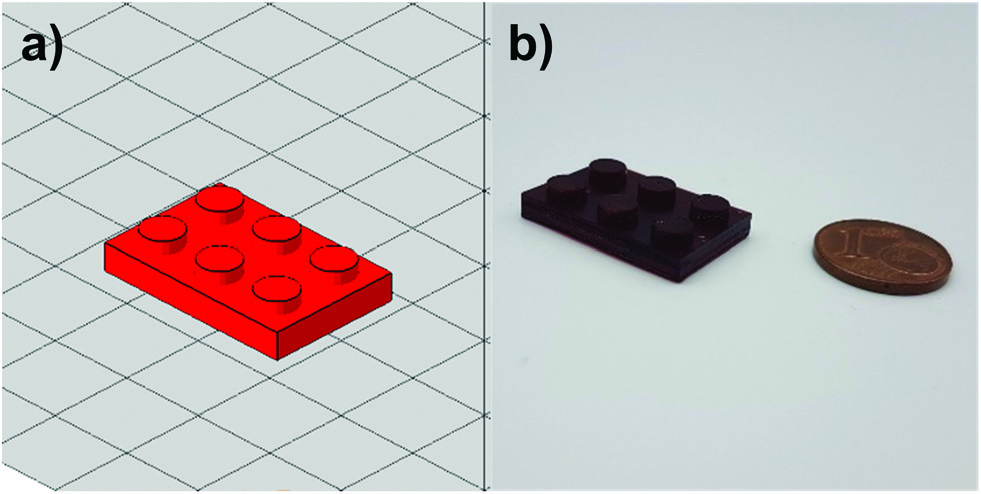
图4(对应原文Fig.9):基于TOMDA体系3D打印的酚醛树脂乐高砖(2.5 cm×1.5 cm)。左侧为CAD设计,右侧为实物打印件(与1分欧元硬币对比)。即使未经专门工艺优化,3D打印件的整体形状、边缘细节、平面致密度均表现优异。尺寸精度和表面质量验证了Hot Lithography工艺在纯酚醛树脂打印上的可行性,对DIW而言同样说明"温度-粘度-反应-挥发"四参数协同优化是高品质打印件的关键。
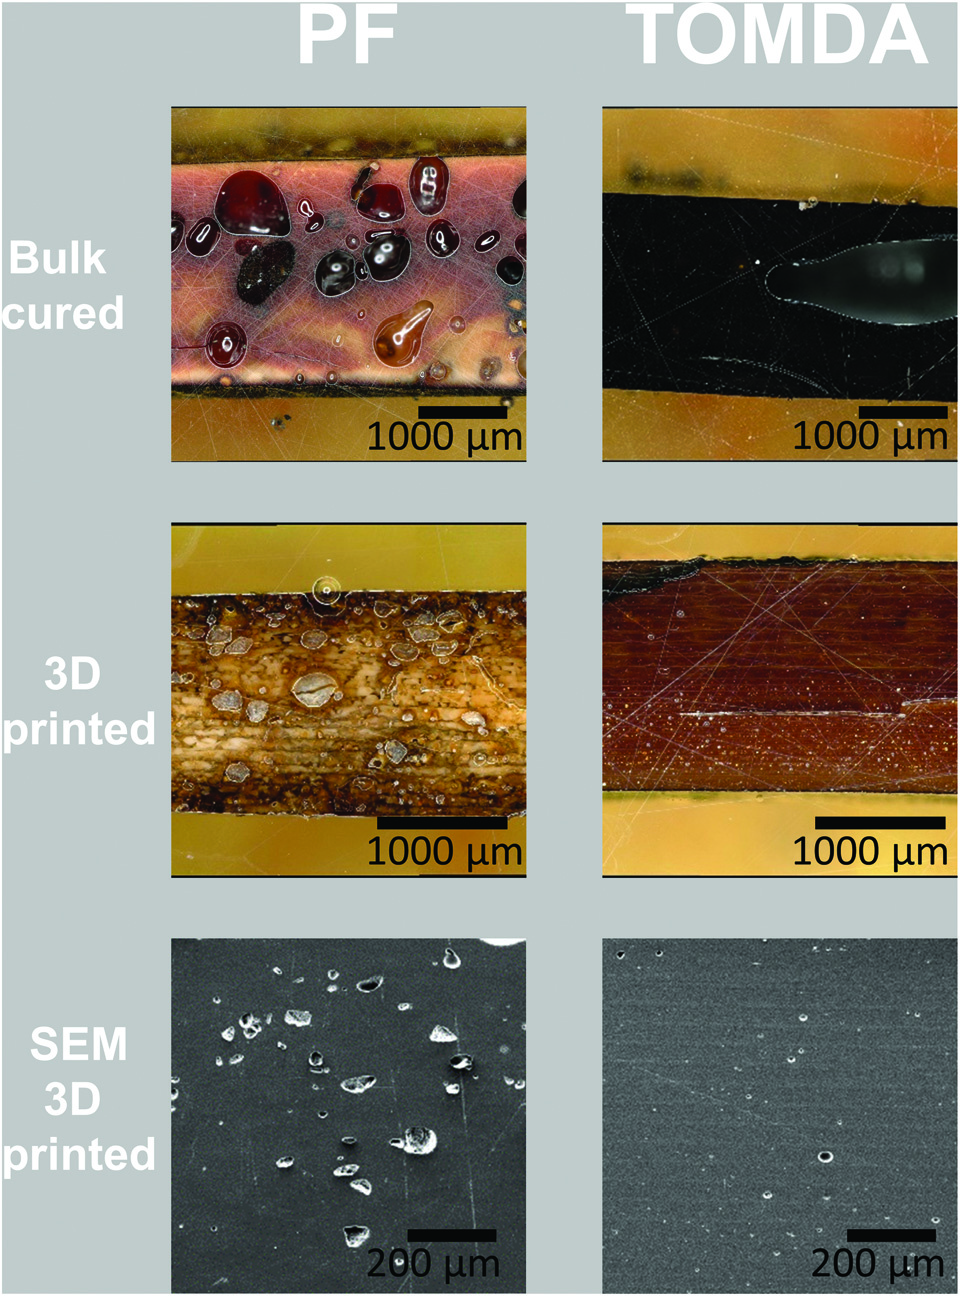
图5(对应原文Fig.10):PF与TOMDA体系在模压和3D打印条件下的微观结构对比。PF模压件充满大气泡,TOMDA模压件气泡显著减少,3D打印件几乎无可见气泡。SEM对比进一步验证3D打印件断面致密无颗粒界面。这一对比直接证明了"逐层排水"机制的优越性——对DIW来说,只要工艺允许浆料在每层固化/挥发后"释放"出溶剂和副产物,就能显著提升致密度和层间结合强度。
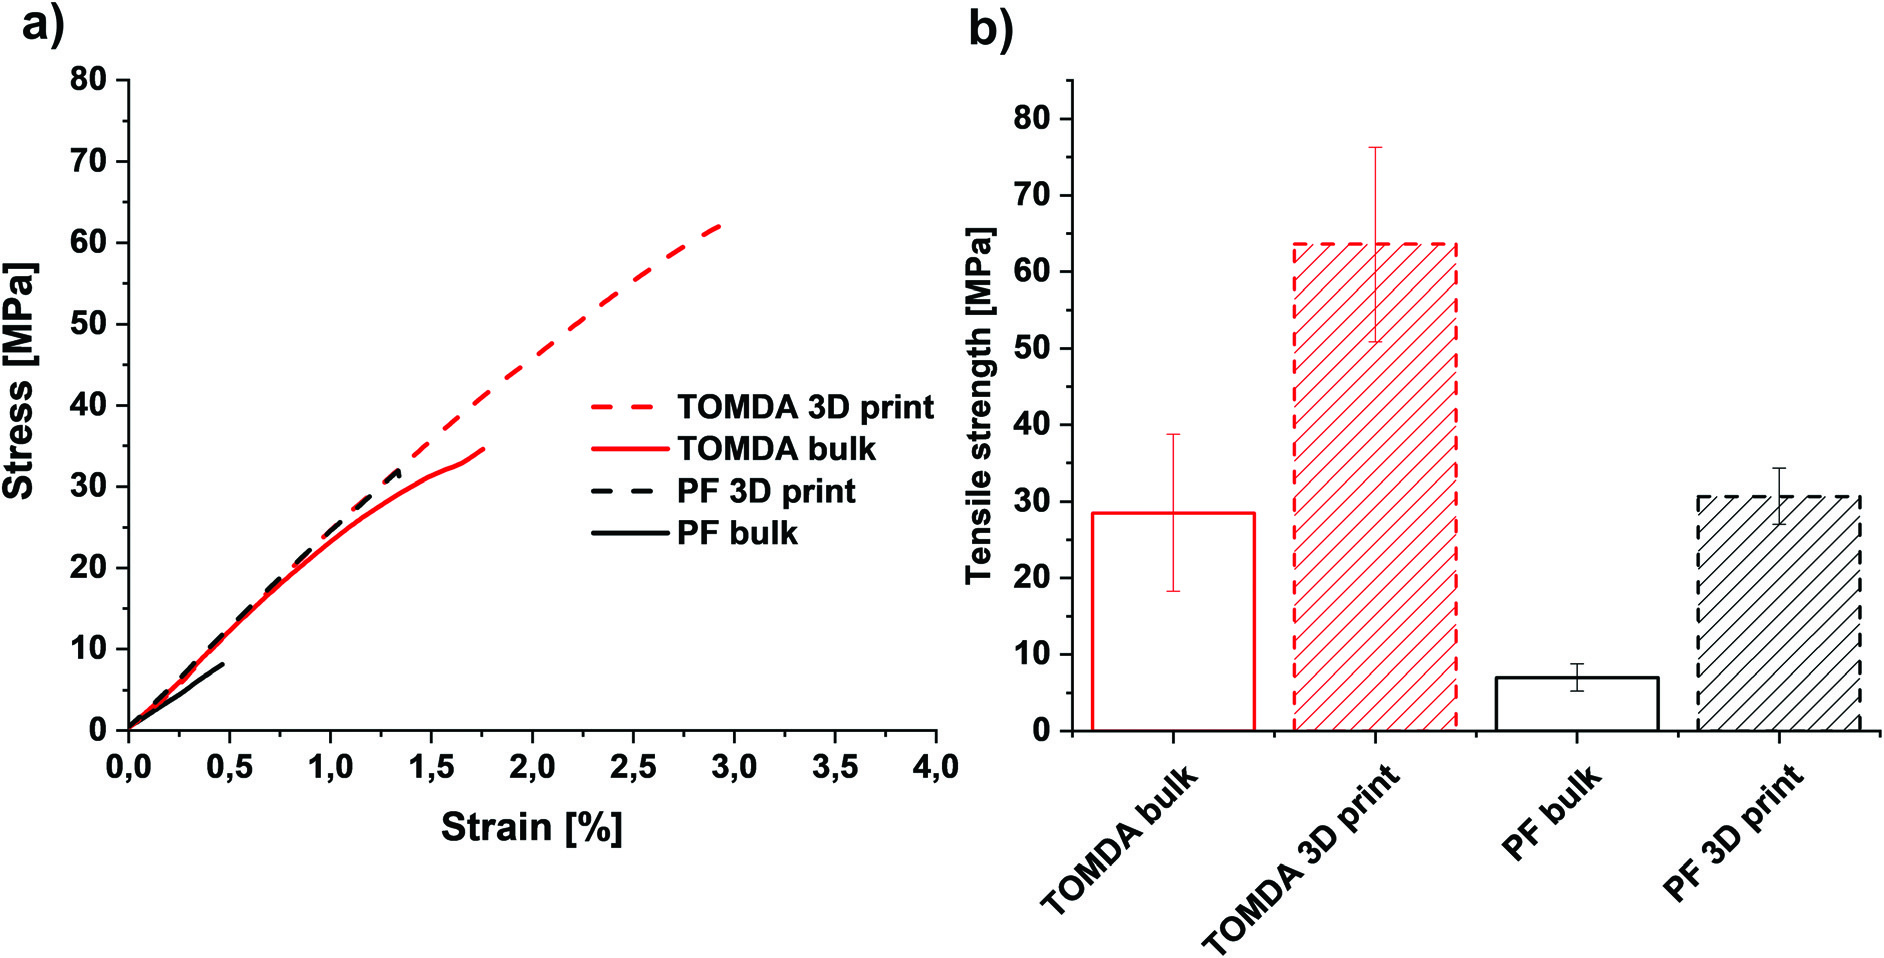
图6(对应原文Fig.11):PF与TOMDA体系在模压和3D打印条件下的拉伸应力-应变曲线与抗拉强度对比。TOMDA 3D打印件抗拉强度~63 MPa、断裂延伸率~3%,双双高于模压件;PF体系3D打印件(约31 MPa)也高于模压件(约7 MPa)。这种"3D打印件反超模压件"的反常结果对DIW工艺的启示在于:分层制造路线在"挥发物逐层排出"方面具有结构件优势,只要工艺调控得当,有望在致密度和力学性能上突破传统整体成型件的天花板。
DMTA(动态热力学分析)进一步揭示不同体系的微观结构差异。损耗因子(tan δ)曲线显示 PF 体系呈双 Tg 特征——一个高温峰与一个低温峰,意味着 PF 体系内部存在两种截然不同的交联网络区域:高温峰对应 PF 颗粒局部高度交联的"硬区",低温峰对应 novolak 基体未充分反应的"软区"。这种双 Tg 特征在 PF 模压件与 PF 3D 打印件中都存在,仅峰位略有偏移。TOMDA 体系则呈单一尖锐的 Tg 峰,且峰位略低于 PF 体系——因为 TOMDA 作为均相液体固化剂,反应中甲醛释放更均匀、交联网络结构规整,避开了 PF 那种"局部过联+局部欠联"的非均相化。然而 Tg 的绝对值并不能完全决定力学性能:PF 体系虽 Tg 更高,但其非均相网络的"软区"更容易在拉伸中优先破坏,导致拉伸强度反而低于均相的 TOMDA 体系。
储能模量(G')曲线进一步佐证上述结论。PF 体系在玻璃化区以上的橡胶态平台模量明显高于 TOMDA 体系,表明 PF 的非均相网络里确实存在更高密度的局部交联点;但当温度再升,PF 的 G' 几乎与 TOMDA 重合,因为局部"软区"在高温下开始释放应力。3D 打印件相比模压件,tan δ 峰位略有降低(网络更规整)、橡胶态平台模量更高(整体交联密度更高),与 3D 打印件表现更高拉伸强度完全一致。这组 DMTA 数据对 DIW 配方优化的启示是:DIW 打印件的热机械性能不能只看单一 Tg,必须结合 tan δ 曲线形态(用单/双峰判断网络均相性)与 G' 曲线平台高度(判断整体交联密度)综合评估。
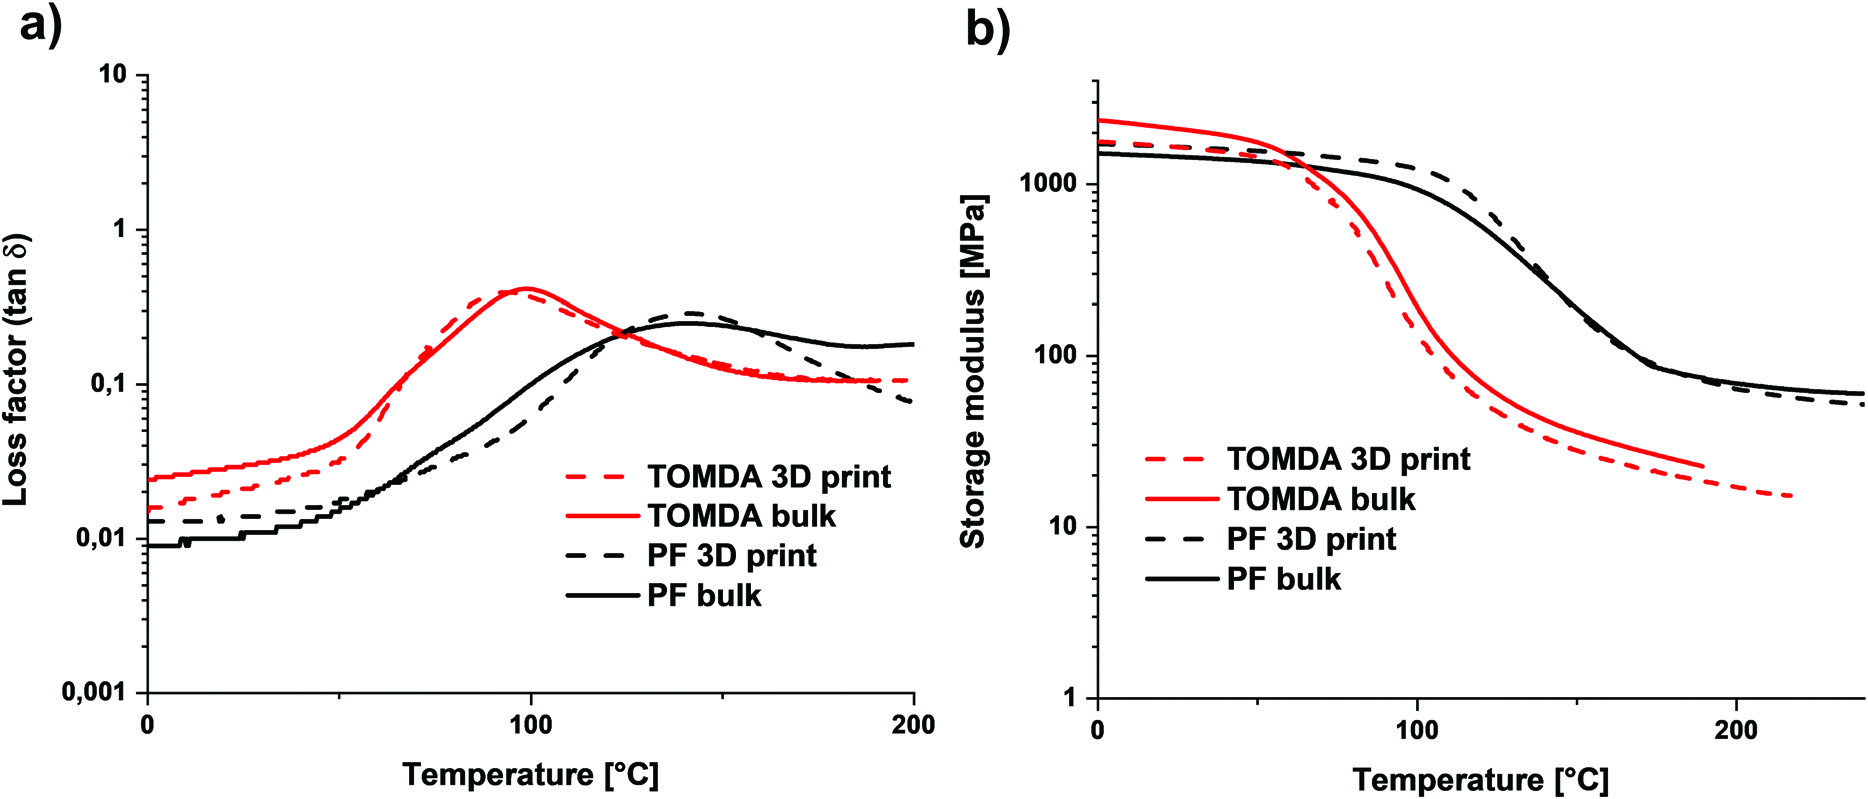
图7(对应原文Fig.12):PF与TOMDA体系在模压和3D打印条件下的损耗因子(tan δ)和储能模量(G')随温度变化曲线。PF体系呈双Tg(网络非均相),TOMDA体系呈单一Tg(网络均相);3D打印件的tan δ峰位略低于模压件、G'平台更高,验证了"逐层排水→网络更规整→整体交联密度更高"的工艺逻辑。对DIW配方调优而言,这张图说明"网络均相性"是比"单一Tg"更科学的性能评估维度。
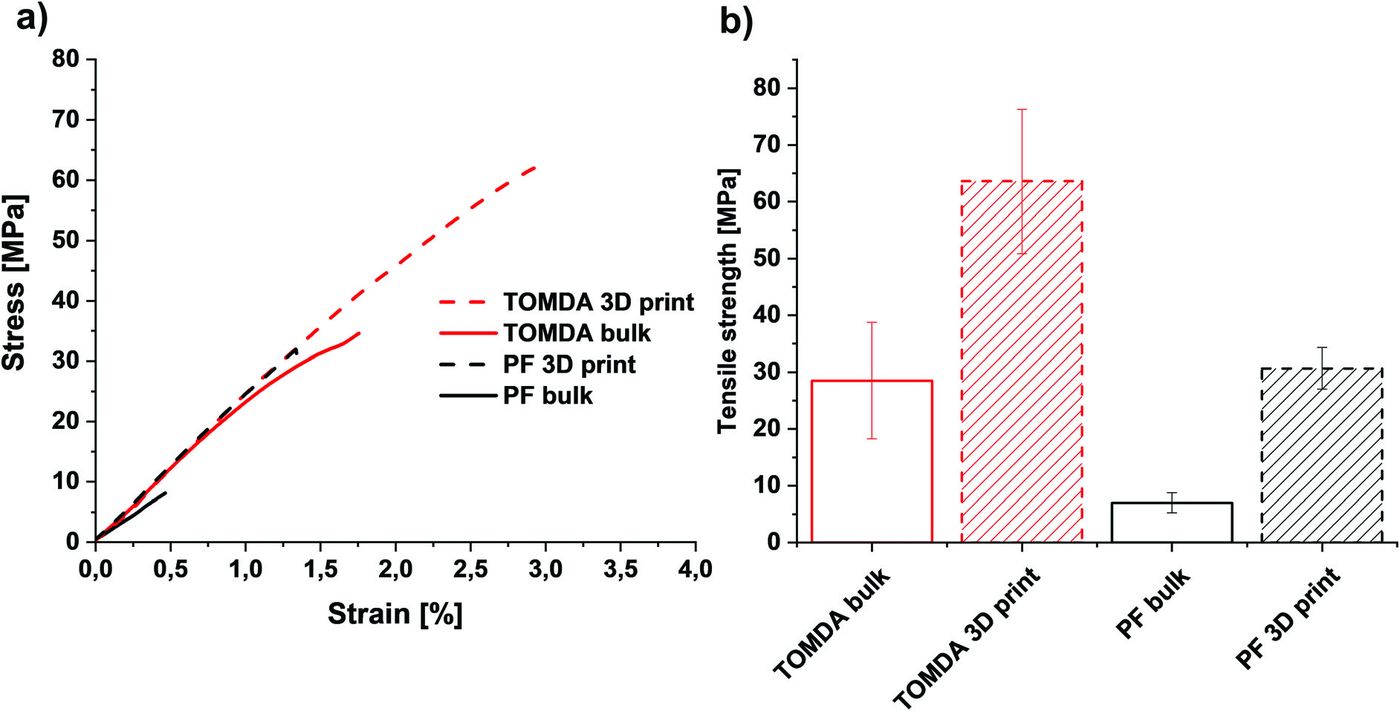
图8(对应原文Fig.11):TOMDA 与 PF 体系在模压和 3D 打印条件下的拉伸应力-应变曲线(a)与抗拉强度柱状图(b)。TOMDA 3D 打印件约 63 MPa,显著高于同体系模压件;PF 3D 打印件约 31 MPa,亦高于 PF 模压件,验证"逐层排水"带来的结构优势。
尽管本文针对热光固化(DLP)路线,但"温度—反应—挥发"三参数联动的工艺逻辑,对 DIW 浆料直写有直接借鉴。DIW 所用的水基或醇基陶瓷浆料、金属浆料、反应性高分子浆料在打印中同样要经历"溶剂挥发—粘结剂固化—反应性基团消耗"的多阶段过程,文中五条迁移点值得关注:
第一,选择与打印温度兼容的固化体系。DIW 工艺温度通常控制在 20–80℃(避免溶剂快速蒸发导致堵料或开裂),在此区间内需找到能充分反应又不产生爆沸性挥发物的固化剂。本文"PF vs TOMDA"的对比思路可直接套用到 DIW 的酚醛、环氧、聚氨酯等反应性浆料——优先选用"反应性液体稀释剂"(如 TOMDA 这类分子级分散的固化剂),避免"固体颗粒分散型固化剂"(如 PF 这种依赖熔融扩散才能反应的非均相体系)。
第二,副产物管理是分层制造的核心优势。本文"3D 打印件拉伸强度达 63 MPa、超过模压件 28 MPa"的反常结果,本质来自"逐层排水"机制——光固化每生成一层,水分子能从该层逃逸到下方未固化树脂中。对 DIW 而言,只要工艺允许浆料在每层固化/挥发后"释放"出溶剂与副产物,就能显著提升致密度和层间结合强度。具体做法包括:① 控制层间干燥时间,让前一层溶剂充分挥发再叠层;② 使用多孔基板或加热底板辅助溶剂排出;③ 选低沸点、高蒸汽压的溶剂(如乙醇、丙酮)加快挥发。
第三,阶梯式后固化借鉴。本文 80℃→100℃→200℃ 每段 60 min 的阶梯后固化程序,给 DIW 干燥/脱脂/烧结工艺提供了直接参考——先在低于水沸点的温度下保温足够久让大部分溶剂挥发,再逐步升到粘结剂分解温度以上,最后升到烧结温度;每一阶段升温速率都要足够慢,避免挥发物"爆沸"导致生坯开裂。这一阶梯式理念在 DIW 中通用。
第四,均相网络才是高性能的基础。DMTA 体现的"PF 双 Tg vs TOMDA 单 Tg"对比说明:均相配方体系能在更低 Tg 下实现更高拉伸强度与断裂延伸率。对 DIW 来说,这意味着配方设计应优先保障"固化剂—树脂—溶剂—填料"四相均相性,避免任何一相以颗粒或团聚形式存在——这也正是硅烷偶联剂、分散剂、塑化剂等助剂在 DIW 浆料里扮演的关键角色。
第五,粘度匹配是热直写的工艺锚点。本文给出 80℃ 下 PF 体系粘度 2 Pa·s、TOMDA 体系 150 mPa·s,作为"既能铺展又能保持形状"的典型取值区间。对 DIW 来说,浆料粘度通常需控制在 1–100 Pa·s(视喷嘴内径与剪切速率而定),可通过调节固含量、溶剂比例、增稠剂用量实现;粘度偏离窗口时,要么出现"塌陷—拉丝"(太低),要么出现"挤出困难—断丝"(太高)。本文用 photo-DSC 的 tmax 数据快速锁定"完全反应所需时间",这一方法可移植到 DIW 配方调优中作快速工艺窗判定工具。作为设备厂家视角,这也意味着 DIW 平台需具备温控料筒、可调剪切的精密挤出与稳定的层间环境控制,才能把"温度—粘度—反应—挥发"四参数真正闭环——铂邦科技的 DIW 系统配套多喷头、多材料联动与原位温控附件,正可支撑陶瓷、金属及反应性高分子浆料从流变适配、挤出控制到后固化联调的全流程开发。
本文首次实现纯酚醛树脂的光化学缩聚3D打印,给出了一套"温度-反应-挥发"三参数联动的工艺框架——80℃–90℃区间下反应、阶梯式升温后固化、逐层排水消除气泡,TOMDA固化剂带来的均相网络让3D打印件(63 MPa)反超模压件(28 MPa)。对DIW浆料直写而言,这套工艺逻辑可迁移到"反应性浆料配方-温度窗-后固化"的整体优化中。铂邦科技专注DIW浆料直写设备研发制造,配套多喷头、多材料联动打印与原位温控附件,可根据陶瓷/金属/反应性高分子的具体浆料配方与成型工艺需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……