
短切碳纤维补强碳化硅(Cf/SiC)长期是航空航天、核能装备与高速光学构件上的难啃骨头:碳化硅提供耐高温与抗腐蚀能力,碳纤维贡献轻质高强,但 CVI、PIP、LSI、HPS、SPS 这几类经典路线,往往在复杂件的尺寸精度与烧结致密度之间顾此失彼。选区激光烧结(SLS)这类激光增材路线,在概念上首次让 Cf/SiC 复杂构件的净成形成为可能,可真正落地时却被原料卡住了——松散的碳纤维与碳化硅粉面对激光,要么直接透射过去,要么只局部熔融,无法获得均匀致密的预制体。中科院上海硅酸盐所陈晓、殷杰、刘学建等发表于 Polymers 的研究,正是从最前端的粉体环节破题:借助 KH550 硅烷偶联修饰叠加行星球磨,制得核壳结构的短切 Cf@酚醛树脂(Cf@PR)复合粉体,并厘清了 PR 占比对界面状态、激光吸收与最终 SLS 成型性的影响规律。这套思路对 DIW 浆料直写同样可借鉴:DIW 同样要求浆料流变可控、悬浮稳定且能承受后段热处理,而核壳粉体的设计逻辑,几乎是两条工艺路线共享的"前处理必修课"。
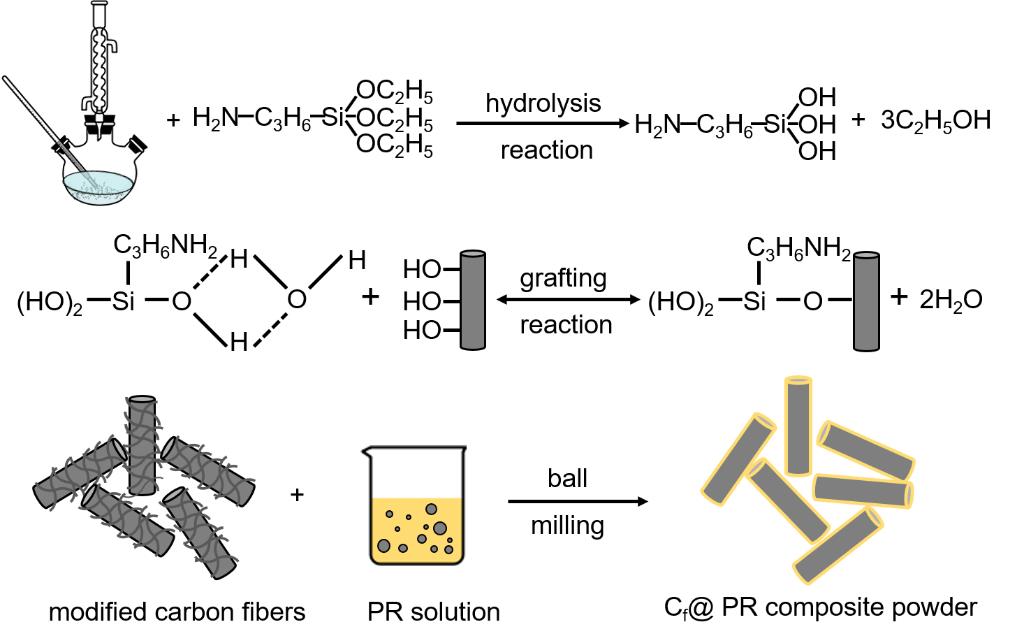
图1(对应原文 Fig.1):核壳结构 Cf@PR 复合粉体的制备流程。
要看清这项工作的出发点,得先弄明白 SLS 用在 Cf/SiC 上的结构性矛盾。短切碳纤维本身疏水、直径极细(仅 6–8 μm),跟水基或醇基浆料润湿性差,配粉时纤维之间多为点接触,堆积密度低、流动差。激光扫过粉床时,由于碳纤维在 CO₂ 激光常用的 10.6 μm 波段吸收能力有限,不少能量被散射或反射掉,粉床升温慢、烧结窗口窄,飞溅与未熔合缺陷容易一起出现。酚醛树脂(PR)作为传统低熔点粘结剂,受热后会熔融—交联—最终在高温下转为残碳,本来能把松散碳纤维粘成有强度的预制体,且对红外激光有明显本征吸收峰,恰好补上"打不热"的短板。可若把 PR 与 Cf 简单物理混合,PR 会优先析出成大块团聚,无法均匀裹住每根纤维。作者用 FTIR 与 XPS 证实了这一点——未经处理的 Cf-PR 混合物,界面处几乎看不到化学键合,PR 以颗粒形态嵌在纤维之间,而非真正"包覆"纤维。
由此引出本文的核心工艺创新:先用 KH550(3-氨丙基三乙氧基硅烷)对碳纤维表面接枝,让纤维带上大量 Si–OH 以及 –C–OH、–C–C 等活性基团;再放进行星球磨,使热塑性酚醛树脂通过分子链缠结与氢键,均匀"涂"在改性纤维表面,最终得到以纤维为核、PR 为壳的复合粉体。这对 DIW 的启示很直接:DIW 所用的陶瓷或金属浆料,本质也是"骨料+粘结剂+溶剂"的混合物,骨料与粘结剂之间的界面润湿性、粘结剂对骨料表面的包覆完整度,直接决定浆料的悬浮稳定性、挤出连续性以及生坯层间结合强度。本文的"硅烷偶联+球磨"两步法,对陶瓷粉体在 DIW 场景下的分散预处理,具备很强的迁移价值。
KH550 属于双官能硅烷偶联剂:一端的硅氧烷基(–Si(OC₂H₅)₃)在乙醇/水混合溶剂中水解成硅醇(–Si–OH),与碳纤维表面的 –OH 形成稳定化学键;另一端的氨基(–NH₂)长链可与酚醛树脂发生链缠结或弱氢键作用,相当于在纤维和树脂之间架起一座"分子桥"。本文给出的工艺锚点可直接照搬:KH550 先用 30 wt% 去离子水 + 70 wt% 无水乙醇,在三口烧瓶中于 75℃ 水解 30 分钟,再加入碳纤维粉继续 75℃ 磁力搅拌 4 小时;随后用乙醇超声清洗三次以去除多余 KH550,再 70℃ 烘干 12 小时。这一步的要害在于温度与时间的协同——温度偏低水解不充分,偏高则氨基可能被氧化;时间太短接枝量不够,太长又会引发多层自聚。
FTIR 与 XPS 数据彼此印证了 KH550 的成功接枝。FTIR 显示改性后碳纤维在 1080 cm⁻¹ 与 959 cm⁻¹ 处出现了归属于 –Si–O–C 的伸缩振动峰,3350 cm⁻¹ 处的 –OH 峰显著增强
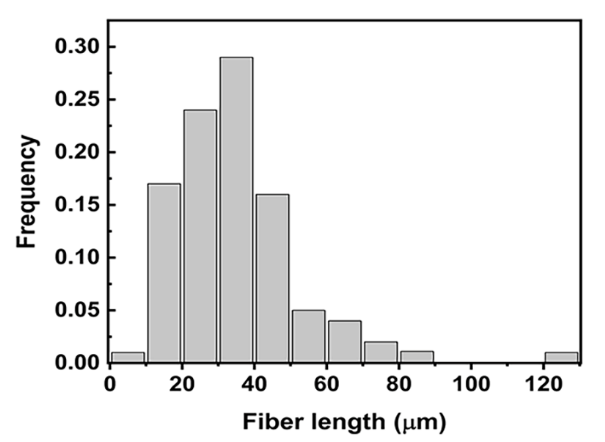
图2(对应原文 Fig.2):碳纤维 KH550 改性前后的 FTIR 光谱对比。
;XPS 定量给出表面 –C–C 键由 68.34% 升至 73.96%,–COOH 键由 12.98% 降至 5.39%,Si、N 元素的特征峰明显增强。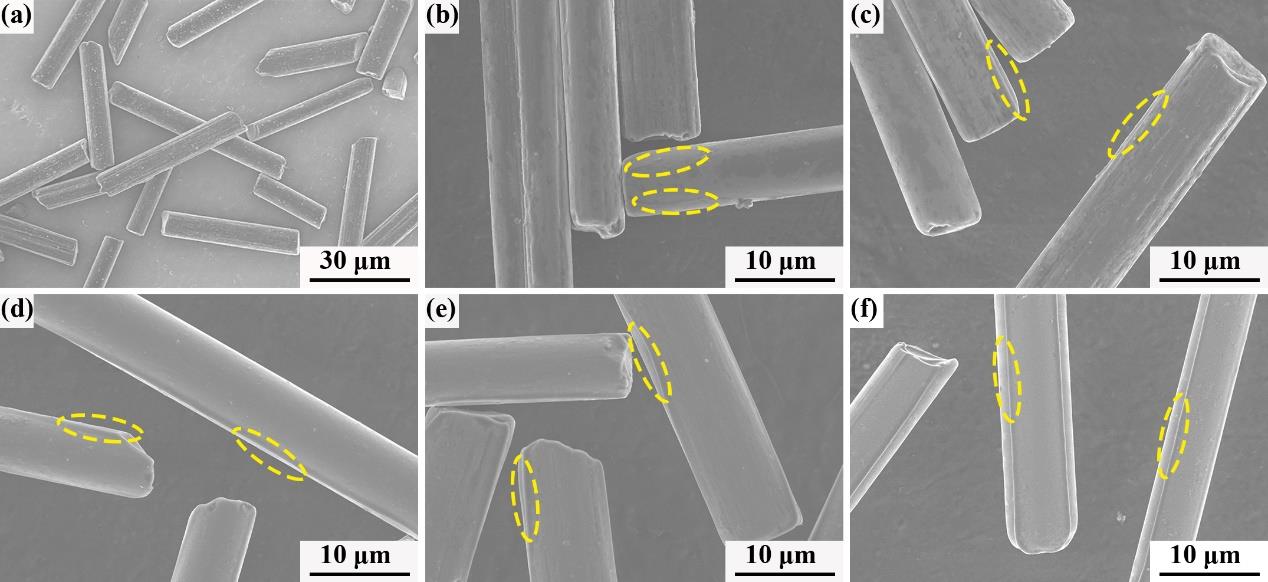
图3(对应原文 Fig.4):碳纤维改性前后的 XPS 全谱扫描图。
这些化学证据表明 KH550 是通过共价键与氢键双重锚定到纤维表面,而非简单的物理吸附。在 DIW 陶瓷浆料里,类似的硅烷偶联预处理(如 KH560、KH570)也常被用来处理氧化铝、氧化锆、氮化硅等粉体,目的是在粉体与聚合物粘结剂之间建立稳定界面,避免打印时浆料沉降、喷嘴挂壁、生坯层间剥离。化学接枝只解决了亲和性,要让 PR 真正均匀裹住每根纤维,还得靠物理强制混合。本文选用行星球磨而非普通磁力搅拌或超声分散,看重的正是它"高剪切 + 高碰撞频率"的组合:碳化硅球、KH550 改性短切碳纤维与酚醛树脂乙醇溶液按 2:1:1 的质量比在 300 rpm 下球磨 1 小时,每一次球—料—壁的碰撞都像是一次微观"涂抹",让熔融态 PR 在纤维表面延展、铺平,并借固化形成连续壳层。球磨后的悬浮液经过滤、60℃ 烘干、研钵研磨,最后过 100 目筛,得到流动性好、粒径可控的核壳复合粉体。
这一步对 DIW 有两点直接借鉴。其一,球磨能量输入要精确把控——转速、球料比、球磨时间共同决定分散程度与粉体形貌的平衡:太低太短则 PR 包覆不完整,太高太长则碳纤维被打断成更短的碎片,拖累最终力学性能。数据表明本文 1 小时球磨是相对温和的折中:既实现均匀包覆,又使纤维平均长度维持在 34.75 μm 的合理区间(直方图显示主要分布在 20–40 μm),不至于因过度粉碎而丧失短切纤维的增强作用。
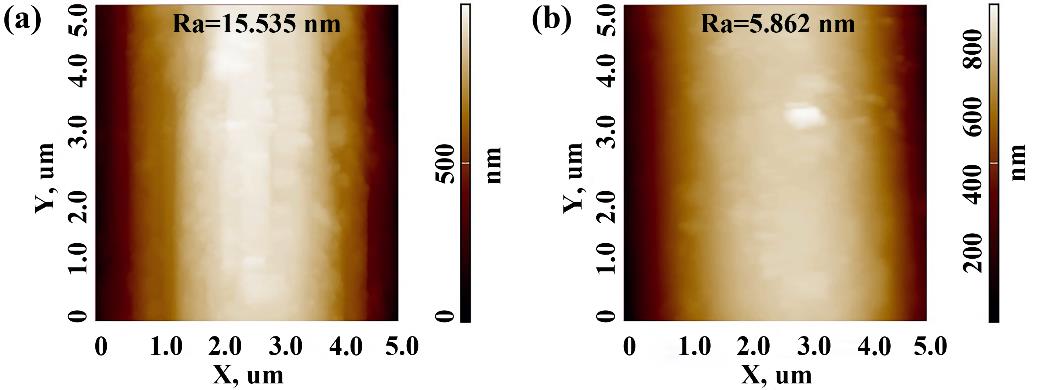
图4(对应原文 Fig.6):短切碳纤维的长度分布直方图。
其二,PR 含量的梯度实验设计值得照搬——文中系统对比 10 vol%、15 vol%、20 vol%、25 vol%、30 vol% 五个梯度,最终锁定 25 vol% 为最优。这种"在若干典型梯度中扫描最佳窗口"的思路,正是 DIW 工艺调试的标准做法,固含量、分散剂用量、粘结剂比例都照此逐个扫描即可。PR 太少,包覆不完整、激光吸收不足;PR 太多,激光穿透深度受限,多余的 PR 还会形成"双层"结构反而限制吸收。文中用 SEM 对比了六个 PR 含量的核壳形貌(0、10、15、20、25、30 vol%),发现 PR 低于 20 vol% 时纤维与树脂界面模糊(黄色圆圈区域),说明 PR 尚未在纤维表面形成连续致密的壳层;提升到 25 vol% 与 30 vol% 时界面轮廓清晰、壳层厚度均匀,纤维间通过 PR 连接出一定程度的交联网络。AFM 进一步佐证:原始碳纤维表面粗糙度 Ra 为 15.535 nm,到 25 vol% PR 包覆后降到 5.862 nm,纵向沟槽被 PR 均匀填平。
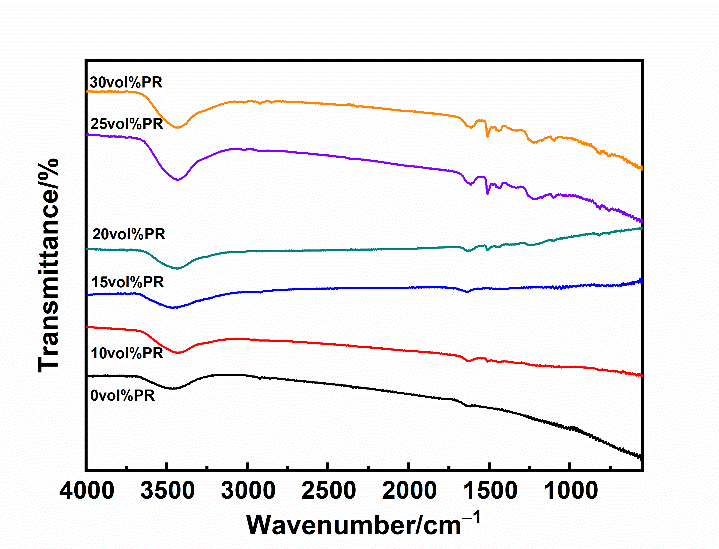
图5:C1s XPS 分峰拟合,显示 KH550 改性前后表面官能团含量变化。
真正敲定最优含量的不是包覆完整性,而是激光吸收效率。文中在 CO₂ 激光常用的 1500–550 cm⁻¹(6.67–18.18 μm)波段测定复合粉体 FTIR 透射光谱,发现 PR 从 0 升到 25 vol% 时同一波段吸收强度单调上升,印证了 PR 对激光的本征吸收贡献;但当 PR 从 25 vol% 续升到 30 vol% 时吸收强度几乎不再提升——作者将其归因于激光穿透深度的物理限制:壳层达到某一厚度后,外层吸掉大部分能量、内层纤维够不着,表观吸收量不再增加。综合包覆完整性与吸收效率,25 vol% 被定为最优 PR 含量。
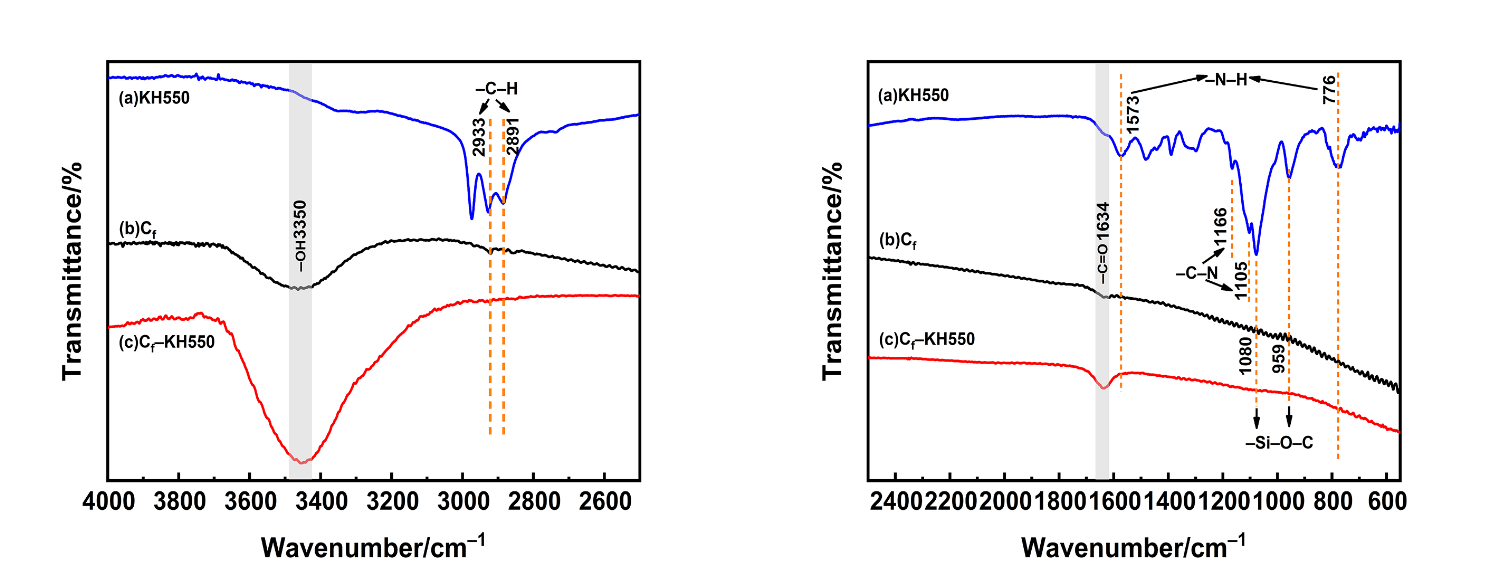
图6(对应原文 Fig.9):不同 PR 含量 Cf@PR 复合粉体在 1500–550 cm⁻¹ 波段的 FTIR 透射光谱。
激光吸收是 SLS 最核心的工艺指标。本文数据很清楚:在 FTIR 的 1500–550 cm⁻¹ 波段内,原始碳纤维混合粉(Cf)透射率偏高、对激光吸收弱;随 PR 含量梯度增加,复合粉体透射率持续下降,意味着更多激光能量被吸收用于熔融—粘结;PR 到 25 vol% 时该波段吸收强度达到饱和,再升到 30 vol% 几乎无变化。这一拐点与 SEM 观察到的"25 vol% 始现完整壳层"在物理上完全对应——只有壳层完整覆盖且无显著过量时,激光能量才能最大程度耦合进粉体。
激光吸收的闭环还要纳入激光—物质相互作用的多阶耗散。作者引用三阶段模型:一次耗散(偏折、吸收、散射)、二次耗散(热平衡)、三次耗散(长程热传导)。这套框架对 DIW 的启发在于:DIW 虽不依赖激光,但喷嘴挤出浆料后同样要经历类似的"能量耗散 + 固化"过程——浆料流出喷嘴时的高剪切应力是一次耗散,在基板上铺展流平是二次耗散,溶剂挥发与粘结剂固化是三次耗散。读懂 SLS 里"穿透深度限制"带来最优壳层厚度这一概念,就能在 DIW 中同样识别出"最优粘结剂用量"或"最优溶剂挥发速率"等临界条件。
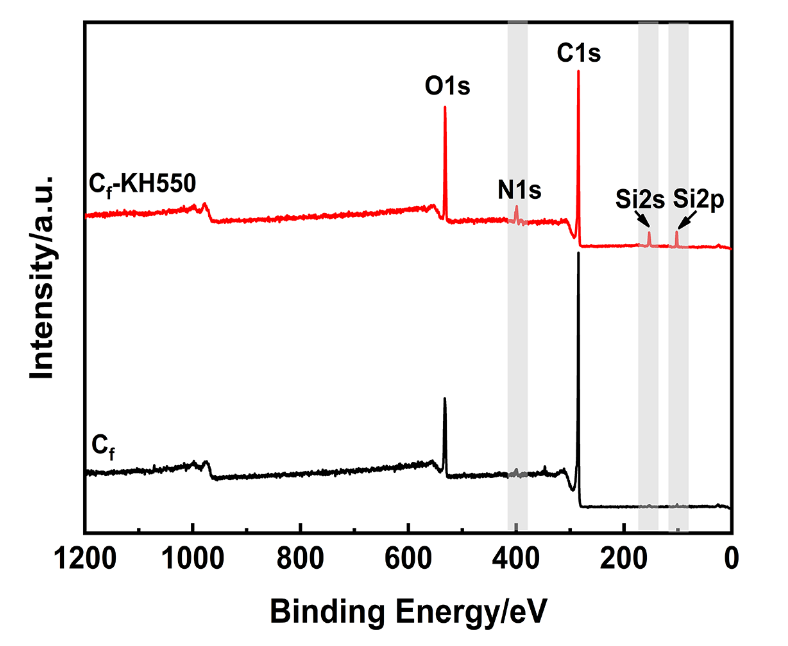
图7:C1s XPS 分峰拟合的定量结果,可作为 KH550 接枝率与界面化学状态的辅助判据。
本文实验体系虽服务于 SLS 选区烧结,但"核壳结构粉体"的设计哲学对 DIW 同样可直接迁移。DIW 下的高固含量陶瓷或金属浆料,本质也是"骨料+粘结剂+溶剂+分散剂"的复合体系,骨料与粘结剂的界面完整度、分散均匀性、流变响应性都是打印成败的关键。本文的"硅烷偶联+行星球磨"两步法,加上"梯度扫描最优含量"的逻辑,能直接套用到氧化锆、氧化铝、氮化硅、羟基磷灰石等常见 DIW 粉体的浆料优化。具体而言有三个迁移点:
第一,界面改性的标准化。KH550 在 pH≈7–9 的水基体系里适配良好,对氧化铝、氧化锆等表面带羟基的陶瓷粉体直接有效;对表面羟基较少的氮化硅、碳化硅,可换用 KH560、KH570 等带不同官能团的硅烷偶联剂。关键是工艺参数先做梯度扫描(本文 75℃/4h 可作起点),再用 FTIR、XPS 确认接枝效果。
第二,球磨分散的工艺锚点。本文 2:1:1 球料比、300 rpm、1 小时球磨是相对温和的工艺包,对 DIW 陶瓷浆料同样适用;需根据具体粉体硬度调整球料比与球磨时间,并用 SEM/TEM 确认分散程度与形貌的平衡。这一阶段也是 DIW 工艺里真空脱泡前的关键预处理节点——浆料分散不彻底会导致后期脱泡差、挤出夹杂气泡。
第三,梯度扫描最优含量。本文用 10 vol%–30 vol% 五个梯度扫出 25 vol% 最优 PR 含量,对 DIW 同样可套用到固含量、分散剂用量、增稠剂比例、粘结剂/骨料比等参数调试。建议把工艺窗口扫描列为标准研发流程——先在文献中位值附近做 ±5%–10% 梯度扫描,再用 SEM、流变测试、烧结致密度做交叉验证,最终锁定最优工艺窗口。
本文给出了一套从粉体化学修饰到激光吸收性能优化的完整工艺闭环——KH550硅烷偶联+行星球磨的核壳结构设计,让Cf@PR复合粉体在SLS路线下表现出优异的激光吸收和成型性能。对DIW浆料直写而言,这套工艺逻辑同样具有直接迁移价值:界面改性、球磨分散、梯度扫描最优含量是研发高固含量、稳定性好、可3D打印的复合浆料的标准做法。铂邦科技专注DIW浆料直写设备研发制造,配套多喷头、多材料联动打印系统,可根据陶瓷/金属/复合材料的具体浆料配方与成型工艺需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……