
DIW 浆料直写的工艺版图里,悬空(overhang)、跨度(bridge)、悬垂(cantilever)是复杂三维功能器件绕不开的三类几何。骨支架的多孔桁架、催化载体的蜂窝通道、柔性电子的三维互连、点阵的 TPMS 单元,几乎都嵌着大角度悬垂与长距离跨空段。与 FDM 热熔堆积不同——FDM 熔丝一出喷嘴便在数秒内冷却定型,可直接堆出 45° 支撑——DIW 挤出的黏弹性浆料在沉积瞬间没有"瞬时固化"机制,每条悬空线都得靠自身屈服应力扛住自重,还须扛住后续逐层累加的质量。这一前提,使悬空成型成为 DIW 工艺里最考验综合功力的一关。
悬空线条能否在空气里保持形状不塌,核心看浆料的静态屈服应力 τy 与结构屈服应力 τs。静态屈服应力是浆料不流动时能承受的最大剪切应力,由内部胶体网络、颗粒摩擦与高分子缠结共同贡献;悬空线条受到的重力剪切应力可写成 τg = ρ·g·h(ρ 为浆料密度,g 为重力加速度,h 为等效悬垂高度)。当 τg 小于 τy,线条在自重下稳定;一旦越过,便蠕变下沉,严重时直接断裂。
对高固含量陶瓷浆料,屈服应力通常落在 100–500 Pa,足以托住 3–5 mm 内的悬空线条;要撑起 5–10 mm 甚至更长的跨空段,则需更高屈服应力或更短的结构恢复时间。这也说明 DIW 流变设计从不是单点指标,而是屈服应力(决定撑得住)、剪切变稀指数(决定挤得动)、触变恢复时间(决定挤出后多快定型)三者协同。环境因素同样不容小觑:温度每升 10 ℃,屈服应力通常降 15%–30%;乙醇、丙酮系浆料溶剂挥发快,悬空线条表面迅速结皮、局部刚度短期抬升,内部却仍是流体,存在塌腰滞后风险;水基浆料则相反——湿度过低水分蒸发快、线条早裂,湿度过高前一层迟迟不定型、被压塌概率上升。
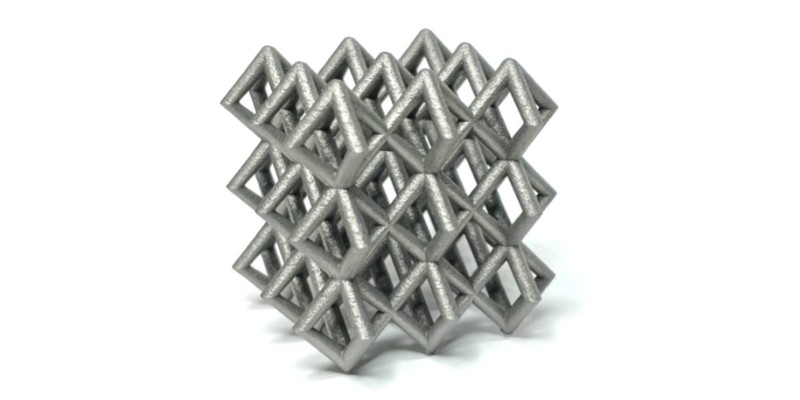
图1:3D打印金属点阵晶格结构示例。晶格单元中大量悬空、跨度、互锁几何,是DIW悬空成型能力最直接的检验场景——能否在不依赖额外支撑的前提下完成这类自支撑结构,决定了DIW在轻量化、功能梯度器件中的实际可用性。(图片来源:3DSourced,转载已注明来源)
当模型里出现躲不掉的长跨度或大角度悬垂,路径策略往往比继续调配方更见效。第一类是拱形桥接:跨空段两端锚在已有结构上,把该段打印速度降低 30%–50%、挤出倍率提高 5%–10%,让中段略微堆积,形成向上凸的拱而非向下塌的平线;这点拱度还能在后续打印里充当微支撑托住上层,适用于跨度在喷嘴内径 10 倍以内的悬空段。第二类是网状互锁:把长跨拆成多根短跨度线条,通过路径规划让相邻线条在垂直方向交错搭接,每根短跨悬垂角都接近 90°,横向又互相约束,整体不依赖外支撑也能站住,TPMS 晶格、骨支架、催化剂载体里用得最多。第三类是双层交错:第一层悬空段打完后,立即在其上方 1–2 个层高处打印偏移半个周期的第二层,第一层作软支撑被压低,第二层在软底上成型,两层靠粘附力与触变恢复结为复合结构;这要求浆料压力撤除后数秒内恢复 80% 以上初始模量,否则第二层会拖着第一层一起塌。
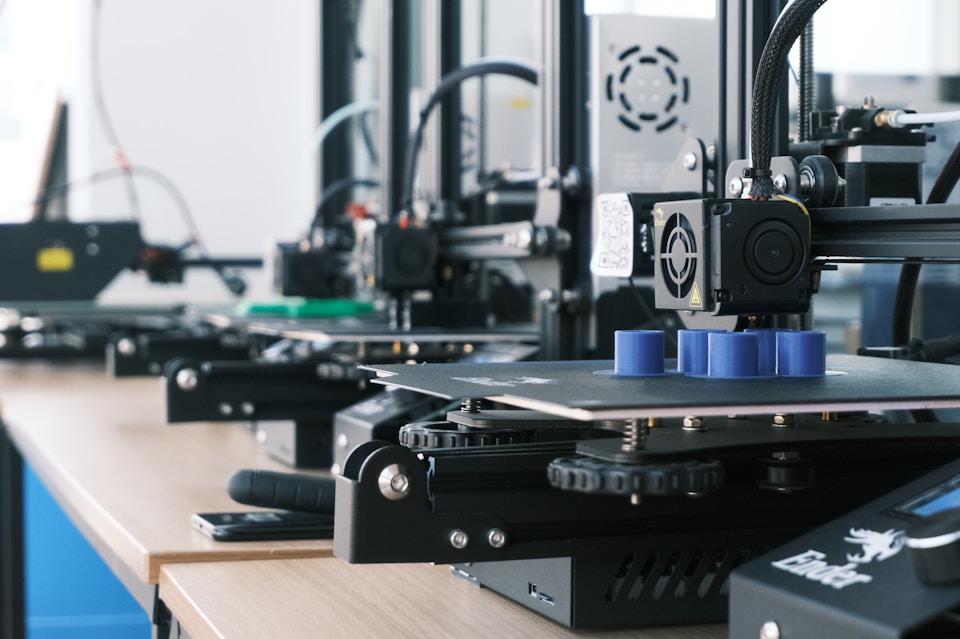
图2:DIW浆料直写设备实物。悬空与跨度结构的成型能力,除了依赖浆料配方与路径策略外,更与设备的运动精度、Z轴分辨率、挤出压力响应、喷头升降同步性密切相关——再优秀的浆料配方,在Z轴跳动50μm、运动加速度不足的设备上也难以稳定成型。(图片来源:Unsplash 免费图库)
FDM 中"超 45° 必加支撑"的经验,在 DIW 上并不成立——DIW 的临界悬垂角,是屈服应力、挤出线径、打印速度、层高四者共同决定的函数。把受力拆开:重力沿线条轴向的分量贡献拉伸或压缩,只有垂直轴向的分量才造成弯曲下沉;悬垂角 θ 越接近 0°(水平跨度),垂直分量越大、越易塌,θ 越接近 90°(竖直向上),线条主要受压,反而稳定。
可直接上机的判据:屈服应力约 200 Pa 的高固陶瓷浆料,临界跨度约为喷嘴内径的 8–12 倍(0.4 mm 喷嘴对应 3–5 mm,0.8 mm 喷嘴对应 6–10 mm);悬垂角小于 30° 时塌陷概率明显上升,30°–60° 区间需按具体浆料评估,60° 以上通常稳定。金属浆料密度高达 5–9 g/cm³,重力剪切应力是陶瓷的 2–3 倍,临界跨度要收到喷嘴内径的 5–8 倍;水凝胶与聚合物浆料密度低、屈服应力好调,通常可撑到内径的 15–20 倍。上机前用这几个系数把模型里的跨空段算一遍,能省掉大量重复试错。
路径策略仍兜不住时,临时支撑是最后手段。DIW 的支撑与 FDM 有本质区别:FDM 支撑是几何结构(薄壁网格),DIW 支撑是材料体系——一种与主体浆料流变不同、便于后处理去除的牺牲材料。常见选择有高屈服应力但弱粘附的石蜡基、聚乙烯醇基牺牲浆料,剪切变硬的反向触变浆料,以及碳酸钙、蔗糖等可水溶去除的盐类体系。双材料 DIW 设备是这套工艺落地的前提:主喷头挤主体浆料,支撑喷头同步挤牺牲材料,二者经路径同步与压力独立调控实现无干涉成型,打印后靠低温煅烧、水浴溶解或选择性溶剂浸泡去除,得到无残余应力、无需研磨的净形器件。铂邦科技多喷头 DIW 设备支持在线双材料切换,正契合此类工艺。
原位辅助固化是另一条突破路径:在喷头后方或侧方集成 UV 光源、近红外激光、微波辐射或局部热风,让挤出浆料在 0.1–2 秒内完成部分固化或凝胶化,瞬时建立刚度。剑桥大学团队用近红外辅助 DIW 已实现无支撑的大跨度陶瓷结构打印,扭转弹簧、悬臂梁、三维弯曲件均可成型,线条从亚毫米到毫米级,悬空段长度做到厘米级。铂邦科技 DIW 设备支持 UV/热双固化模块选配,可适配丙烯酸基、环氧基、热固性聚酰亚胺等多类墨水体系。
悬空与跨度结构对设备运动精度和动态响应的要求,远高于平面打印。Z 轴分辨率与跳动决定悬空线条的层高稳定性:跳动大于 20 μm 时,跨度线条在自重下出现周期性波纹,累积几层便宏观翘曲;铂邦采用高刚性直线模组配光栅尺闭环,把 Z 轴分辨率压到 ≤1 μm、定位精度 ≤±5 μm,可应对最严苛的悬空成型。挤出压力响应延迟是悬空线条粗细不均的主因——喷嘴从有支撑区进入悬空区,流道阻力骤降,若压力响应延迟超过 50 ms,悬空段起始处会过量挤出,离开时则欠挤出;对策是压力前馈控制、喷嘴抖动主动抑制,以及响应时间小于 10 ms 的高响应比例阀。喷嘴升降同步性对跨度桥接尤为关键:跨空打印需保持 0.2–0.5 mm 恒定离板高度,过高拉丝、过低刮擦前一层,设备应具备激光或电容测高闭环,在跨度打印前预探下方结构高度并实时调 Z。
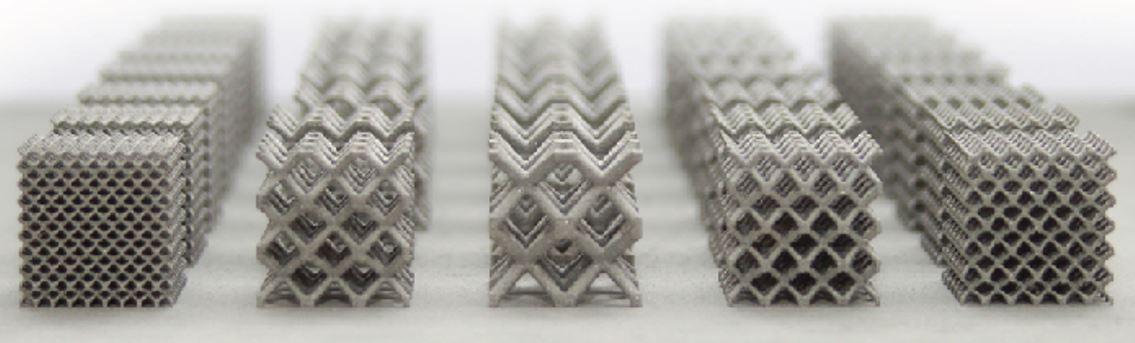
图3:3D打印多种晶格结构对比示意。从左到右依次为简单立方(BCC)、体心立方、八面桁架、菱形、金刚石等典型晶格单元。不同晶格类型对DIW的悬空成型能力提出不同要求:简单立方包含大量长跨度水平线条,难度最高;体心立方与八面桁架可通过45°斜线条规避悬空,难度居中;菱形与金刚石则完全依赖45°以下悬垂线条,难度最高。(图片来源:Sculpteo Blog 转载)
悬空线条中段下垂:跨度超过浆料自支撑极限。核对跨度是否小于喷嘴内径的 10 倍,提高屈服应力或加快触变恢复,改用拱形桥接。
悬空线条整体偏移:触变恢复过慢,沉积后仍在流动。降低打印速度让浆料在板上多停留 0.5–1 秒,或启用 UV/热辅助固化模块。
跨度线条周期性粗细波纹:挤出压力响应延迟或 Z 轴跳动。检查压力前馈参数,校准 Z 轴精度,启用激光/电容测高闭环。
悬空段上表面波浪起伏:跨度过大,后续打印时悬空线条被压塌。改用双层交错策略,降低上层打印速度,适当提高悬空段挤出量做拱形补偿。
悬垂角大于 60° 仍塌陷:屈服应力严重不足或密度过高(如金属浆料)。重新设计流变参数,引入 UV 辅助固化或双材料临时支撑。
悬空结构后处理开裂:干燥或烧结时重力与收缩应力叠加。在悬空段下方预置牺牲支撑,优化干燥曲线(梯度升温、低湿度长时干燥),烧结时用陶瓷垫料托住关键悬空区域。
本文从流变自支撑、临界悬垂角度、桥接路径策略、临时支撑、原位辅助固化、设备精度协同六个维度,系统拆解了DIW浆料直写悬空与跨度结构成型的工程路径。悬空成型的能力上限,是浆料配方、路径规划、辅助固化与设备精度四者协同的结果。铂邦科技专注DIW浆料直写设备研发制造,配套UV/热双固化模块、DLP光固化复合成型模块,可根据科研、量产需求,提供标准化打印整机、多喷头双材料切换系统、软硬件深度定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯
微信扫一扫,或长按识别二维码关注
正在加载推荐文章……