
按 ISO/ASTM 52900:2021 的分类框架,陶瓷增材制造既涵盖 Binder Jetting、Material Extrusion 等大类,也可按工艺步骤拆成"一步成型"与"多步成型"。一步成型在单次操作中同时建立几何与主要性能;而 DIW 属典型多步成型——先挤出绿色生坯,再经干燥、脱脂、烧结等后处理拿到最终致密件。这种分步属性,决定了 DIW 对"打印—后处理"全链路协同的高度依赖。与其他陶瓷 3D 打印技术相比,DIW 长处很实在:能挤出高固含量膏体、材料浪费少、设备结构简单、打印尺寸跨度大(毫米级到米级),且无需紫外或激光源。其表面分辨率通常低于 SLA/DLP/喷墨,但对结构陶瓷、热管理、生物支架与能源器件等应用已足够。
综述把陶瓷 DIW 打印机按挤出驱动方式分成三类。机械驱动靠步进电机带动螺杆或活塞直接推料,流量响应快、启停干脆、维护简单,但料筒容量受限(常见 2.5–30 mL),更适合小批量研发。气动驱动以压缩空气推动活塞,压力通常在 0.07–1.2 MPa,适配剪切变稀、屈服应力型浆料,短板是压力响应有延迟,且空压机带来噪声。螺杆挤出则靠旋转螺杆连续供料,料仓容量大,适合装饰、建筑陶瓷等大尺寸打印,但机械接触多、可调参数更复杂。三者取舍,本质是在"响应精度、容量、复杂度"之间做权衡。

图1(对应原文 Figure 2):陶瓷 DIW 直写从原料获取、浆料制备、挤出系统装料、校准参数、CAD 建模、切片、打印到后处理烧结的完整流程。

图2(对应原文 Figure 3a):机械式 DIW 打印头示意,步进电机通过螺杆/活塞直接推动浆料挤出,响应快、维护简单,适合实验室研发与小批量试制。

图3(对应原文 Figure 3b):气动式 DIW 打印头示意,以压缩空气驱动活塞,压力范围 0.07-1.2 MPa,适配剪切变稀、屈服应力型陶瓷浆料。
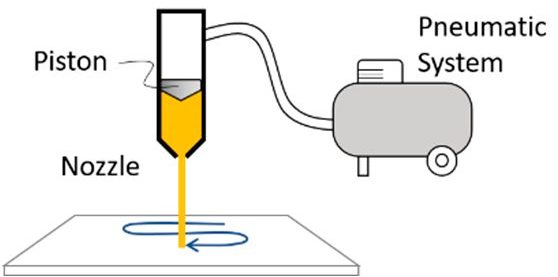
图4(对应原文 Figure 1):陶瓷 DIW 文献计量主题簇(VOSviewer 共现分析),呈现材料体系、工艺、器件应用四大互联方向。
可打印陶瓷膏体通常由陶瓷粉体、溶剂、粘结剂、分散剂与增塑剂组成,粉末粒径、固含量与有机添加剂共同决定流变行为。高固含量有助于降低烧结收缩、减少裂纹与变形,但过高会推高挤出阻力,因此要在"可挤出性"与"形状保持性"之间寻得平衡。理想陶瓷 DIW 浆料应具剪切变稀特征:高剪切下粘度下降、便于过细小喷嘴;低剪切下粘度与屈服应力迅速恢复,使挤出线条自支撑。综述强调,生坯密度均匀性、层间结合与缺陷分布会直接传导到烧结后的致密度、残余孔隙、收缩与力学性能,所以从浆料制备、装料到打印的每一步都要严控气泡与杂质。
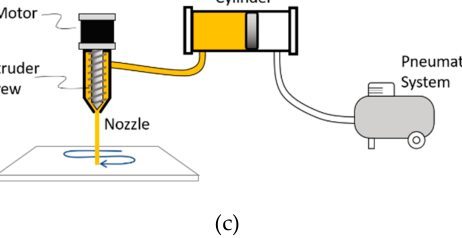
图5(对应原文 Figure 3c):螺杆挤出式 DIW 打印头示意,旋转螺杆连续供料,适配大尺寸、大容量构件打印。
打印阶段要盯住喷嘴直径、挤出压力/力、打印速度、层高等参数,且它们必须与浆料流变特性耦合调试:高屈服应力浆料需要更高起始压力,高固低粘浆料则需要更快速度匹配来避免堆料。路径规划与执行精度由切片软件(Cura、PrusaSlicer、Simplify3D)与打印机固件(Marlin、Klipper)共同决定。这里最能体现"工艺即结构"——同样膏体,参数窗口偏移一点,出来的丝束直径、层间结合乃至最终致密度都会跟着变。
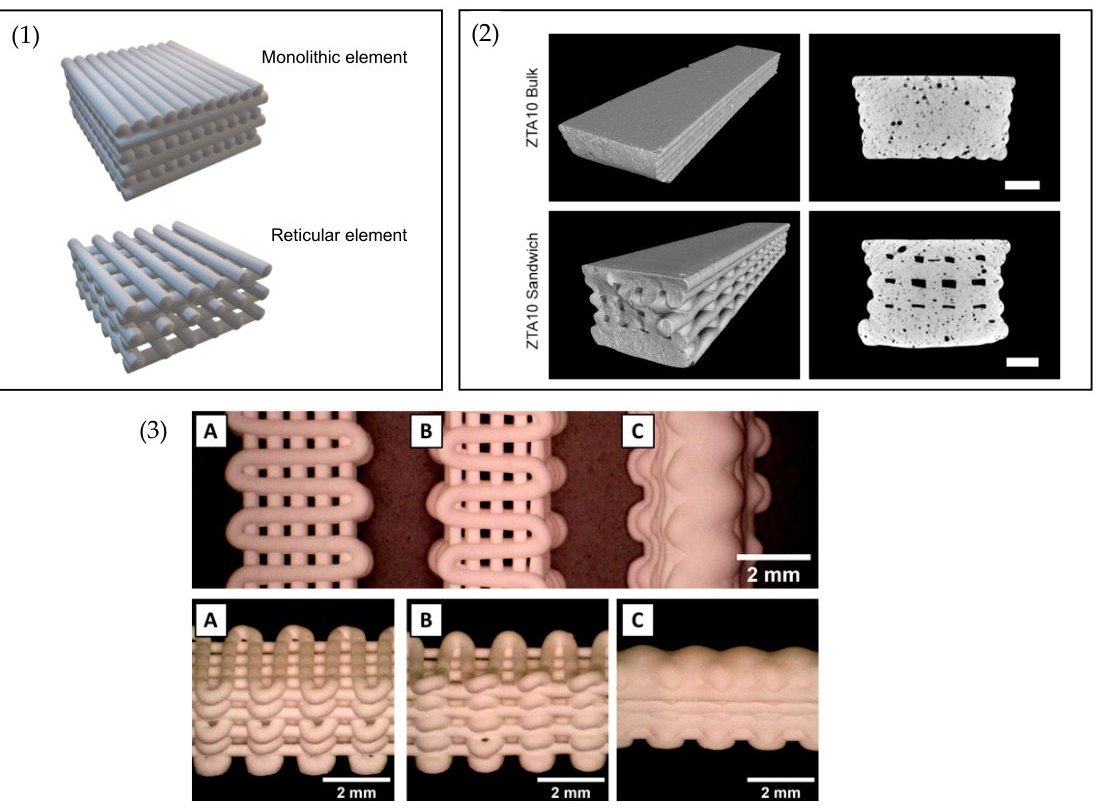
图6(对应原文 Figure 5):单体(monolithic)与格点(reticular)结构对比——前者追求致密,后者调控可控孔隙与压缩强度。
生坯打印完成只是上半场,后处理才是决定最终性能的下半场。干燥阶段需控制温湿度梯度,防止翘曲与开裂;脱脂阶段逐步去除有机物;烧结阶段在高温炉中实现颗粒结合与致密化,而烧结温度、升温速率、气氛会直接影响晶粒尺寸、相组成与力学、热学、功能表现。对科研与工业用户而言,DIW 设备不能只满足"打得出来",更要为后续标准化的脱脂、烧结工艺预留接口,否则生坯质量再好也落不到合格成品。
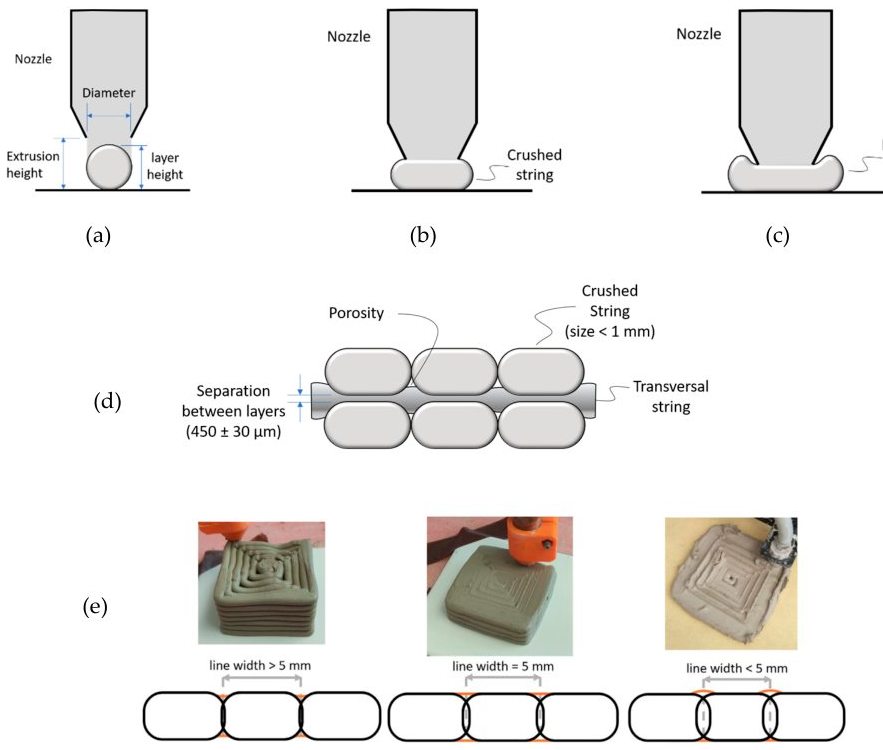
图7(对应原文 Figure 7):喷嘴高度与挤出流量的影响(H*–V* 相图),量化稳定沉积的几何与流量约束。
综述覆盖的应用相当广:组织工程支架、电子传感器、介电谐振器、球阀、催化载体与涡轮叶片型芯等。陶瓷 DIW 的最大价值,在于以低成本硬件撬动复杂几何与多材料潜力。未来走向包括多材料/多喷嘴系统、在线过程监控、大尺寸打印路径优化,以及与后处理设备的集成化。对准备切入陶瓷增材的团队,务实路径是从材料体系明确的单相氧化物入手,先稳住浆料流变窗口,再逐步扩展到多材料与功能陶瓷。
从设备厂家角度看,陶瓷 DIW 的成败不在单点,而在"浆料—设备—参数—后处理"的闭环是否打通。挤出系统选型直接限定了可处理浆料的黏度区间与流量响应:机械驱动利于研发端精确小样,气动驱动适合常规屈服应力膏体的稳定量产,螺杆则面向大尺寸连续供料。与之配套,设备需要支持多喷头、多材料联动以释放梯度与复合结构的潜力,并预留与脱脂、烧结设备的工艺接口。铂邦科技专注于 DIW 浆料直写设备研发制造,提供多喷头、多材料联动打印系统,并配套 DLP 光固化复合成型模块,支持从浆料调配、生坯直写到脱脂烧结工艺对接的全流程技术服务,可按科研与产业化需求做软硬件系统定制开发。
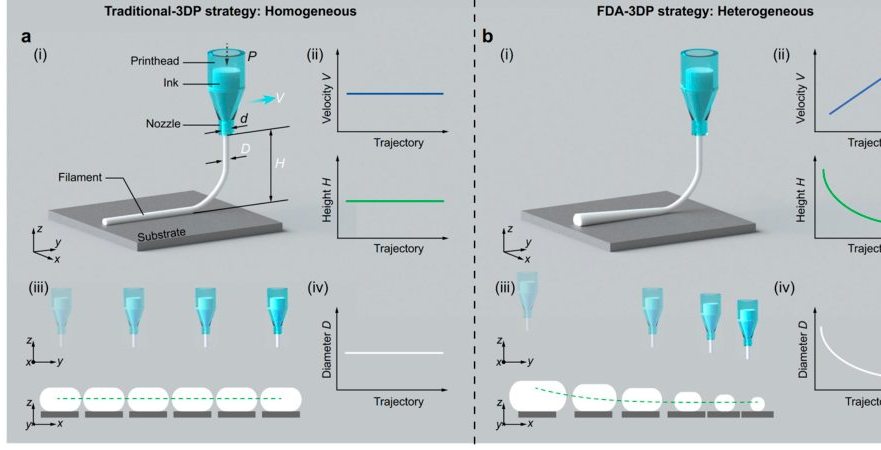
图8(对应原文 Figure 8):Filament Diameter-Adjustable(FDA-3DP)策略——沿轨迹动态调节速度与高度,实现变截面梯度结构的可编程打印。
本文总结了陶瓷 DIW 直写的系统分类、浆料流变要求、打印参数与后处理链路,可支撑增材制造科研开发。铂邦科技专注DIW 浆料直写设备研发制造,配套 DLP 光固化复合成型模块,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……