
Annual Review of Fluid Mechanics 上的这篇特邀综述,价值不在把DIW浆料直写按工序分段叙述,而在于它给出了一组能直接代入数字计算的判据——喷嘴口径相对颗粒粒径的比值、无量纲速度、塑性毛细数、临界自支撑高度与跨度等。调参不必再纯靠试错,许多问题在装料前就能估算出大致区间。下面按"打印现场会遇到哪些麻烦"来重组这些判据,而非沿工艺流程平铺。
要建立任何判据,先得有统一的流变模型。综述采用 τ = τY + Kγ̇ⁿ 三参数形式,覆盖绝大多数DIW浆料:τY 为屈服应力,标定"需要多大应力才起步流动";K 是稠度系数;n 为流动指数,n 远小于 1 代表强剪切变稀。
这三个参数各自对应一个打印事件。n 决定浆料在喷嘴高剪切区(典型剪切速率 10²~10⁴ s⁻¹)的降粘幅度,即挤出是否顺畅;τY 决定离嘴后能否立住,常见 DIW 浆料的 τY 落在 10¹~10³ Pa,足以支撑毫米级特征;K 影响整体压力水平。牛顿流体只有一个参数,所以既难挤出又难保形。
需提醒的是 τY 并非越高越好。屈服应力抬得过高,起始挤出压力随之上升;更要紧的是相邻线条间难以相互润湿融合,层间结合强度会下滑。后续几乎所有判据都会回到这个权衡上。
掺陶瓷粉、金属粉或短切纤维的高固含浆料,堵喷嘴是最常见的停工原因。综述将机制归为三类,处置路径却完全不同。

图:喷嘴收敛流、丝材自由表面成型、沉积铺展与堆叠失稳,DIW浆料直写全过程的流体力学现象总览
架桥。喷嘴直径 D 与颗粒粒径 dp 之比 α = D/dp 过小时,若干颗粒会在收敛段喉部搭出稳定拱形,流动从内部被截断。经验上 α<10 风险陡增,选喷嘴以 α≥10 为安全线较稳。纤维体系更敏感:高剪切虽倾向让纤维沿流线排齐,但局部扰动会令某根偏转贴壁,随后像渔网般捕获后续纤维。减小喷嘴收缩角 θ 可延缓架桥,这属于流道设计范畴。
筛分。颗粒或团聚体尺寸直接超过喷嘴通径而被物理截留。对各向异性颗粒,起决定作用的是最大 Feret 直径而非名义粒径,短切纤维横置即属此况。上机前过筛是最直接的防线。
聚集结垢。颗粒因范德华力、静电吸引或聚合物桥接在管壁逐渐沉积,通道随时间缓慢收窄,表现为打印数小时后压力持续爬升。这类对表面化学与流场条件敏感,分散剂选型、pH 调控、超声分散在上游解决;下游可用脉冲流或超声振动延缓。
还有个易被忽略的伴生现象:剪切诱导迁移。高剪切区颗粒向低剪切区漂移,造成喷嘴截面浓度分布不均乃至中心富集,挤出浓度随时间波动。这不是换喷嘴能解决的,得回到浆料分散稳定性本身。

图:从生物材料、聚合物、陶瓷前驱体到建筑材料,DIW浆料直写覆盖的材料体系与跨尺度应用
浆料离嘴后由受限流转为自由表面流,这段形态由两个无量纲量主导:无量纲速度 V* = V/Ve(平台移动速度与挤出线速度之比)与无量纲高度 H* = H/(αD)。
V*<1 为过挤出,材料供给快于平台移动,多余料无处可去,表现为堆积、盘卷或蛇形屈曲——调试中常见的"堆料""线条发弯"即此。V*≈1 是理想等维挤出区,线径稳定在与喷嘴内径同量级。V*>1 为欠挤出,丝材在沉积中被持续拉细,可借此做亚喷嘴直径的精细结构,但超过材料特定阈值便出现间断性断裂。
另三个数刻画不同力的竞争:Weber 数 We = ρU²D/γ 表征惯性与毛细相对强弱,DIW 低速下通常很小,丝材不易雾化;毛细数 Ca = ηU/γ 比较粘性应力与表面张力,高 Ca 利于铺展与层间融合,过高则失形;Ohnesorge 数 Oh 综合粘性—毛细—惯性三者平衡,决定丝材能否抵抗 Rayleigh–Plateau 不稳定而不断成液滴。
悬浮液还有一层额外风险:固相夹杂会加速丝颈缩与断裂,局部颗粒重排动态改变有效流变,在薄化区产生应力涨落。当丝材直径逼近颗粒尺度,连续介质假设本身不再成立——这也解释了为何细喷嘴打粗颗粒浆料格外困难。

图:重力致塌陷、弹性屈曲与悬空下垂三类失效模式,以及屈服应力、储能模量与自重之间的力学平衡
丝材落到基底后不会维持圆柱状。毛细压力 ΔPcap~γ/h(t) 驱动其径向铺展,直到毛细应力被屈服应力平衡才停,最终呈"薄饼"截面。平衡半径 Rf~γ/τY,无量纲化即塑性毛细数 J = τYL/γ,实验显示 Rf/L 与 J 成正比。
这关系的实用处在于:线宽偏大想收窄,可抬升 τY 或降低表面张力,而不必一味换小喷嘴。当 Bond 数 Bo = ρgRf²/γ 远大于 1 时,重力开始接管铺展,此时再调表面张力基本无效。
多层堆叠在固化前完全靠浆料自身支撑,综述给出两个可直接估算的临界值。
临界自支撑高度 Hc ≈ τY/(ρg)。柱状结构超过此高,底层累积自重超过屈服应力,开始塑性流动并向侧向扩展,宏观呈底部变宽、总高变矮。想堆更高只有两条路:提高屈服应力,或减小单层高度让重量分布更均匀。
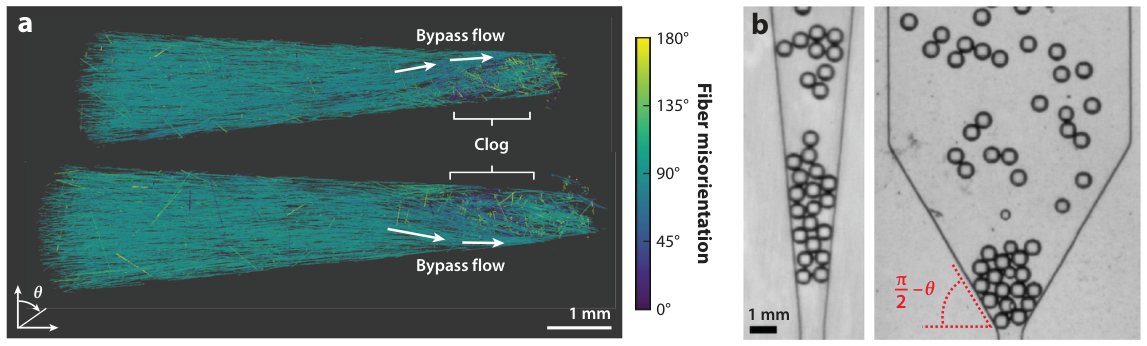
图4:DIW三阶段流变需求示意——剪切变稀、触变与屈服应力三者如何共同决定可打印窗口。
高窄薄壁结构还有第二种失效——弹性屈曲。即便屈服应力足以抑制塌陷,结构仍可能在自重下失稳弯折,屈曲临界高度取决于触变恢复后的储能模量 G′。综述有个很实用的提醒:结构偏离竖直仅约 5°,失效模式就会从弹性屈曲切到塑性坍塌。这意味着打印高细结构时,平台水平度与首层贴合的重要性远超直觉。
临界自支撑跨度 Lc~[τYd²/(2ρg)]^0.5。跨度为 L 的悬空丝材在自重下最大挠度 δmax ≈ 5wL⁴/(384EI),四次方关系意味着跨度稍增、下垂剧增。提高屈服应力与加粗丝径都能延长可跨距离,后者效果更明显(平方关系)。实际下垂是初始弹性变形(由 G′ 控制)与后续塑性蠕变(由 τY 控制)的叠加,二者时间尺度不同,所以刚打完看与放十分钟后看是两回事。
聚合物基浆料与生物墨水多出弹性维度,需用 Deborah 数 De = λ/τ 与 Weissenberg 数 Wi = γ̇λ 衡量。高 De 时材料弹性回缩利于稳定丝材,但同一弹性也会在喷嘴出口造成挤出胀大,线条直径明显大于喷嘴内径,严重时出现熔体破裂式表面畸变。
处理办法通常是延长喷嘴直管段让应力松弛,或降低走速把 γ̇ 压下去。这是少数几个"降速能缓解"的问题——多数 DIW 缺陷降速反而会恶化。
理论要落地,得映射到设备上真正可调的环节。逐条对应如下。
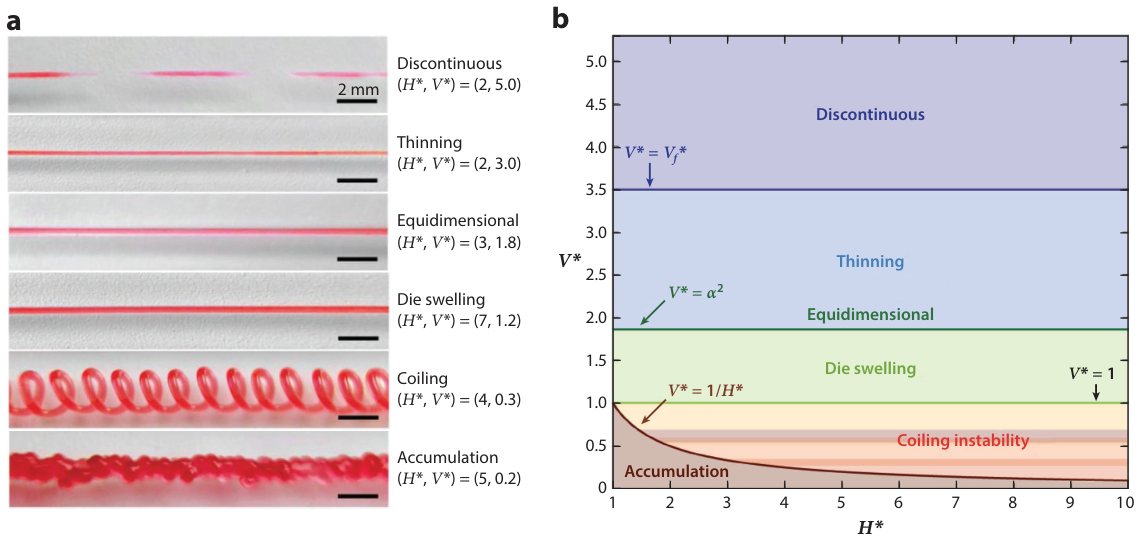
图5:纤维取向堵头与喷嘴角度对桥接的影响,揭示各向异性颗粒在高剪切区的捕获机理。
α 比值 → 喷嘴规格库。按 α≥10 反推,浆料目数确定后可用口径即定。铂邦 DIW 整机配 0.1~2.0 mm 多规格可换喷嘴,换型不动其他部件,配方筛选阶段可快速扫一遍口径。
n 值 → 挤出驱动方式。强剪切变稀浆料适合压力驱动,弱剪切变稀或高弹性浆料更适合机械推杆定容挤出。双模式的意义在于不必为不同体系备两台机器。
V* → 压力与速度联动。V*≈1 的窗口需要挤出流量与走速同步调,单独调任一个都会跑偏。软件层支持压力—速度—层高三参数协同编程,才能在拐角、起停这些流量易失稳处维持 V* 稳定。
Hc → 层高与压力渐变。层高可调至 0.05~1.0 mm 量级,配合"层数越高、挤出压力递减"的渐变曲线,可在不改配方前提下把塌陷风险往后推。
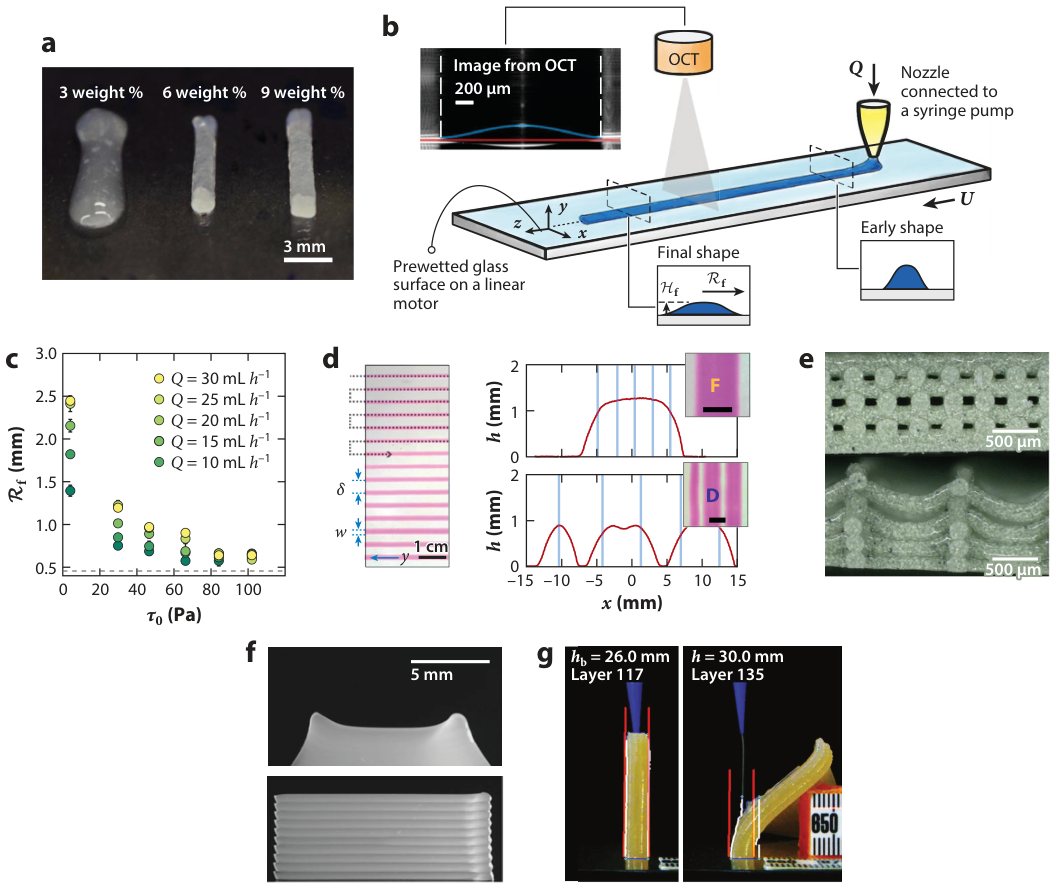
图6:粘弹性墨水沉积形态与(H*, V*)相图,界定过挤出、等维挤出与欠挤出的边界。
剪切迁移与团聚 → 前处理单元。行星搅拌与 真空脱泡 一体化完成,减少转移次数,从源头压制分层与团聚。这段设备的贡献不在打印过程,而在浆料上机时的初始状态。
打印速度窗口方面,多数体系稳定区间落在 3~30 mm/s,具体位置由浆料的 We 与 Ca 共同决定,标定时以单线条实测线宽为准。
把上述判据反过来用,即是一张排查表。线条堆积发弯,先查 V* 是否小于 1;线条时断时续且直径渐细,查 V* 是否过大或 Oh 是否偏低;线宽超标看 J 值,考虑抬 τY;压力随时间持续爬升,指向聚集结垢,回到分散剂与清洗周期;突然完全不出料,先算 α 再查是否过筛;多层件底部变宽对照 Hc;细柱歪倒查平台水平度与 G′ 恢复速度;悬空段下垂用 Lc 估算并考虑加粗丝径或加临时支撑。
这套流程的好处是每步都有明确指向,不必在多个参数间盲目组合试错。
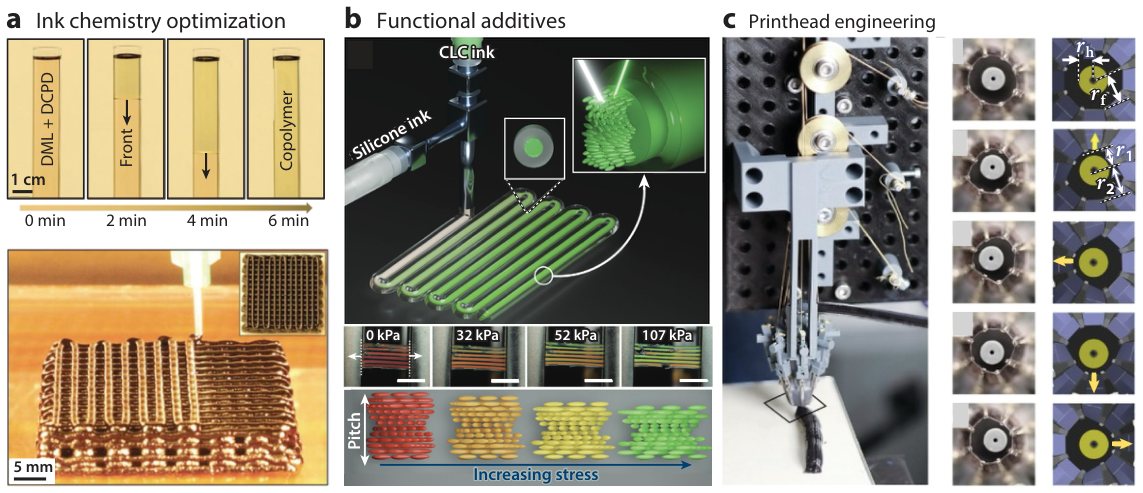
图7:DIW前沿创新方向——墨水化学、功能添加剂与主动喷嘴,把保形能力从流变约束中解放出来。
综述最后指出的方向也值得跟进。墨水化学层面,潜热触发、光引发、前端聚合这类"挤出后即时固化"策略,使浆料在高剪切下保持惰性、沉积后数秒内固化,等于把保形能力从流变约束中解放,可打印材料窗口明显扩大。喷嘴工程层面,同心多喷嘴让双组分在沉积点原位混合,绕开适用期限制;嵌入声、电、磁外场则能在亚秒尺度调控微结构。理论层面则需把非牛顿流动与相变动力学耦合,实现从目标性能反推配方、喷嘴几何与路径参数的逆向设计。
这些方向对设备的要求是模块化与可扩展——固化模块、多通道供料、外场发生器都需能在同一机架上叠加,而非重造一台机器。
本文总结了DIW浆料直写全过程流体力学机理与流变调控策略,可系统支撑增材制造浆料开发与打印工艺科研。铂邦科技专注DIW浆料直写设备研发制造,配套DLP光固化复合成型模块,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……