
利物浦大学 García-Tuñón 课题组在 Advanced Functional Materials 发表的这项研究,出发点其实很工程化:四支配方外观近似的水基硫基浆料,上机后却只有三支能在 0.25 mm 喷嘴下连续堆出网格,剩下一支直接堵死。比起 925 mAh gₛ⁻¹ 的最终比容量,更值得关注的是他们借助大振幅振荡剪切建起的"可打印性判据"——不必装料试打,仅凭流变指标就能预判配方能否顺利挤出,这对DIW浆料直写的配方迭代提速很明显。
四支配方的活性相均为 SD 共聚物(干基 70 wt%),差异只来自氧化石墨烯、Pluronic F127 与多壁碳纳米管三者的组合方式,对应编号为 SD-CNTs-GO、SD-GO、SD-F127、SD-CNTs-F127。唯一失效的是 SD-CNTs-GO——它同时掺入了 GO 与 CNTs。
失效并非粘度过高,而是微观几何尺度不匹配。CNTs 在水相中不以单根分散,实测平均团簇直径 58.7 μm,而单管仅 79 nm;GO 为二维片层,横向尺度与 CNTs 簇径同量级却形态迥异。两者在喷嘴收缩区会合时,片层与团簇无法协同变形,微结构在尖端断裂,固相被截留形成滤饼、液相仍能通过,挤出状态从连续迅速转为断流直至彻底堵死。
这类失效在高固含多组分体系里很典型,却恰好是单一粘度指标无法预警的。只要去掉 GO 或调整配比,其余三支在同样的 0.25 mm 喷嘴下都能稳定连续出料。

图:从SD共聚物合成、水基配浆、CAD建模到DIW挤出成型、冷冻干燥与扣式电池装配的完整链路
常规流变只取稳态粘度与线性黏弹区模量,而浆料在喷嘴内早已进入大变形非线性状态,线性区数据根本无法外推尖端行为。团队改用大振幅振荡剪切(LAOS)扫描四支浆料,全程追踪储能模量 G′、损耗模量 G″、应力幅值 σ₀ 与耗散比 φ 随应变幅值的演变。
异常信号集中在 SD-CNTs-GO:在应变幅值 γ₀≈11% 处出现 σ₀ 应力过冲,同时 φ 呈非单调波动——这正是微结构在大变形下被拆散却无法重建的流变印记,其余三支在同一区间曲线平滑。指纹判据与实打结果完全对应。
进一步抽象,以线性区储能模量 G′LVR 与流动应力 σf 为两轴绘制 Ashby 图,三支可打印浆料聚在同一区域,失效支落在界外。其工程价值在于:新配方只需测两个参数即可定位可打印区间,无需逐支装料试打,省下的是昂贵的活性材料与调试工时。
流变只回答"能不能打",材料设计才回答"打出来能撑多久"。锂硫体系的两大顽疾——单质硫循环中反复结晶—破裂引发的电极粉化,以及多硫化锂溶入醚类电解液后向负极侧迁移的穿梭——根源都在于硫以单质形态存在。

图:可打印性Ashby窗口、笛卡尔三轴DIW平台构型与网格电极实物尺寸对照
逆硫化路线反过来利用硫的活性:元素硫与双环戊二烯按 8:2 质量比混合,140 ℃ 使硫完全熔融,升至 180 ℃ 搅拌 6 min 完成开环共聚,再于 140 ℃ 深度固化 24 h 形成交联网络,最后球磨过 106 μm 筛得粉。TGA 给出硫总含量 62.1 wt%,玻璃化转变温度 55.7 ℃,残余无定形硫约 2 wt%,PXRD 未见明显晶体衍射峰。
硫经共价键锚入聚合物主链后,循环中不再以单质晶体形式溶出,穿梭效应在分子层面就被削掉一半,余下部分交由电极构型处理。
溶剂仅用去离子水,规避了 NMP、环己烷等有机溶剂挥发带来的塌陷、开裂及废气处理负担。四个组分各司其职:SD 共聚物担纲活性物质,GO 铺出连续导电通路,F127 负责流变调控与生坯粘结,CNTs 辅助电子传导并充当骨架支撑。

图:四组浆料的实拍与SEM形貌对照,SD-CNTs-GO组无法成型完整网格,其余三组轮廓完好
配制采用分步投料、低速预混先打散硬团聚,再分段高低速行星搅拌,全程配合长时 真空脱泡。水基体系排气比有机体系更难,而后续还有冷冻干燥环节,内部残留气孔会在升华阶段被放大成结构缺陷。
打印采用 Luer-lock 5 mL 注射器接 0.25 mm 不锈钢喷嘴,由笛卡尔三轴机构驱动,挤出速率约 0.2 mL/s、走速约 12 mm/s,在 PTFE 基板上沉积 8×8×0.5 mm 的双层网格电极。0.25 mm 对含 CNTs 浆料本就偏苛刻,也正因为口径紧,前面那支配方的尺度失配才暴露得如此彻底。
打印件不能直接进烘箱。常规蒸发干燥时液—气界面的表面张力会把微米级孔道拉垮,挤出好不容易堆出的多级孔就此损失。研究用 −100 ℃、0 Pa、48 h 冷冻干燥,水分直接升华、跳过液气界面,孔道形貌得以保全——在多孔电极制备里这步几乎无可替代。
后处理温度是整套工艺中最敏感的变量,研究在 100 ℃、130 ℃、200 ℃ 三档做了系统对比,档位间差异大到足以直接决定成败。
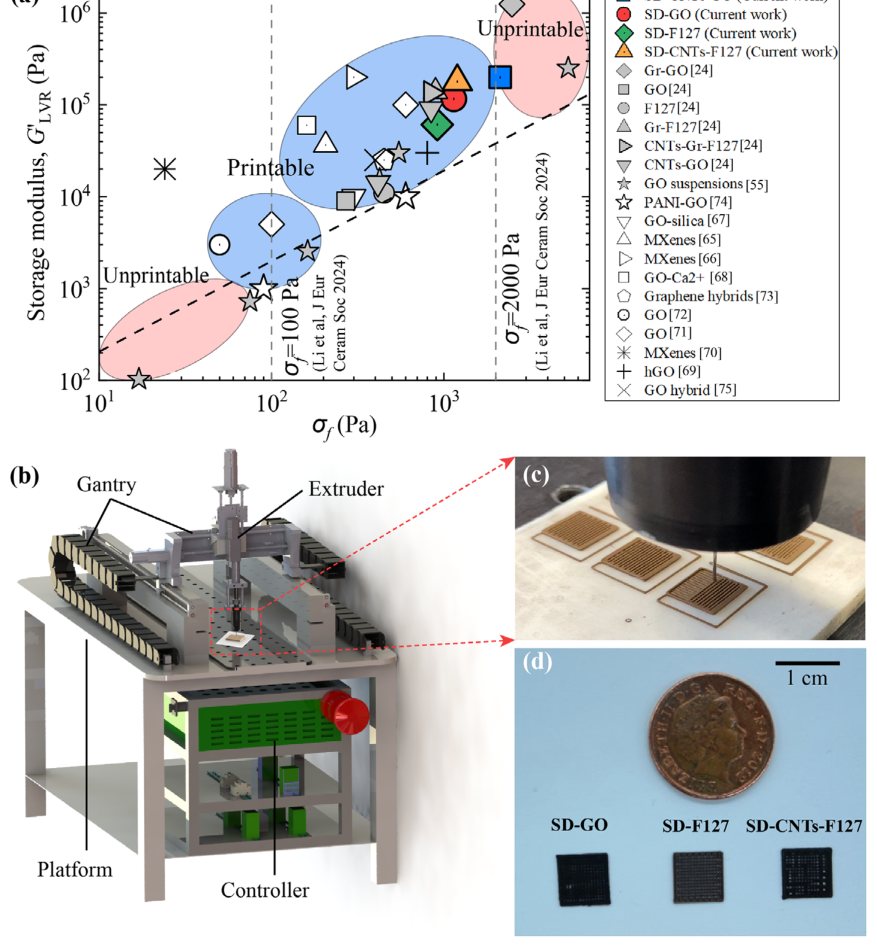
图4:SD共聚物与CNTs的SEM形貌、粒径分布与接触角表征,揭示多组分浆料的微观分散状态与界面亲和性。
100 ℃ 处理 60 min,比容量最高仅 538 mAh gₛ⁻¹,动态键合不足、硫束缚不到位;200 ℃ 虽初期冲到约 700 mAh gₛ⁻¹,循环寿命却最短——仅 21 次,硫在此温度已过度降解。最优落在 130 ℃ 处理 30 min 的 SD-CNTs-F127:初始比容量 925 mAh gₛ⁻¹、面容量 7.86 mAh cm⁻²、200 次循环保有率超 60%。
该温度窗与 TGA 给出的"150 ℃ 以下无明显化学降解"完全吻合——窗口上界由材料热稳定性定,下界由动态键合活化条件定,两者仅余几十摄氏度裕度,炉温控制精度直接决定批次重复性。
对照样为同等固含量的湿法刮涂电极,SD、碳黑、PVDF 按 7:2:1 配比,同样封装进 CR2025 扣式电池。
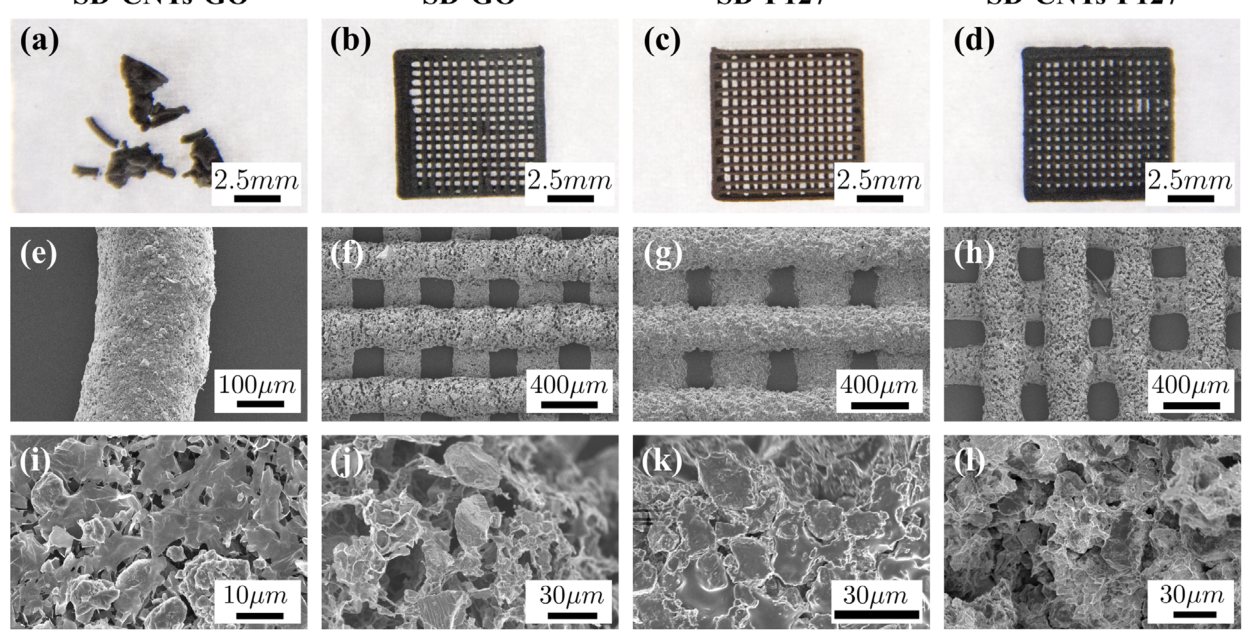
图5:四组水基SD浆料的LAOS流变指纹——储能/损耗模量、应力幅值、耗散比与Lissajous-Bowditch曲线,可预判喷嘴处是否发生堵塞。
峰值比容量上,打印电极 965 mAh gₛ⁻¹ 对刮涂电极 452 mAh g⁻¹。面容量方面,打印电极 50 次循环后仍保 6.2 mAh cm⁻²,折算对锂金属负极能量密度约 307 Wh L⁻¹,是刮涂电极(约 96 Wh L⁻¹)的三倍以上。EIS 显示刮涂电极 100 次循环后电荷转移电阻 Rct 明显抬升,对应绝缘产物堆积与结构退化;打印电极阻抗谱基本平稳,μCT 与 SEM 亦未见明显退化。
差距源于构型:约 0.25 mm 间距的宏观网格为电解液提供快速浸润通道,微米级双级孔在局部束缚多硫化物,离子通路与电子通路被解耦设计——这是二维薄膜无法实现的。
站在设备角度,这套工艺的难点集中在细口径与多组分浆料的组合。
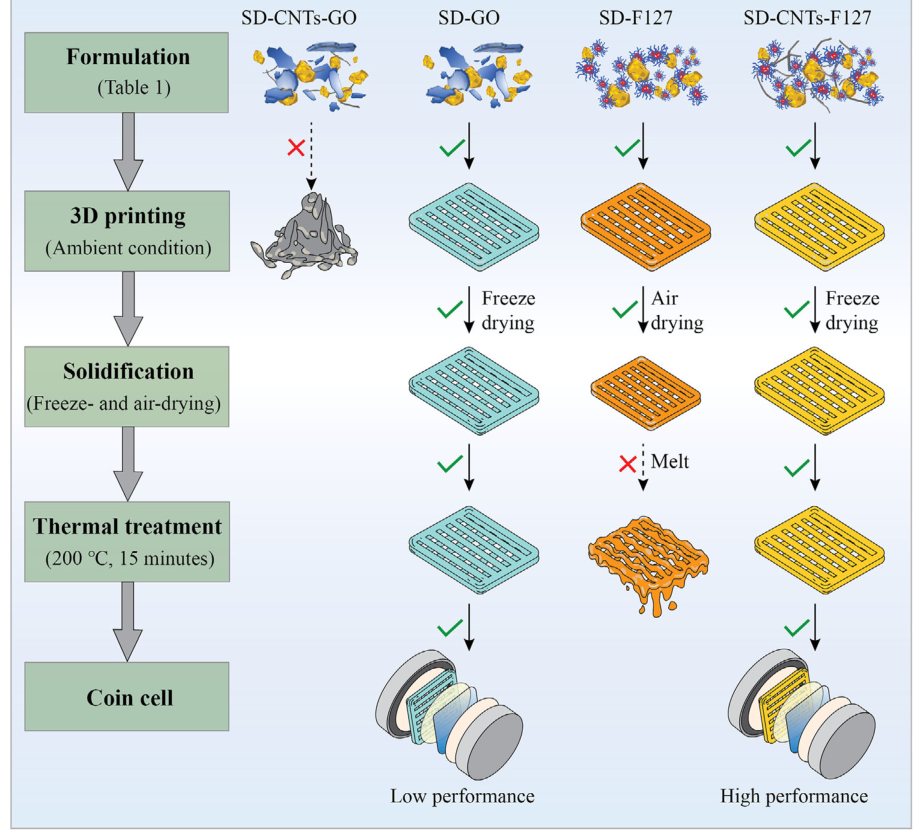
图6:从配方、DIW打印到扣式电池装配的完整工艺链路对比示意,串联分子设计与电极构型两条主线。
0.25 mm 喷嘴对上游洁净度极为敏感。浆料内任何未打散硬团聚、料筒壁剥落的干料,都可能在收缩段卡死。实操建议装料前过筛,料筒内壁保持光洁,供料管路尽量短且无死角。
挤出机构须给出稳定的体积流量。0.2 mL/s 配 12 mm/s 走速,二者比值决定线宽;气压驱动在细喷嘴高背压下响应偏软,起停流量滞后易造成网格节点堆料。定容式挤出在此类工况更可控,铂邦 DIW 整机可按浆料特性选配挤出模组。
后处理设备要能成线衔接。冷冻干燥与分段热处理是必要环节,生坯从打印平台转运至冻干机途中易变形,可拆卸基板配 PTFE 基材能降低损伤。热处理段温度精度如前所述,控制在 ±5 ℃ 内较稳。
流变表征最好前置到产线旁。既然 LAOS 指纹能预判可打印性,把流变仪与打印机并入同一工作流,新配方先测后打,比反复试打省料得多——尤其在硫基这类活性材料成本不低的体系上。
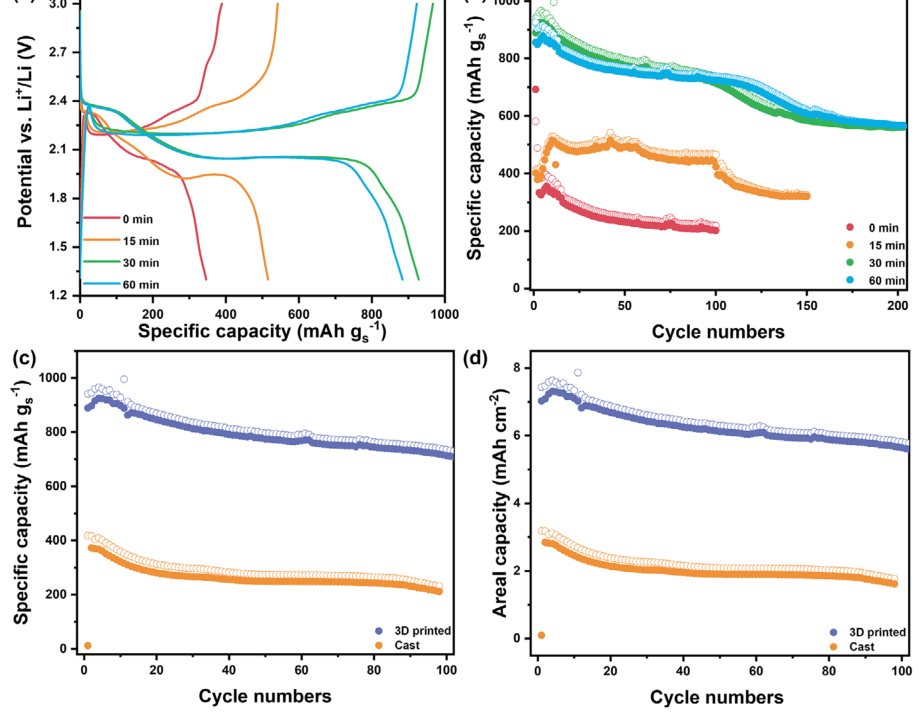
图7:SD-CNTs-F127-130电极的电化学性能——充放电曲线、长循环、比容量与面容量对比,验证三维网格结构的优势。
这套思路的普适性比锂硫本身更广。水基多组分浆料的可打印判据可直接迁移到其他储能体系;网格孔径、层数、点阵密度均交由 CAD 与 G 代码控制,天然适配微型穿戴、航空特种储能等异形需求;活性侧也可替换为单质硫、硫化物或其他共聚物,只要耐受对应的冷冻干燥与热处理制度。对配方迭代频繁的课题组,先建流变窗口再上电化学,是比盲试高效的路径。
本文完整总结全套成型工艺、墨水调配逻辑,能够支撑各类增材制造科研开发。天津铂邦科技专注DIW浆料直写设备研发制造,配套DLP光固化复合成型模块,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……