
做超高温陶瓷(UHTC)结构件的人,最怕一句话:"能致密的做不了复杂形状,能做复杂形状的致不了密。"TiB₂、ZrB₂、ZrC 这几类材料熔点过 3000℃、耐烧蚀抗氧化的本征优势,是高超音速前缘、火箭喷管、冲压发动机热端部件的理想候选;但它们共价键极强、自扩散系数低,传统热压或 SPS 必须外加压力才接近全致密——一旦上压,模具就锁死了零件形状,内部冷却流道更无从谈起。西班牙埃斯特雷马杜大学 Nogales 团队 2026 年的工作,用 DIW 直写成型任意三维结构(含同心圆微通道与网格流道两种设计),再靠添加 MoSi₂ 烧结助剂的无压 SPS 实现液相致密化,把这条死循环打通:三类 UHTC 全部突破 96% 相对密度。下面从流变窗口、控裂机理到设备承接,拆开这条增材路线。

图1:两种主动冷却微通道构件三维模型——(a-c) 同心圆多层通道 + 中心汇流腔;(d-f) 网格状内结构 + 加强进出口,可经 DIW 浆料直写 分层挤出一体成型,无需后期机加工开孔
UHTC 增材制造难在约束叠加。第一,浆料要同时满足"高固含量(>40 vol%)+ 剪切变稀 + 挤出后自支撑",流变窗口极窄,常用 Pluronic 凝胶基浆料打印带通道件,无论油浴还是高湿慢干,干燥或烧结后全部沿通道走向贯穿开裂。第二,生坯干燥时溶剂挥发产生毛细应力,微通道薄壁处应力集中最易开裂。第三,烧结若用有压工艺,微通道会被压塌,而无压烧结 UHTC 又难以致密。这三重约束,正是过去十几年 UHTC 增材大多停在多孔/低性能样品的根本原因。

图2:Pluronic 基浆料打印的 ZrB₂-20%MoSi₂ 微通道件——(a) 刚打印完;(b) 干燥后沿通道走向开裂(箭头指示);(c) 烧结后裂纹进一步扩展
论文对比了 Pluronic F-127 与羧甲基纤维素(CMC)两套粘结剂。Pluronic 是温敏水凝胶,低温溶胶—高温凝胶使其在油浴挤出稳定,但冷却后软化变形、无法进行冷冻干燥,即便在高湿环境慢干 7 天,带通道件仍开裂。团队最终锁定 CMC 体系:12.5–13.5 wt% CMC 水溶液作载体,分三步加入 44 vol% 的 UHTC-MoSi₂ 复合粉体,2000 rpm 行星搅拌混匀。CMC 的优势在于室温粘度稳定(不发生溶胶—凝胶相变)、可承受 -50℃ 冷冻而不软化、形成的结构化网络有效支撑陶瓷颗粒防止沉降——SEM/EDX 证实烧结后 MoSi₂ 衍生液相均匀分布于整个截面,无密度差驱动偏聚。
打印完成后立即转入 -50℃ / 0.030 mbar 冷冻干燥 24 小时,水分直接升华,彻底消除液—气相变产生的毛细应力。这是整篇工艺创新最关键的一步:常规干燥(即便高湿慢干)在微通道进出口和隔板处必生裂纹,唯冷冻干燥能让带通道件完整存活到脱脂。脱脂采用阶梯升温真空炉,180℃/2h 除水 + 400℃/2h 除 CMC,无积碳残留,为无压 SPS 提供纯净坯体。
打印使用改装 Delta Wasp 2040 挤出式平台,0.61 mm 喷嘴内径、层高 0.4 mm、挤出速度 5 mm/s。烧结收缩数据值得留意:平面方向线性收缩 22±1%,厚度方向 26±2%——这种各向异性(层间堆积方向收缩更大)导致轻微翘曲,属增材陶瓷常态。但微通道本身尺寸精度令人满意:通道截面约 1.0×0.8±0.1 mm,线宽 400±9 μm,层高 390±20 μm,意味着亚毫米级特征完全可借缩小喷嘴直径实现。冷冻干燥后的 CMC 生坯经无压 SPS 烧结,内部网格状微通道连续贯通、未被堵塞或坍塌。

图3:CMC 基 TiB₂-20%MoSi₂ 复杂件(冷冻干燥 + 无压 SPS 烧结后)——(a) 顶视图;(b) 剖面横切展示 挤出成型 的内部网格微通道,完整无裂纹
MoSi₂ 在此扮演"液相烧结助剂":温度超过 1500–1600℃ 时,Mo-Si-C 三元系共晶反应生成液相,润湿 UHTC 晶粒并经溶解—沉淀机制促进致密化。三类材料行为差异显著。TiB₂-20vol%MoSi₂ 最优,1650℃ 保温 15 分钟即达 >97% 相对密度(全测试条件中最低完全致密化温度),继续升到 1750℃ 甚至 1950℃ 密度基本持平或略降(晶粒长大)。ZrB₂-20vol%MoSi₂ 需提至 1750℃ 才完全致密,1650℃ 样品仍残留明显孔隙。ZrC 最难致密,ZrC-20vol%MoSi₂ 即便 1950℃ 仍大量残余孔隙、2000℃ 因晶粒粗化密度反降;将 MoSi₂ 提到 25 vol%、1850℃ 才达 >96%——说明 ZrC 需更多液相补偿本征低烧结活性。
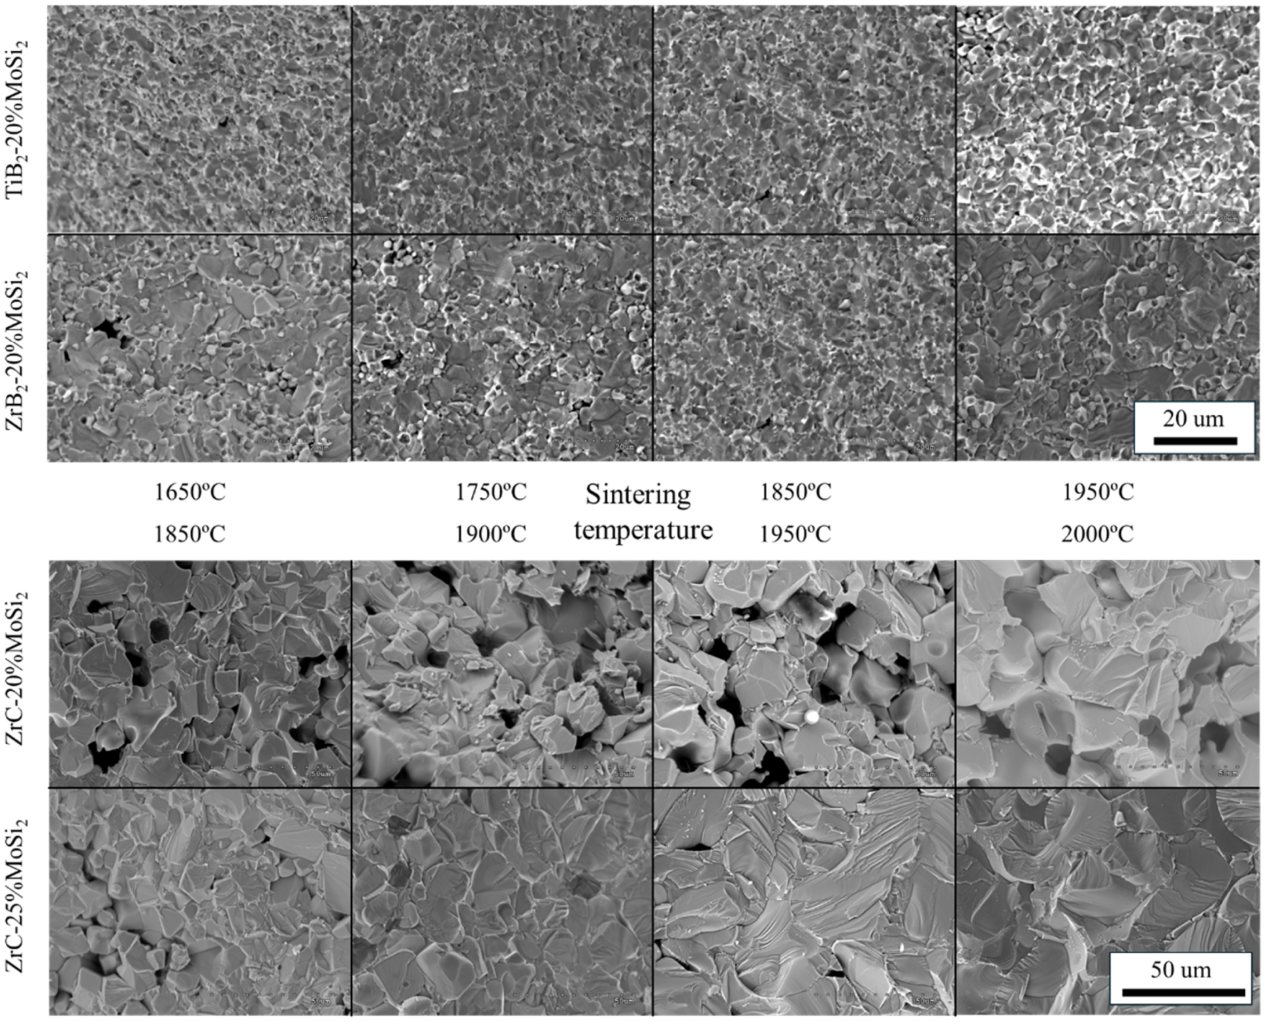
图4:四组 UHTC 材料不同温度下的烧结断口 SEM 形貌——上排 TiB₂-20%MoSi₂(1650–1950℃),中排 ZrB₂-20%MoSi₂(1650–1950℃),下排 ZrC-20%/25%MoSi₂(1850–2000℃)
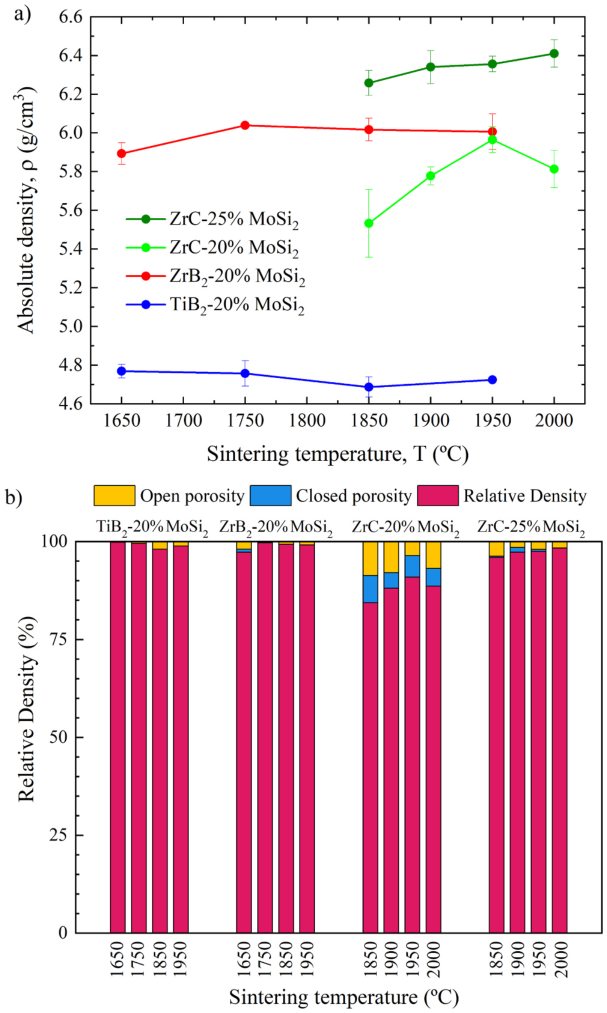
图5:(a) 绝对密度随烧结温度的变化;(b) 相对密度与开孔率/闭孔率堆叠柱状图
高温反应使初始粉末显著演变。以 TiB₂-20%MoSi₂(1950℃)为例,XRD 检出主相 TiB₂、原始 MoSi₂、新生 Mo₅Si₃ 与 TiC;部分 TiB₂ 晶粒呈核—壳形貌(内核较纯 TiB₂、外壳富 Mo,说明 Mo 经液相扩散进晶格取代 Ti);晶界分布多种 Mo-Si 金属间化合物与富碳区;值得注意的是 Si 显著蒸发(未检出新富 Si 相,微观中 Si 丰度远低于 Mo),解释了 Mo₅Si₃ 的形成。ZrB₂ 体系额外出现氧碳化钼相 (Mo₂C)ₓOᵧ,源于原始粉末 <1.5 wt% O 杂质;ZrC 因基体即碳化物,Si 挥发反而较低。
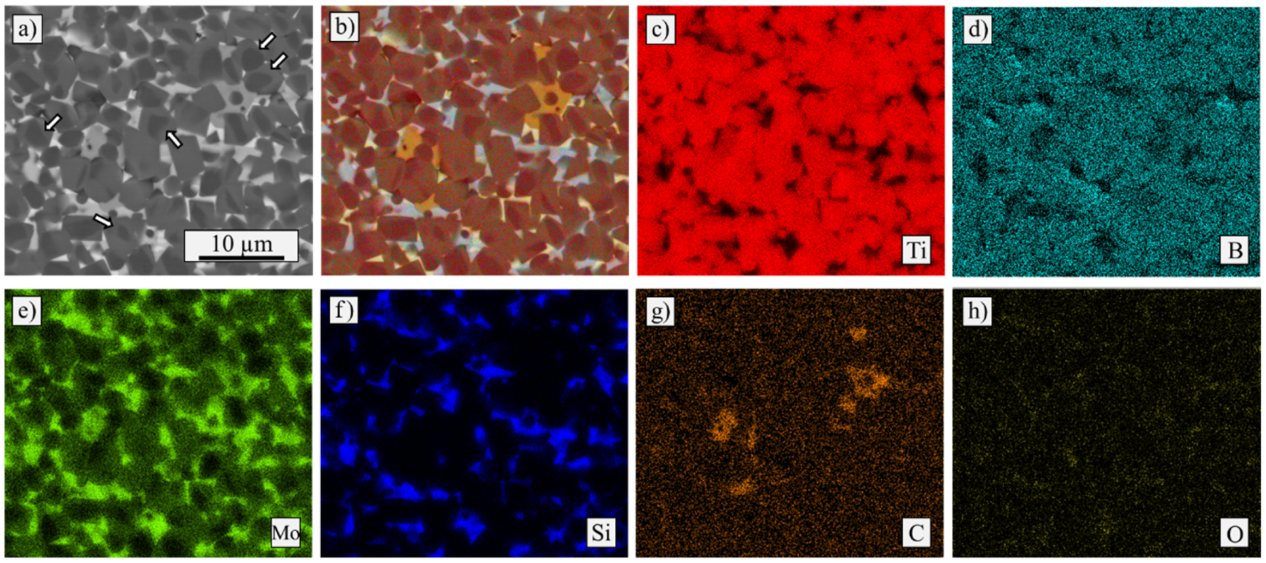
图6:TiB₂-20%MoSi₂(1950℃ 烧结)抛光面 SEM/EDX 分析——(a) 二次电子像(箭头标示核—壳晶粒);(b) 彩色 EDX 面分布;(c-h) 各元素单通道图
力学性能清晰反映致密化程度:TiB₂-20%MoSi₂ 全温区硬度稳定 ~26 GPa(26±1 GPa),比最优 ZrC 高约 40%、比 ZrB₂ 高约 60%;ZrB₂-20%MoSi₂ 为 15–16 GPa;ZrC-25%MoSi₂ 在 1950℃ 达峰 ~18 GPa。断裂韧性(49.035 N 载荷)仅 TiB₂、ZrB₂ 获可靠数据:TiB₂ 为 7±1 MPa·m¹ᐟ²(1650℃ 最高值),ZrB₂ 约 3.5–5.3;裂纹高倍 SEM 显示典型沿晶 + 桥联增韧,正是这类材料处陶瓷韧性高端区间的微观机制。
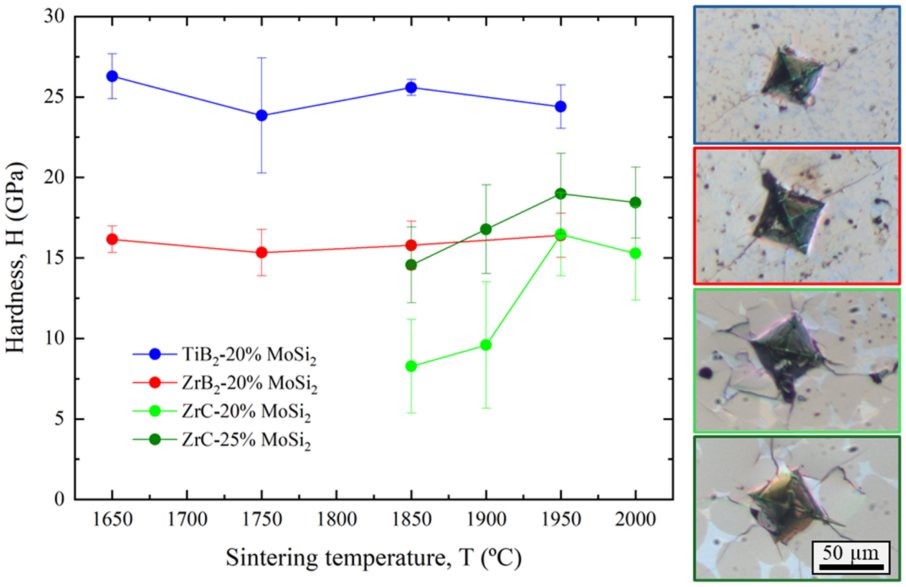
图7:维氏硬度随烧结温度的变化曲线(左)及 1950℃ 烧结件的典型压痕光学照片(右)
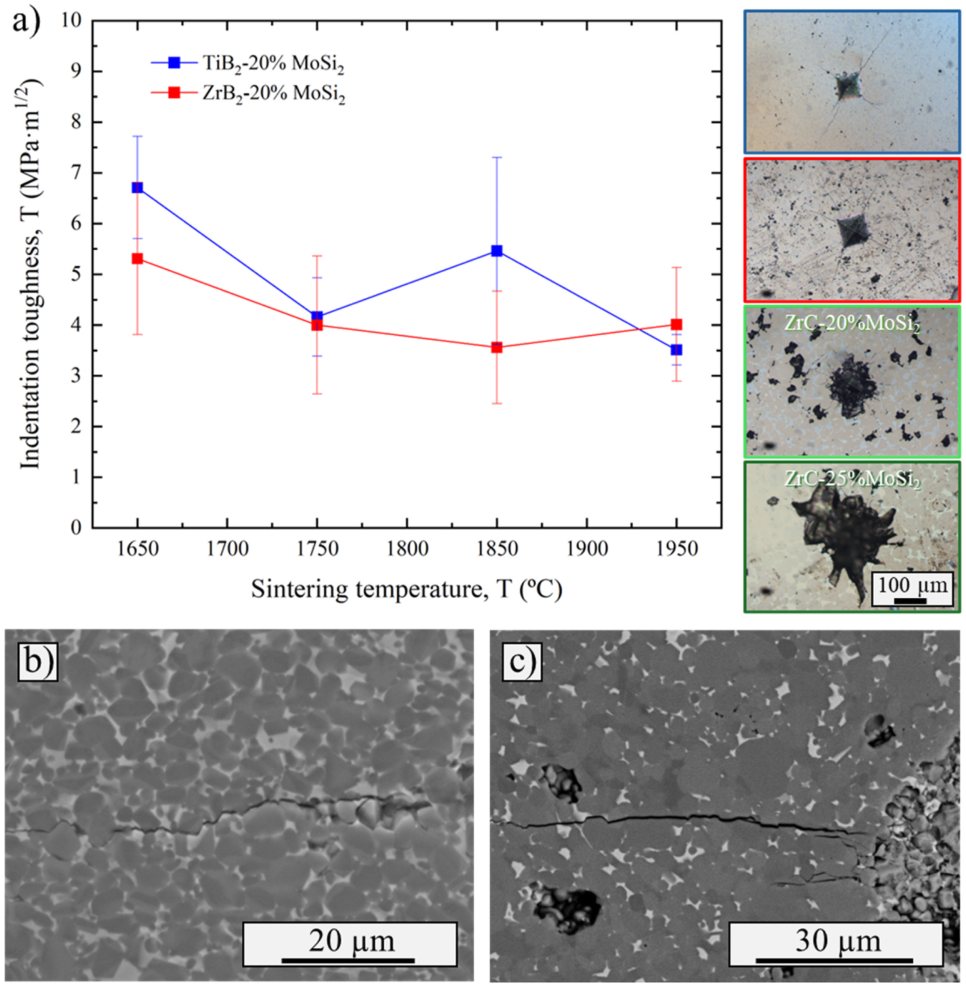
图8:(a) TiB₂ 与 ZrB₂ 体系压痕断裂韧性随烧结温度的变化;(b-c) 径向中位裂纹 SEM 高倍像,展示沿晶扩展与桥联增韧机制
综合烧结行为、力学与物理属性,三者各有适用场景:TiB₂-20%MoSi₂ 致密化温度 1650℃、相对密度 >97%、硬度 26±1 GPa、韧性 7±1 MPa·m¹ᐟ²、密度 4.25 g/cm³(最低)、热导率最高、抗氧化中等——综合最优,尤其适合需主动冷却的高超声速前缘、火箭喷管嵌件。ZrB₂-20%MoSi₂ 致密化 1750℃、密度 6.10 g/cm³、硬度 15–16 GPa、抗氧化优,长期含氧高速气流中表面硼硅酸盐玻璃层更稳定。ZrC-25%MoSi₂ 密度 6.73 g/cm³、弹性模量更高但烧结窗口窄、需更多助剂与更高温度、工艺成本最高,适合对模量有特殊要求的结构承载。该路线还支持三类 UHTC 互组、甚至与高温合金(如 Inconel 718)复合集成。
从工程视角,这条"DIW + 无压 SPS"路线对设备的要求集中在陶瓷高固浆料的稳定直写、行星搅拌真空脱泡、精密温控打印仓与后处理烧结工装四环。铂邦科技多喷头多材料联动打印系统支持 TiB₂、ZrB₂、ZrC 等超高温陶瓷浆料及各类氧化物/非氧化物陶瓷的直写成型,配套行星搅拌真空脱泡模块、精密温控打印仓与后处理烧结工装,可实现从浆料调配到微通道复杂构件一体成型的全流程覆盖。
也要正视局限:当前样品为实验室尺度(直径约 22 mm),放大到工程尺寸后冷冻干燥均匀性、SPS 温度场一致性、微通道长距离连通性都需重验;DIW 层叠纹理烧结后仍有残留,流体力学要求严格的冷却通道可能需后续表面处理;MoSi₂ 熔点约 2030℃ 低于 UHTC 基体,极端温度长期服役可能影响高温强度与抗蠕变;ZrC 工艺窗口窄、需 25 vol% MoSi₂ + ≥1900℃,经济性与晶粒控制难度均高于硼化物体系。未来可探索更低含量或替代助剂(如 B₄C、稀土氧化物)、以超临界 CO₂ 干燥替代冷冻干燥、结合拓扑优化设计更高效微通道,并在真实热流条件下验证主动冷却效果。
本文完整总结全套成型工艺、墨水调配逻辑,能够支撑各类增材制造科研开发。天津铂邦科技专注DIW浆料直写设备研发制造,配套DLP光固化复合成型模块,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注
正在加载推荐文章……