
这是一篇发表在 ACS Applied Electronic Materials 上的系统性综述,格里菲斯大学课题组把DIW浆料直写在可穿戴电子领域的进展从墨水、工艺、器件三个层面串了起来。对设备端读者而言,这篇文章最有参考价值的地方其实不在器件性能,而在于它汇总了大量分散在各篇原始论文中的工艺参数——喷嘴口径、挤出压力、打印速度、填料含量、流变区间。这些数字平时很难集中看到,凑齐之后,"做可穿戴电子的 DIW 平台该配成什么样"这个问题就有了具体答案。
先说清楚为什么这个方向必须用直写。可穿戴器件要贴皮肤、要可拉伸、要在异形表面共形,还要在同一个器件里集成传感、储能、供能多种功能。传统光刻与溅射依赖掩膜版和真空腔体,能做的是平面或简单叠层,跨尺度三维布线做不了,多材料一体化更做不了。DIW 用喷嘴在数字路径下逐层沉积浆料,不需要模具,可以从微米跨到毫米尺度,还能切换浆料实现多材料同步沉积——这几条恰好把上面的需求对上了。
文献中反复出现的商用平台大致分两类:气动挤出与机械/活塞精密推送。综述给出的几组配置很能说明问题。
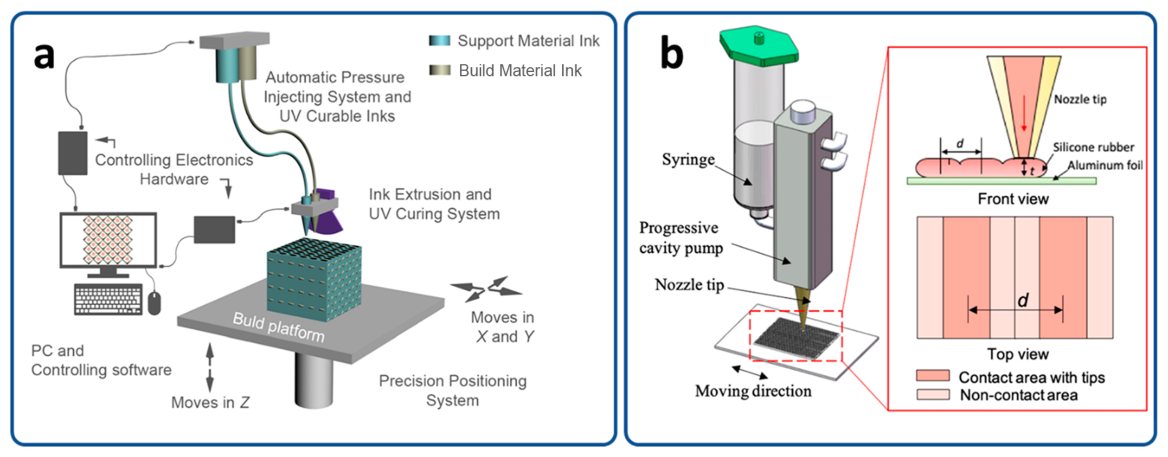
气动路线里,Fisnar F4200n 台式机器人配气动点胶阀常用于氧化石墨烯电极与锂电池打印,喷嘴直径约 203.2 μm;Nordson Ultimus V 气压泵配 Aerotech 三轴平台在银/TPU 软电子与锂电池研究中使用最广,其参数组合值得逐项看——绝缘 TPU 基底用 410 μm 针头,导电 Ag/TPU 墨水用 200 μm 针头,打印速度 5–20 mm/s,电极墨水压力 0.5–5 psi,电解质墨水压力 5–25 psi。同一台设备上,不同功能层用不同针头、不同压力,压力跨度达到一个数量级,这就是多材料打印对流量控制提出的实际要求。

高分辨率路线上,nScrypt 3Dn-300 采用压力驱动注射器配可调喷嘴阀,陶瓷喷嘴口径覆盖 12.5–125 μm,气压 0–100 psi,适合固态电池这类需要精细特征的场景。把这些案例并排看,可穿戴电子 DIW 的喷嘴需求集中在 10 μm 到数百微米这个范围,而压力需求跨越两个数量级——这意味着单一压力档位的整机很难覆盖全部应用,压力分辨率与可调范围比压力上限更重要。
墨水能不能打,判据落在流变上。行业通用 Herschel-Bulkley 模型描述这类浆料的流动行为,τ = τy + Kγ̇n,其中 τy 是屈服应力、K 是黏度参数、n 是幂律指数。可穿戴电子用墨水按成型方式分成两类。
第一类是低黏度墨水,某些 TPU 体系黏度约在 10¹–10² Pa·s,本身不足以自支撑,挤出后必须靠热固化或光固化迅速定型。第二类也是更常见的一类,是剪切变稀墨水:高剪切下黏度降低便于挤出,低剪切下迅速恢复高黏弹性保证结构自立。文献报道的黏度窗口跨度很大——低剪切(10⁻² s⁻¹)下可达 10⁵ Pa·s,高剪切(10² s⁻¹)下降到 10¹ Pa·s,四个数量级的落差正是"能挤出又不塌陷"的物理基础。

除黏度外,储能模量 G′ 与损耗模量 G″ 的相对关系决定形状保持能力。以氧化石墨烯凝胶化墨水为例,小剪切应力下 G′ 约为 G″ 的十倍,表明挤出后抗变形能力较强;剪切应力增大到一定程度后 G″ 反超 G′,墨水转为流动状态顺利通过喷嘴。实际调浆时,这个交叉点的位置比绝对黏度值更值得关注,它直接对应设备上的启动压力阈值。
配方层面,这类墨水基本都是四组分结构,各组分承担的任务并不重叠:溶剂决定分散稳定性与干燥速率,粘结剂搭出柔性骨架,功能助剂负责把流变曲线与固化行为调到位,导电填料则直接决定成品的电学与力学表现。综述把主流填料逐类列了出来,各自的适用边界都相当清楚。
氧化石墨烯表面带有大量含氧官能团,能在水和醇类这些绿色溶剂里稳定分散,属于环境友好体系的代表。它的可打印性几乎完全由浓度这一个变量控制:约 1 mg/mL 时体系还是可流动的液态分散液,加到约 100 mg/mL 便转为凝胶状墨水。中间有两个值得记住的刻度——0.75 mg/mL 是黏性液体转为黏弹性软固体的临界浓度;到 4.5 mg/mL 时储能模量 G′ 落在 15–77 Pa 区间,已明显压过 G″,体系呈现类聚合物网络的液晶凝胶结构。若进一步在片层上开出纳米孔洞做成 holey GO,这些孔洞可充当离子传输通道,电化学储能方向用得上。
室温液态金属这一类,代表是共晶镓铟(eGaIn)与 Galinstan。它们的电学指标相当突出——电阻率低到约 29×10⁻⁶ Ω·cm,eGaIn 熔点约 15.7 ℃,延展性极高,暴露在空气中时表面迅速长出一层氧化皮,反而有助于在基底上附着。麻烦出在流变一侧:本体黏度只有约 2.4 mPa·s,这个数量级意味着它天然不具备可打印性,挤出后液滴容易聚并,垂直方向的结构根本立不住。文献给出的解法是往体系里加东西——超声分散镍颗粒,或者引入铂修饰的碳纳米管,把黏度与弹性抬起来;经过这类改性之后,三维互连与悬空丝束结构才做得出来。

银片、银纳米颗粒、铜纳米线、炭黑等则分别搭配热塑性聚氨酯、硅橡胶、羟丙基纤维素等柔性粘结剂使用。这一类体系的核心权衡在渗流阈值、拉伸回复能力、灵敏度三者之间——填料含量越接近渗流阈值,形变下的电阻变化越剧烈、灵敏度越高,但导电网络也越脆弱、循环稳定性越差。
在可穿戴这条线上,落地最成熟的器件是应变传感器,按工作原理分为压阻式与压电式两支。压阻式的响应来自导电填料网络——材料发生形变时填料之间的接触状态随之改变,电阻输出因此变化。综述挑了两个对照案例,把配方选择如何反过来决定器件性能这件事讲得很透。
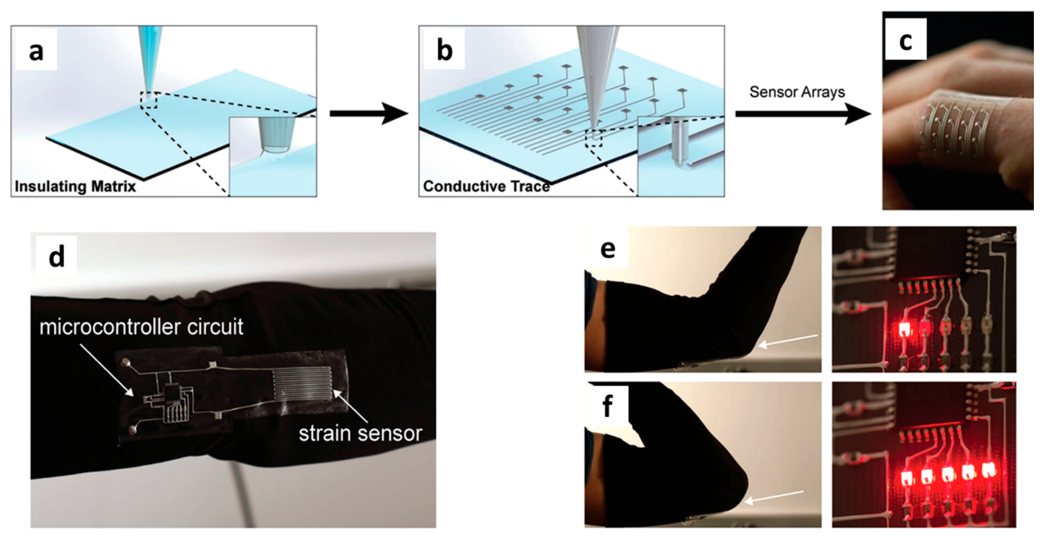
先看 Ag/TPU 体系。墨水将直径 2–5 μm 的银片与 TPU 一同分散在 DMF 中,银片体积分数定在 36%。打印流程是先铺绝缘 TPU 基底、再走导电线路,成品是一张可贴合织物的传感阵列,外接单片机后能把肘关节的弯曲信号翻译成 LED 阵列显示。局限有两处。一处在填料尺寸:2–5 μm 的银片本身就给打印分辨率划了下限。另一处在填料用量:36% 的体积分数相对该体系约 17% 的渗流阈值高出一倍有余,导电网络已经过度冗余,形变时接触状态的相对变化被稀释,应变因子 GF 因此只有 13.3 左右。
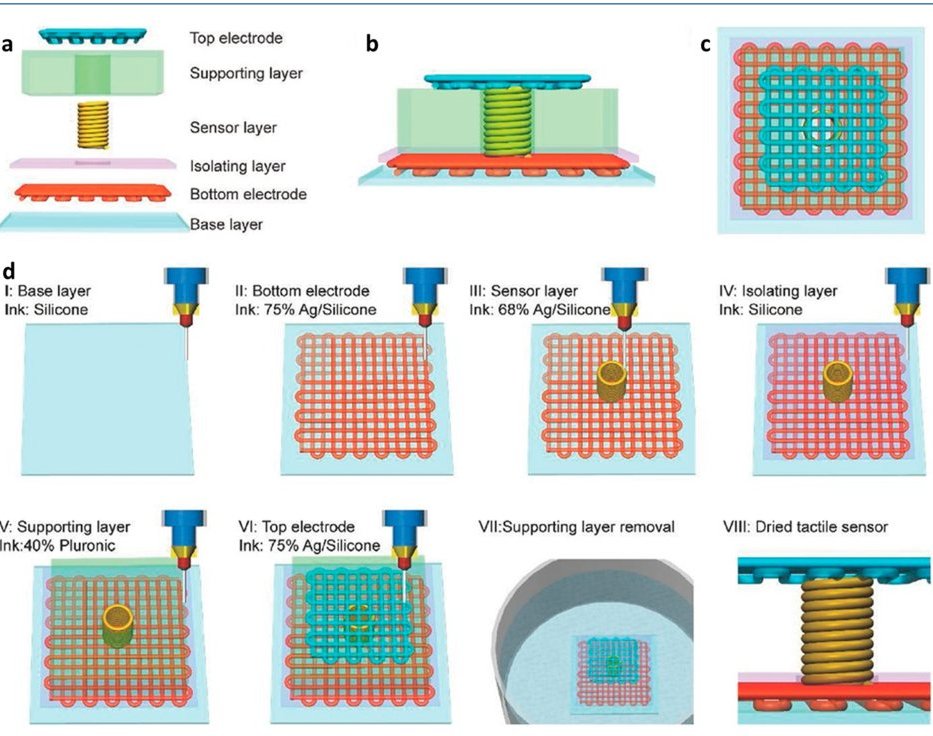
另一个案例把灵敏度推得更高,材料换成银纳米颗粒与硅橡胶的复合墨水,器件由多材料 DIW 逐层堆叠而成。结构上一共五层:作基底的一层、走螺旋线路的传感层、一对电极、一层隔离层,外加支撑层。设计上最关键的一步,是让职能不同的两层采用不同银含量——负责感知的那层取 68 wt%,刻意贴近 67.45 wt% 这一渗流阈值,使导电网络处于临界状态;负责导流的电极层则提到 75 wt%,用灵敏度换电导率。分工的结果是 GF 约 180,手指弯曲与脉搏均可测出。压力段的表现同样具体:绝对电阻在约 100 kPa 时为 1.14 kΩ,压到 400 kPa 降至 95 Ω,电流变化率相应从约 5000% 走到约 8000%。
把两个案例摆在一起,提升灵敏度的方向就清楚了,大致三条:在结构上引入多孔或间隙设计,让形变时接触面积的变化被放大;把填料含量往渗流阈值附近收,不做成冗余网络;改用纳米级导电填料来搭建更敏感的渗流网络。三条之中,最后一条附带解决了打印分辨率问题,综合来看更值得优先考虑。
可穿戴系统的另一半问题是供能。锂电池的传统做法是叠片式——正极、隔膜、负极沿厚度方向依次堆叠。DIW 介入之后多出两种可选架构:一种是三明治式厚电极,靠加厚活性层把单位面积容量做上去;另一种是平面叉指式,正负极在同一平面内交错排布,体积能量密度得以最大化,微电子设备用这一种更合适。
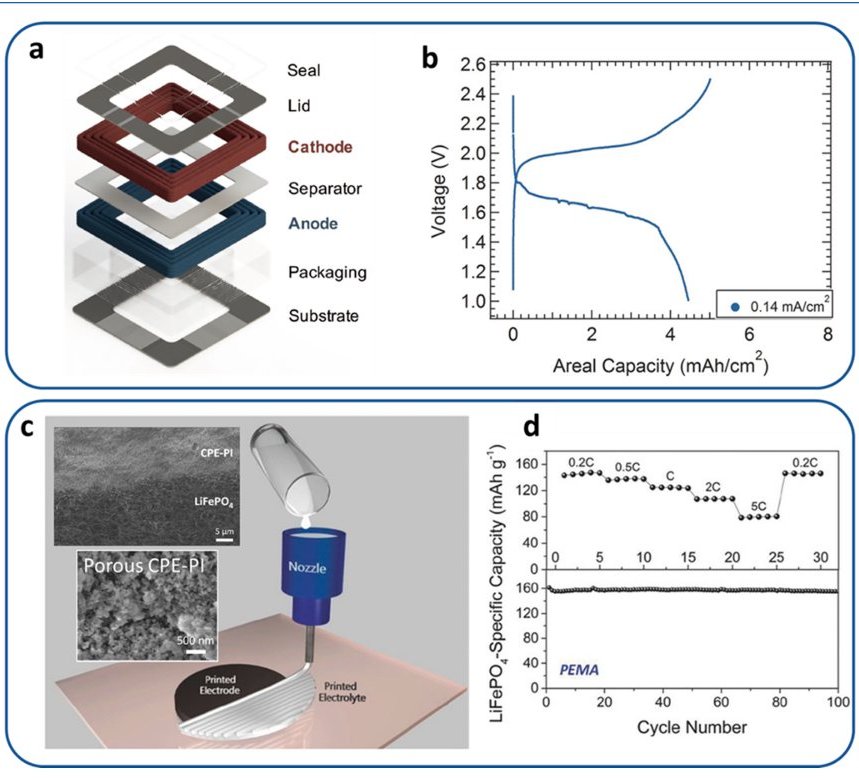
这条路线的起点可以追到 2013 年那篇 DIW 微叉指锂电池的报道。正负极分别用磷酸铁锂与钛酸锂,墨水配方是把活性物质当填料,粘结剂选纤维素,溶剂由去离子水、乙二醇与甘油三者调配;结构打完之后往电极间隙里灌液态电解质,封装即成器件,8 层叉指在 1C 倍率下已经能给出可逆容量。往后全 3D 打印的 LFP/LTO 电池数据更完整——电流密度设为 50 mA·g⁻¹,循环 10 圈后比容量稳定在 100 mAh·g⁻¹ 附近;首圈的充电与放电容量分别是 117 和 91 mAh·g⁻¹,活化完成后分别升到 110 与 108 mAh·g⁻¹。
要把这类电池做柔,思路是从集流体下手:往电极墨水里掺入碳纳米纤维充当内置集流体,把金属箔替换掉,同时将电极做成多孔结构以利锂离子传输。电解质一侧同样有进展——陶瓷/聚合物复合电解质墨水以 PVDF 搭配 Al₂O₃ 纳米颗粒,溶剂用 NMP 与甘油的双组分体系,靠干燥过程中的相分离自发形成均匀多孔结构;把它顺序打印在 LFP 正极上,可得到一体化的打印电极膜组件,0.2C 倍率下容量约 160 mAh·g⁻¹,层间界面紧密连续。不过这些数字需要放在合适的坐标里看:能量密度、功率密度与循环寿命三项,DIW 锂电池目前都还落后于商用产品。
摩擦纳米发电机负责把人体运动的机械能转成电能,是自供电系统的能量入口。它对 DIW 相当友好——摩擦层、聚合物骨架、导电电极三类结构都能直写成型,全程既不需要真空腔体也不需要高温。已见报道的路线有两条:一条用双喷头同步挤出复合树脂与离子水凝胶,构筑超柔性 3D-TENG;另一条以快速固化硅橡胶为墨水、配合铝箔构成双负电摩擦层。输出功率与打印线条间距、纤维层厚度、走线路径直接挂钩,而这几项恰好都是切片软件里可以数字化调节的变量。材料端还有一条兼顾环保的分支,用聚癸二酸甘油酯与碳纳米管复合,发电性能与可降解性同时兼顾。
把上述参数汇总起来,一台面向可穿戴电子研究的 DIW 平台,配置需求可以拆成几条具体条款。
压力分辨率优先于压力上限。电极墨水 0.5–5 psi、电解质墨水 5–25 psi、高分辨率场景 0–100 psi,这个跨度下低压段的控制精度是关键。0.5 psi 量级的调节如果只能以 1 psi 为步进,参数根本调不出来。选型时应关注最小调节步进与压力闭环稳定性,而不是看最大输出。
多针头与独立压力通道。同一器件里 410 μm 基底针头与 200 μm 导电针头并存,且各自压力不同,这要求设备具备多路独立气压/流量输出与自动换头能力。手动换头在多层器件上不现实——每换一次就要重新对高,层间对位精度无法保证。
细喷嘴对应的过滤与分散前处理。12.5 μm 陶瓷喷嘴意味着填料的最大粒径必须控制在亚微米量级,2–5 μm 的银片在这个口径下完全不可用。墨水配制阶段的筛分、高压均质、离心去除大颗粒是必要工序,设备侧则建议在料筒与针头之间加装在线滤网。
原位固化模块的预留。低黏度 TPU 类墨水必须挤出后立即固化,设备应预留光源或加热模块的安装位与同步控制接口,使固化动作能够跟随喷头运动。这一模块是低黏度体系能否打印的分水岭。
速度与流量的联动。打印速度 5–20 mm/s 的区间内,出料量必须随速度线性变化,否则转角处会堆料、直线段会缺料。控制系统需要支持流量与运动速度的联动补偿,而不是全程恒定压力。
综述在谈局限时态度相当克制,几条问题都摆得比较直白。墨水黏度上存在两难:黏度高有利于形状保持,但挤出压力与堵塞风险跟着上去;黏度低则必须额外配套原位固化手段。器件性能上,打印电池与纳米发电机在能量密度、功率输出、循环稳定性这几项,多数仍不及成熟工艺做出来的同类产品。产业化层面的阻力来自纳米填料——成本偏高,批次一致性也难控制,从实验室向产线放大因此走得慢。而更根本的一条是,墨水的流变参数(G′、G″、屈服应力)与最终器件性能之间还没有建立起定量关联模型,参数优化到今天基本仍靠经验试错。
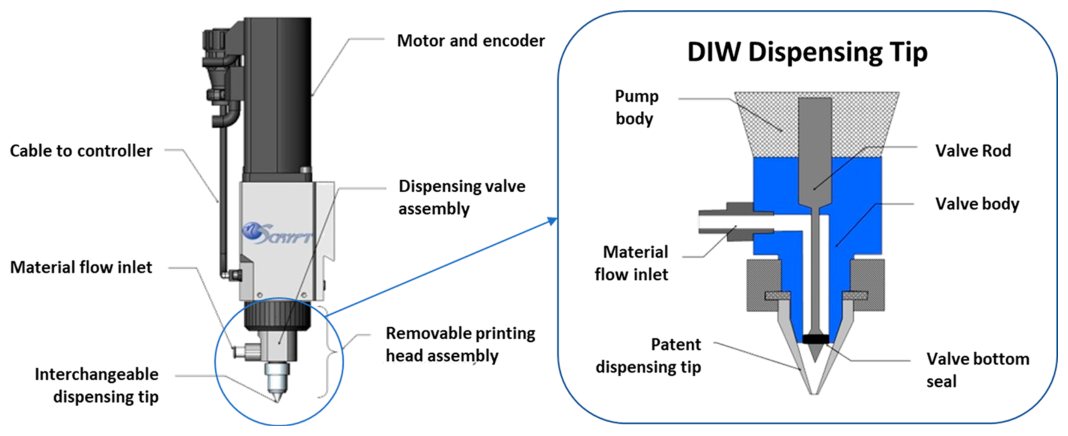
最后这一条其实是设备端最值得投入的方向。如果打印过程中能在线采集挤出压力、流量、线宽等信号并与后续器件性能建立对应关系,试错次数就能大幅压缩。综述给出的四个发展维度里,工艺端的在线传感与闭环控制、装备端的自动化产线集成,都是围绕这一点展开的。
本文完整总结的DIW可穿戴电子全套成型工艺、墨水调配逻辑,能够支撑各类柔性传感、储能器件科研开发。天津铂邦科技专注DIW浆料直写设备研发制造,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注