
这篇发表于《Advanced Functional Materials》的工作,如果只能留下一条结论,那就是:多材料共打印的混合质量,由喷头内部的流态决定,而不是由墨水配方或后处理决定。美国爱荷华州立大学课题组用两种结构的AJP气溶胶喷射喷头做同一组 nAl/nCuO 纳米热剂沉积实验,一种得到条带状分层,另一种得到三维互穿网络,配方、基底、固化条件全部相同。随后他们把这套在线混合能力用在射频含能天线上,做出了可被 2.45 GHz 微波场无线点火的一体化器件,点火延迟约 130 ms、点火能量约 216 J、火焰长度超过 1 cm。
这项研究的驱动力,来自微小型含能器件迟迟没能解决的三个工程约束。最直接的一个是制程安全。Al/CuO 属于纳米热剂,能量密度高,对电火花与摩擦都相当敏感,而传统流程要求提前把燃料与氧化剂预混——这意味着操作人员从称量到分散的整个过程都待在粉尘云与静电放电的风险区里。第二个约束落在配比一致性上。单喷头DIW浆料直写一次只能沉积一种组分,做多组分只能靠先后叠加,结果是燃料与氧化剂在厚度方向形成 80 μm 量级的分层条带;两相接触面积小、扩散路径长,能量释放速率被结构本身压住了。第三个约束在触发端。以往要做无线点火,射频天线、MEMS 桥与引线都得在含能材料之外单独制作再装配,成品本质上是"拼接"出来的,而非一次共成型。
第一步工作是把燃料与氧化剂各自做成批次可重复的墨水。溶剂体系两套完全共用——异丁酸异丁酯 40 vol%、二乙二醇二甲醚 40 vol%、Cyrene 20 vol%,有机分散剂浓度都锁在 10 mg/mL。共用配方的用意很明确:两股气溶胶在管路输送与喷头合流阶段会长时间接触,溶剂体系一旦不同,界面处出现不良反应的概率就会上升。粉体载量是按反应化学计量比倒推出来的,燃料墨水取 12.5 mg/mL,氧化剂墨水取 62.5 mg/mL——nCuO 之所以高出数倍,是为了让两路的体积沉积速率能够对上。配制在 20 mL 闪烁瓶中完成,超声分散过夜后上机。
打印端使用自建气溶胶喷射平台,配 250 μm 锥形喷嘴,原子化电压两路分别取 30 V(nAl)与 45 V(nCuO),载气流速初始均为 10 sccm。实测体积沉积速率 nAl 约 0.83 mm³/h、nCuO 约 0.57 mm³/h,仍有 20–40% 的差距。值得注意的是这个差距不是表面张力造成的——两种墨水的表面张力分别为 27.7 ± 0.8 mN/m 与 30.6 ± 0.5 mN/m,差异很小,真正的原因在原子化效率。团队的处理办法是把 nCuO 的载气流速从 10 sccm 提到 15 sccm,让共打印时的实际化学计量比靠近理论最优值。
单组分成型形貌上,两种墨水表现出相反的特征。光学轮廓仪测得 nAl 线条表面粗糙度 224 ± 16 nm,nCuO 线条只有 114 ± 7 nm。nAl 沉积时溶剂更富,干燥过程中颗粒有时间重新聚集并向表面迁移,形成较厚的颗粒堆积层;nCuO 颗粒浓度高、沉积偏干,线条更细更平整,但也更容易因飞溅产生卫星点。这组对照说明,同一台设备上不同粉体的成型窗口需要各自标定,不能套用同一组参数。

当两股气溶胶通过同一个喷嘴共沉积时,理想结果是颗粒在喷头内充分混合、在基底上形成均质复合薄膜。第一种方案——两路气溶胶在简单 T 型接头汇合后直接喷出——给出的却是相反的结果。背散射电子像显示铝、铜信号呈现完美互补的条带结构,某些条带上铝富集、相邻条带上铜富集,条带宽度约 80 μm,与打印路径的行距完全吻合。断面 SEM 同样显示两种颗粒形成有序的层状交替。
这是典型的层流后果:两股物料进入喷头后各走各路,互不掺混,落到基底上仍保持各自的空间分布。即便把打印方向调整为沿两入口连线方向,让两种物料在 0.1 s 内先后落在同一区域,元素分布图里依然能看出明显的贫化与富集区。对含能材料而言,低界面接触面积意味着大扩散距离和低能量释放速率,这是结构层面的硬伤,不是靠延长固化时间或提高致密度能补偿的。

第二种方案是在喷头内部嵌入一段层流静态混合器。两股气溶胶汇合之后不再直通喷嘴,而是被引入一条曲折流道,途中经历多轮分流与重组才抵达出口。表征结果的变化相当明显:面扫描图上原先那些条带几乎看不见了,铝与氧化铜在面内和厚度两个方向都呈现均匀交织;断面像中的层状结构同样被打散,两种颗粒彼此穿插,构成三维互穿网络。落到热剂性能上,这个结构变化直接兑现了两件事——燃料与氧化剂之间的接触面积成倍扩大,反应所需的扩散距离被压缩到颗粒尺寸量级。
这种混合方式的工程意义在于它是"在线"完成的——不升温、不引入第三相、不需要提前预混。危险的粉体混合动作被转移到喷头内部的密闭流道里,操作人员接触的始终是两瓶分开储存的稀墨水。论文明确指出静态混合器是无接触在线混合的关键,后续全部多材料实验都基于该配置。作为对照,团队也用丁烷焊枪点燃了一组 T 型喷头样品,证实即便混合不理想,热剂仍能完成典型反应释放能量——工艺路线本身可行,问题只在于如何打散层流。
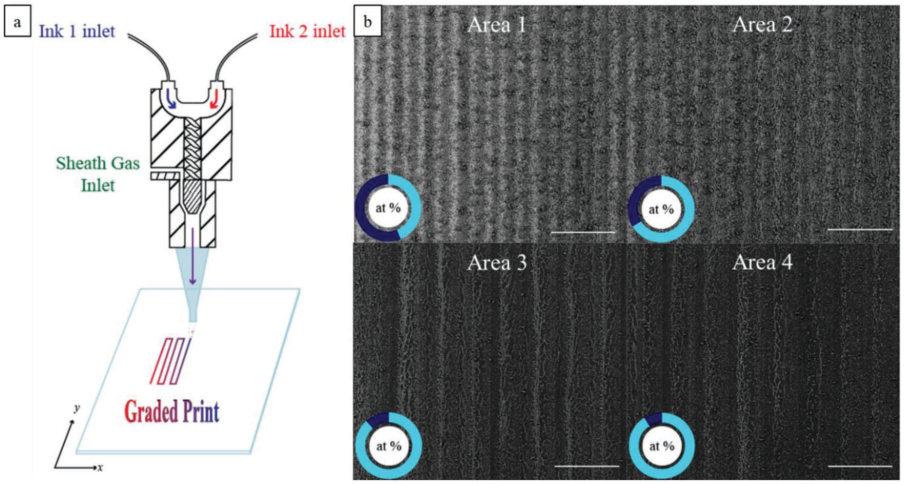
在线混合一旦做到工程可用,最直接的回报是组分梯度变成了可连续调节的量。同样要在一块基板上做出 Al/Cu 原子比的空间渐变,传统DIW浆料直写的流程是换墨水、清洗喷头、重新对位,每变一档就把这套动作重来一遍;在多材料 AJP 上,这件事被简化成打印途中实时改动两路载气流速的参数操作。
实验设置是总流速锁定 26 sccm 不变,nAl 载气流速由 6 sccm 按 0.1 sccm 步进逐步提到 14 sccm,nCuO 载气流速同步由 20 sccm 反向降到 12 sccm。打印完成后 95℃ 烘 60 min,再用背散射电子像配元素 mapping 在四个区域定量。实测结果是平滑过渡的四档:43.95 at% Al / 56.05 at% Cu(富氧化剂)、66.55 / 33.45、88.93 / 11.61、91.28 at% Al / 8.72 at% Cu(富燃料)。整个过程没有更换墨水、没有停机、没有二次对位。
这种能力的迁移价值不限于含能材料:固体氧化物燃料电池需要梯度电解质,天线需要梯度介电层来抑制热膨胀失配,含能涂层需要梯度配比来调控燃烧波传播速度——这类"空间定制性能"的器件过去只能靠多步工艺或薄膜叠层实现。
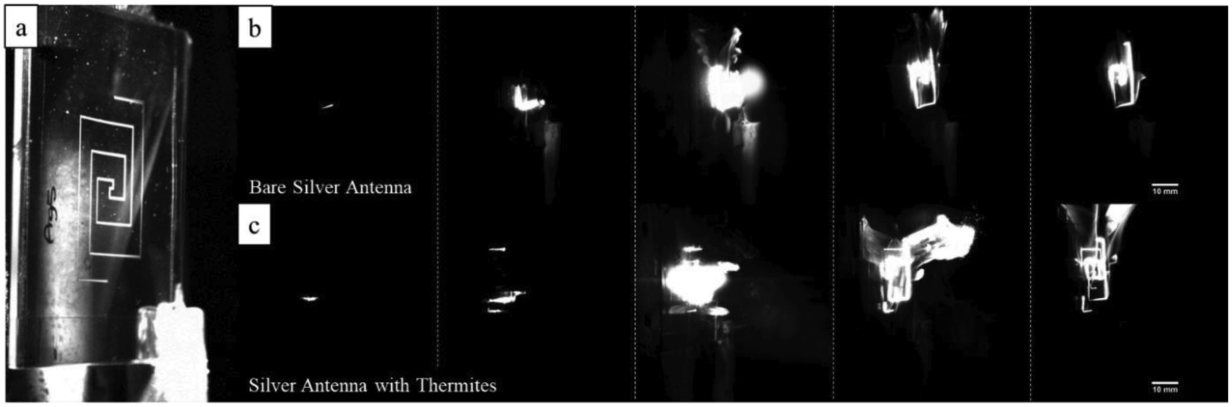
应用演示选的是无线一体化这个方向。银纳米墨水先在基底上打出一只 2.45 GHz 矩形螺旋谐振天线,经 250℃ 空气环境固化 60 min;随后不换设备、不换基底,沿天线中心线单遍直写一条长 236.8 mm 的 nAl/nCuO 纳米热剂细线,再以 95℃ 空气固化 60 min。天线与含能层就这样叠成双层结构,能够被自由空间微波场共振加热并引燃。
点火测试用 2 kW 磁控管微波源配 WR-284 开放波导与自由空间微波腔,加吸波砖抑制反射;高速摄像机透过法拉第屏蔽栅拍摄,同步触发器统一控制磁控管与相机,雪崩光电二极管记录光信号以判定点火时刻。两组各 4 次的结果是:裸银天线点火延迟 145.18 ± 80.15 ms、点火能量 242.18 ± 136.26 J;银加热剂双层天线点火延迟 129.93 ± 23.15 ms、点火能量 216.26 ± 39.35 J。
这组数据里有两点值得注意。其一,热剂层没有破坏天线在 2.45 GHz 的电磁共振——延迟更短、能量更低,离散度还显著收敛,标准差从 80 ms 量级降到 23 ms。其二,热剂层提供了额外做功:高速摄像第四帧(约 150 ms)显示样品表面有高温燃烧颗粒被喷射出来,火焰长度超过 1 cm,明显超出裸银天线的扩散火焰;这类高温金属颗粒可以嵌入目标并强化热传递,对点燃高能但难点燃的次级含能材料尤其有用。作为对照,1 mm 厚玻璃基底组完全未点火,与 S11 仿真预测的谐振点偏移一致——玻璃基底让 2.45 GHz 处的能量耦合过弱,而 0.125 mm 厚 Kapton 的低损耗薄膜特性恰好形成有效共振吸波。

这项工作用的是气溶胶喷射,但其中大半的工程判断可以平移到DIW浆料直写平台上,两者在多材料成型这件事上面对的是同一类问题。
两种工艺的适用分界。AJP 是无接触沉积,分辨率可达约 10 μm,喷距允许有几毫米,因此能在曲面、异形件、超薄柔性膜上打印,缺点是单遍沉积厚度极薄、面积产能低。DIW 是接触式沉积,单遍出料量比 AJP 高出数量级,适合毫米级厚度与高载药量场景,但要求基底相对平整、针尖高度可控。本文里热剂线只是薄薄一条,用 AJP 合适;如果要做毫克到克级的含能装药,就应该切回 DIW。
在线混合对挤出系统的要求。要在 DIW 上复现类似的在线混合能力,核心同样是喷头内部流道设计——需要在两路(或多路)供料汇合后加入静态混合段,让浆料经历足够次数的分流重组。设计时要平衡两件事:混合段越长混合越充分,但滞留体积越大,换料与配比切换的响应就越滞后。对需要梯度成型的场合,滞留体积直接决定了梯度的空间分辨率下限。
配比的实时可调性。本文用载气流速做配比调节,DIW 上对应的是双泵或双螺杆的独立转速控制。要实现"单次打印内连续变配比",控制系统必须支持在运动路径上按坐标插值下发流量指令,而不是只能在打印前设定固定比例。这是软件层面的要求,也是多数标准整机需要定制开发的部分。
含能体系的安全配置。无论 AJP 还是 DIW,纳米热剂全流程都应使用金属器具、可靠接地、严控静电与摩擦;供料路径避免出现死角积粉;打印腔建议具备惰性气氛或至少良好排风。规模化之前必须先做工艺安全评估。
幅面与拼接。本文单条热剂线长 236.8 mm,已接近单喷头连续作业的实用上限。更复杂的版图需要多喷头协同或分区拼接,此时拼接缝处的搭接量与起停补偿要在软件里单独标定,否则界面处的组分比例会偏离设计值。
最后要把这套方案的适用范围说清楚。微波点火 130 ms 量级的延迟,与传统起爆的微秒到毫秒量级相比仍有明显差距,对超快触发场景并不适用;它真正的位置是"中等延迟 + 远程无线 + 高度集成"这一类需求,比如芯片自毁、微型推进、远程次级引燃。另外整套方案对基底介电特性高度敏感——同样的天线换到 1 mm 玻璃上就完全打不着火,这意味着器件设计阶段必须把基底纳入射频仿真,而不能当作无关的承载件。
本文多材料气溶胶喷射直写整套成型思路,可匹配各类科研单位DIW浆料直写实验研发需求。铂邦专注DIW浆料直写设备研发制造,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注