
法国国家科研中心 LAAS 实验室这项发表于《Sensors & Actuators: A. Physical》的工作,最终交付的器件参数是:点火延迟 0.68 ms、点火输入能量 1.9 mJ、火焰亮度 3.9 a.u.。把这三个数放在一起看才有意义——单靠磁控溅射的反应多层膜可以做到 0.02 ms / 0.2 mJ,但亮度只有 0.1 a.u.;单靠 DIW 浆料直写的含能墨水亮度能到 3.7 a.u.,延迟却退到 7.2 ms。论文的做法是把两者在同一颗 5×5 mm² 芯片上物理串联:底层溅射层负责"点得着",顶层直写层负责"烧得亮"。
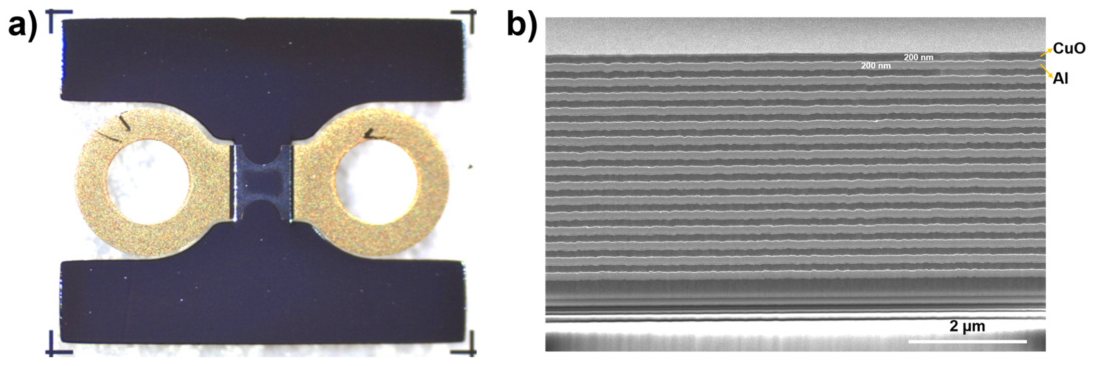
要看清这条思路的价值,得先知道它替换掉的是什么。微型火工器件此前有两条相对成熟的技术,各自都卡在一个绕不开的取舍上。磁控溅射制备的 CuO/Al 反应多层膜(RMFB),做法是把金属与氧化剂交替沉积成数十纳米厚的叠层,响应能进入 μs 量级、能量释放可达 4 kJ/g,指标漂亮,但一颗器件装得下的药量只有 0.35 mg 上下;加上单次成膜周期长,改一次配方就得重跑一遍镀膜,小批量试制与工艺摸索的时间成本相当高。另一条是半导体桥(SCB),靠多晶硅桥在脉冲电流下气化产生等离子体去引燃药剂,速度同样够快,代价是驱动功率要到千瓦级——小型化、低功耗的应用场景根本喂不起这个电源。DIW 3D 打印切进来所补的,恰好是载药量与配方自由度这两块。
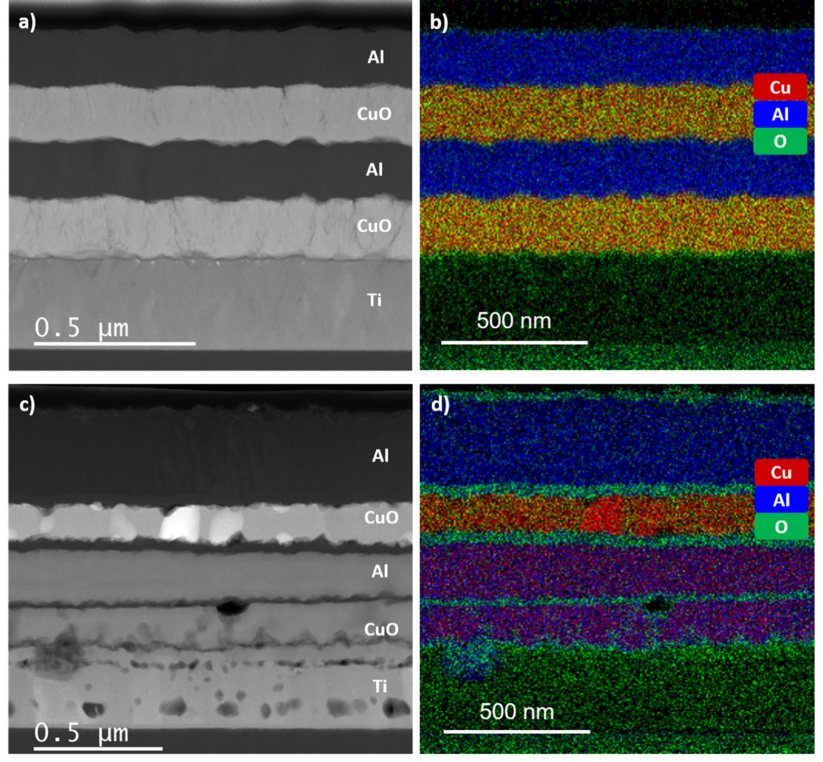
器件的功能核心是一段金属桥电阻,由光刻、溅射、剥离三道微加工工序做出。选材环节论文安排了铬与钛的对照,两组薄膜的电学参数其实相当接近——铬膜厚约 360 nm、阻值 1.9 Ω、表面粗糙度 370 nm;钛膜厚约 750 nm、阻值 2.2 Ω、粗糙度 5 nm。可一旦分别用它们去驱动 (CuO/Al)₁₅ 多层膜器件、把耗散功率同样设为 6.125 W,点火表现就完全不在一个层级上了:铬桥要 68 ms 才引燃,输入能量 270 mJ;钛桥 5 ms 即完成点火,输入能量 39 mJ。延迟拉开约 14 倍,能量拉开约 7 倍。阻值几乎持平却出现这么大的落差,说明主导因素并不在电学侧。
差距的来源不是焦耳热,而是界面化学。钛与第一层 CuO 在 300℃ 就能发生固相氧化反应,先生成 TiO 再进一步氧化为 TiO₂,反应界面层厚度只有 20–50 nm,放热却相当可观,等于给点火过程额外叠加了一个热源。铬则相反,表面会自发形成致密的 Cr₂O₃ 钝化层,氧扩散被阻断,基本不参与反应。论文因此在后续全部采用钛桥,并进一步在钛桥与 (CuO/Al)₁₄ 之间插入一层 CuO/Ti 替换层,把延迟压到 1.0 ms、能量压到 7.8 mJ,代价仅是亮度降到 0.1——用极小的发光损失换了一个数量级的响应提升。这层替换层的存在,也侧面印证了钛不仅是发热体,本身就是反应物。

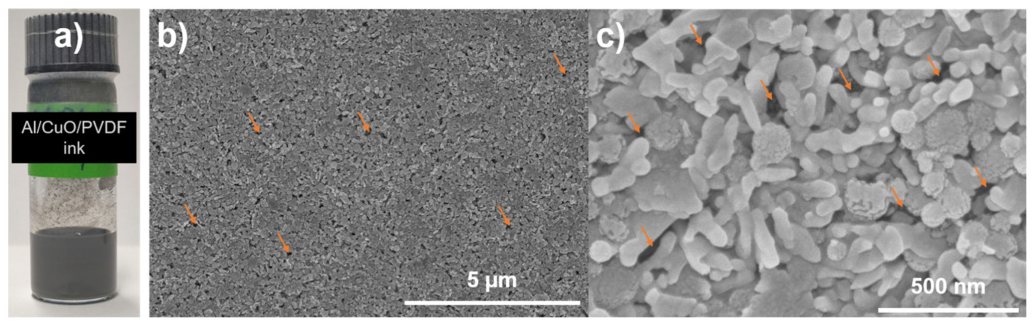
DIW 这一端使用的是实验室自研的容积式点胶装置,量程在微升级、精度优于螺杆泵。墨水以 PVDF 作粘结剂、DMF 作溶剂,典型配方是 100 mg PVDF 配 3 mL DMF,按 Al : CuO 约 2:1 的富燃料化学计量比加入约 900 mg 复合粉体,随后经 60 min 搅拌加 2 h 超声完成分散。原料形貌上,铝颗粒不规则、平均粒径 80 nm,氧化铜颗粒呈球形、平均粒径 100 nm。
SEM 表征显示两种颗粒都被 PVDF 完整包覆,墨水固化后内部保留微米级孔隙——这些孔隙来自 DMF 挥发,看起来像缺陷,实际上利于点燃时火焰前锋穿透,属于对含能器件有利的微结构。固化条件也相当温和:80℃ 烘干 60 min,不需要真空环境也不需要高温炉,这一点对含能材料的操作安全性很重要。

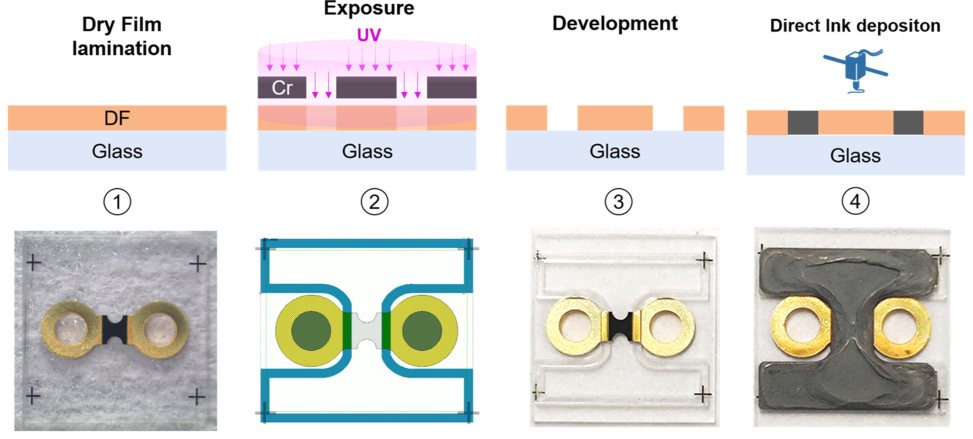
含能墨水不能随意铺展,必须精确落在金属桥正上方且体积可控。论文的办法是先用光刻 SU-8 干膜在芯片表面构筑封闭储料围槽,经覆膜、UV 曝光、显影三步成型腔体,再由 DIW 直写把墨水定量填入。围槽高度 250 μm,单器件容纳墨水约 3 mg,正好是溅射多层膜载药量的近 10 倍。
这道工序里 DIW 承担的不是"造型"而是"计量":围槽已经定义了平面边界,挤出系统需要保证的是体积重复性。容积式挤出在这种场合比气动更合适,因为气动出料量受墨水黏度漂移、料筒余量、气路容积影响很大,而含能墨水中 DMF 会持续挥发导致黏度上行,气动方式下同一组参数在打印后段的出料量会明显偏少。

论文在约 3 mg 载药量的统一条件下对比了五种墨水,覆盖 Al/CuO/PVDF、Al/Ti 摩尔分 30%/50%/70% 的三元体系,以及纯 Ti/CuO/PVDF。结果呈现出清晰的取舍关系:
直写层相对溅射层还有一个容易被忽略的特性:EMFB 的燃烧时间接近 RMFB 的 10 倍。一方面是载药量本身高了近 10 倍,另一方面是 PVDF 包覆层阻碍了桥丝向含能颗粒的热传导,桥丝需要先熔穿粘结层才能引燃,这也是纯直写器件延迟天然偏长的根本原因。理解了这一点,就能明白为什么复合架构里溅射层必须放在底层——它绕过了粘结层的热阻,直接完成第一段点火。
这套工艺在设备端并不依赖高端装备,标准容积式挤出加光刻围槽加 80℃ 烘箱就能跑通,研发迭代周期可以从"天"压到"小时"。但含能体系有几项与常规陶瓷、水凝胶浆料完全不同的约束。
静电与摩擦控制。纳米铝/氧化铜属于对静电放电和摩擦极敏感的体系,挤出通道内的高速剪切与颗粒摩擦是风险点。料筒、活塞、针头应全程使用导静电材料并可靠接地,避免采用会积累电荷的普通塑料件;针头内径不宜过小,通道过窄会显著抬高剪切速率。
溶剂挥发与黏度漂移。DMF 沸点不高,长时间打印会在针尖形成结皮并使料筒内墨水逐渐增稠。实际操作中需要给料筒加密封盖、缩短单次装料量、在待机位设置湿润槽,同时把工艺参数标定在"墨水黏度上行"这一趋势下留出余量,而不是按新鲜墨水的最优值卡死。
体积计量精度。器件性能与载药量直接绑定,3 mg 这个量级下体积重复性决定了批次一致性。柱塞/螺杆丝杆式容积挤出的位移—出料关系确定,配合回抽补偿可以把点胶末端的拖尾控制住;如果只能用气动,则必须做定时定压的标定曲线并按批次校验。
与前后道工序的对位。围槽由光刻定义,DIW 填充需要与之精确对位,平台应具备视觉找正或至少是可重复的机械定位夹具。芯片尺寸只有 5×5 mm²,人工目视对位的偏差足以让墨水溢出围槽边缘。
多材料与复合工艺衔接。要复现 PVD+DIW 的串联架构,直写工序在溅射之后进行,此时基底表面已有纳米多层膜,挤出针头的下压高度必须严格受限,避免刮伤多层膜。带 Z 向力反馈或非接触测高的平台在这种场合更稳妥。
论文对自身边界交代得比较清楚,主要是两条。第一条出在钛粉本身:直写墨水所用的钛颗粒表面带有原生氧化壳,实际能参与反应的比例约 72%,余下 28% 的氧化物只是占着体积不做功。这个问题文中并未解决,若要把延迟继续往下压,可选路径要么是采购活性更高的钛粉,要么退回到溅射态钛薄膜。第二条出在容量上:载药量由围槽体积封顶,250 μm 高的 SU-8 围槽单器件大约只装得下 3 mg 墨水。想再往上放大,芯片版图需要重新设计,干燥工艺也要跟着重新验证——围槽加深之后溶剂更难挥发彻底,残留气泡的风险随之上升。
抛开含能这一具体应用,这项工作可迁移的部分是"溅射负责响应速度、直写负责能量总量"的分层分工思路。当一种工艺在某个指标上达到极限时,与其继续在单一工艺内部优化,不如把指标拆开交给各自擅长的工艺。这一判断对其它需要同时满足"快速响应"与"高输出"的功能器件同样适用。
本论文的含能材料DIW浆料直写成型方案,可适配科研单位全套实验需求。铂邦可提供标准化打印整机、软硬件系统定制、专属浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注